Partnerschaften in der europäischen Hydraulikzylinder-Lieferkette stärken
Elephant Machinery empfing französische Hydrauliksystemintegratoren und Beschaffungsspezialisten für Baumaschinen zu einem umfassenden Werksaudit mit technischem Austausch. Der zweitägige Besuch unterstrich unser Engagement, europäische Industriepartner mit hochpräzisen, kundenspezifisch entwickelten Hydraulikzylindern zu unterstützen, die ISO- und CE-Anforderungen erfüllen.
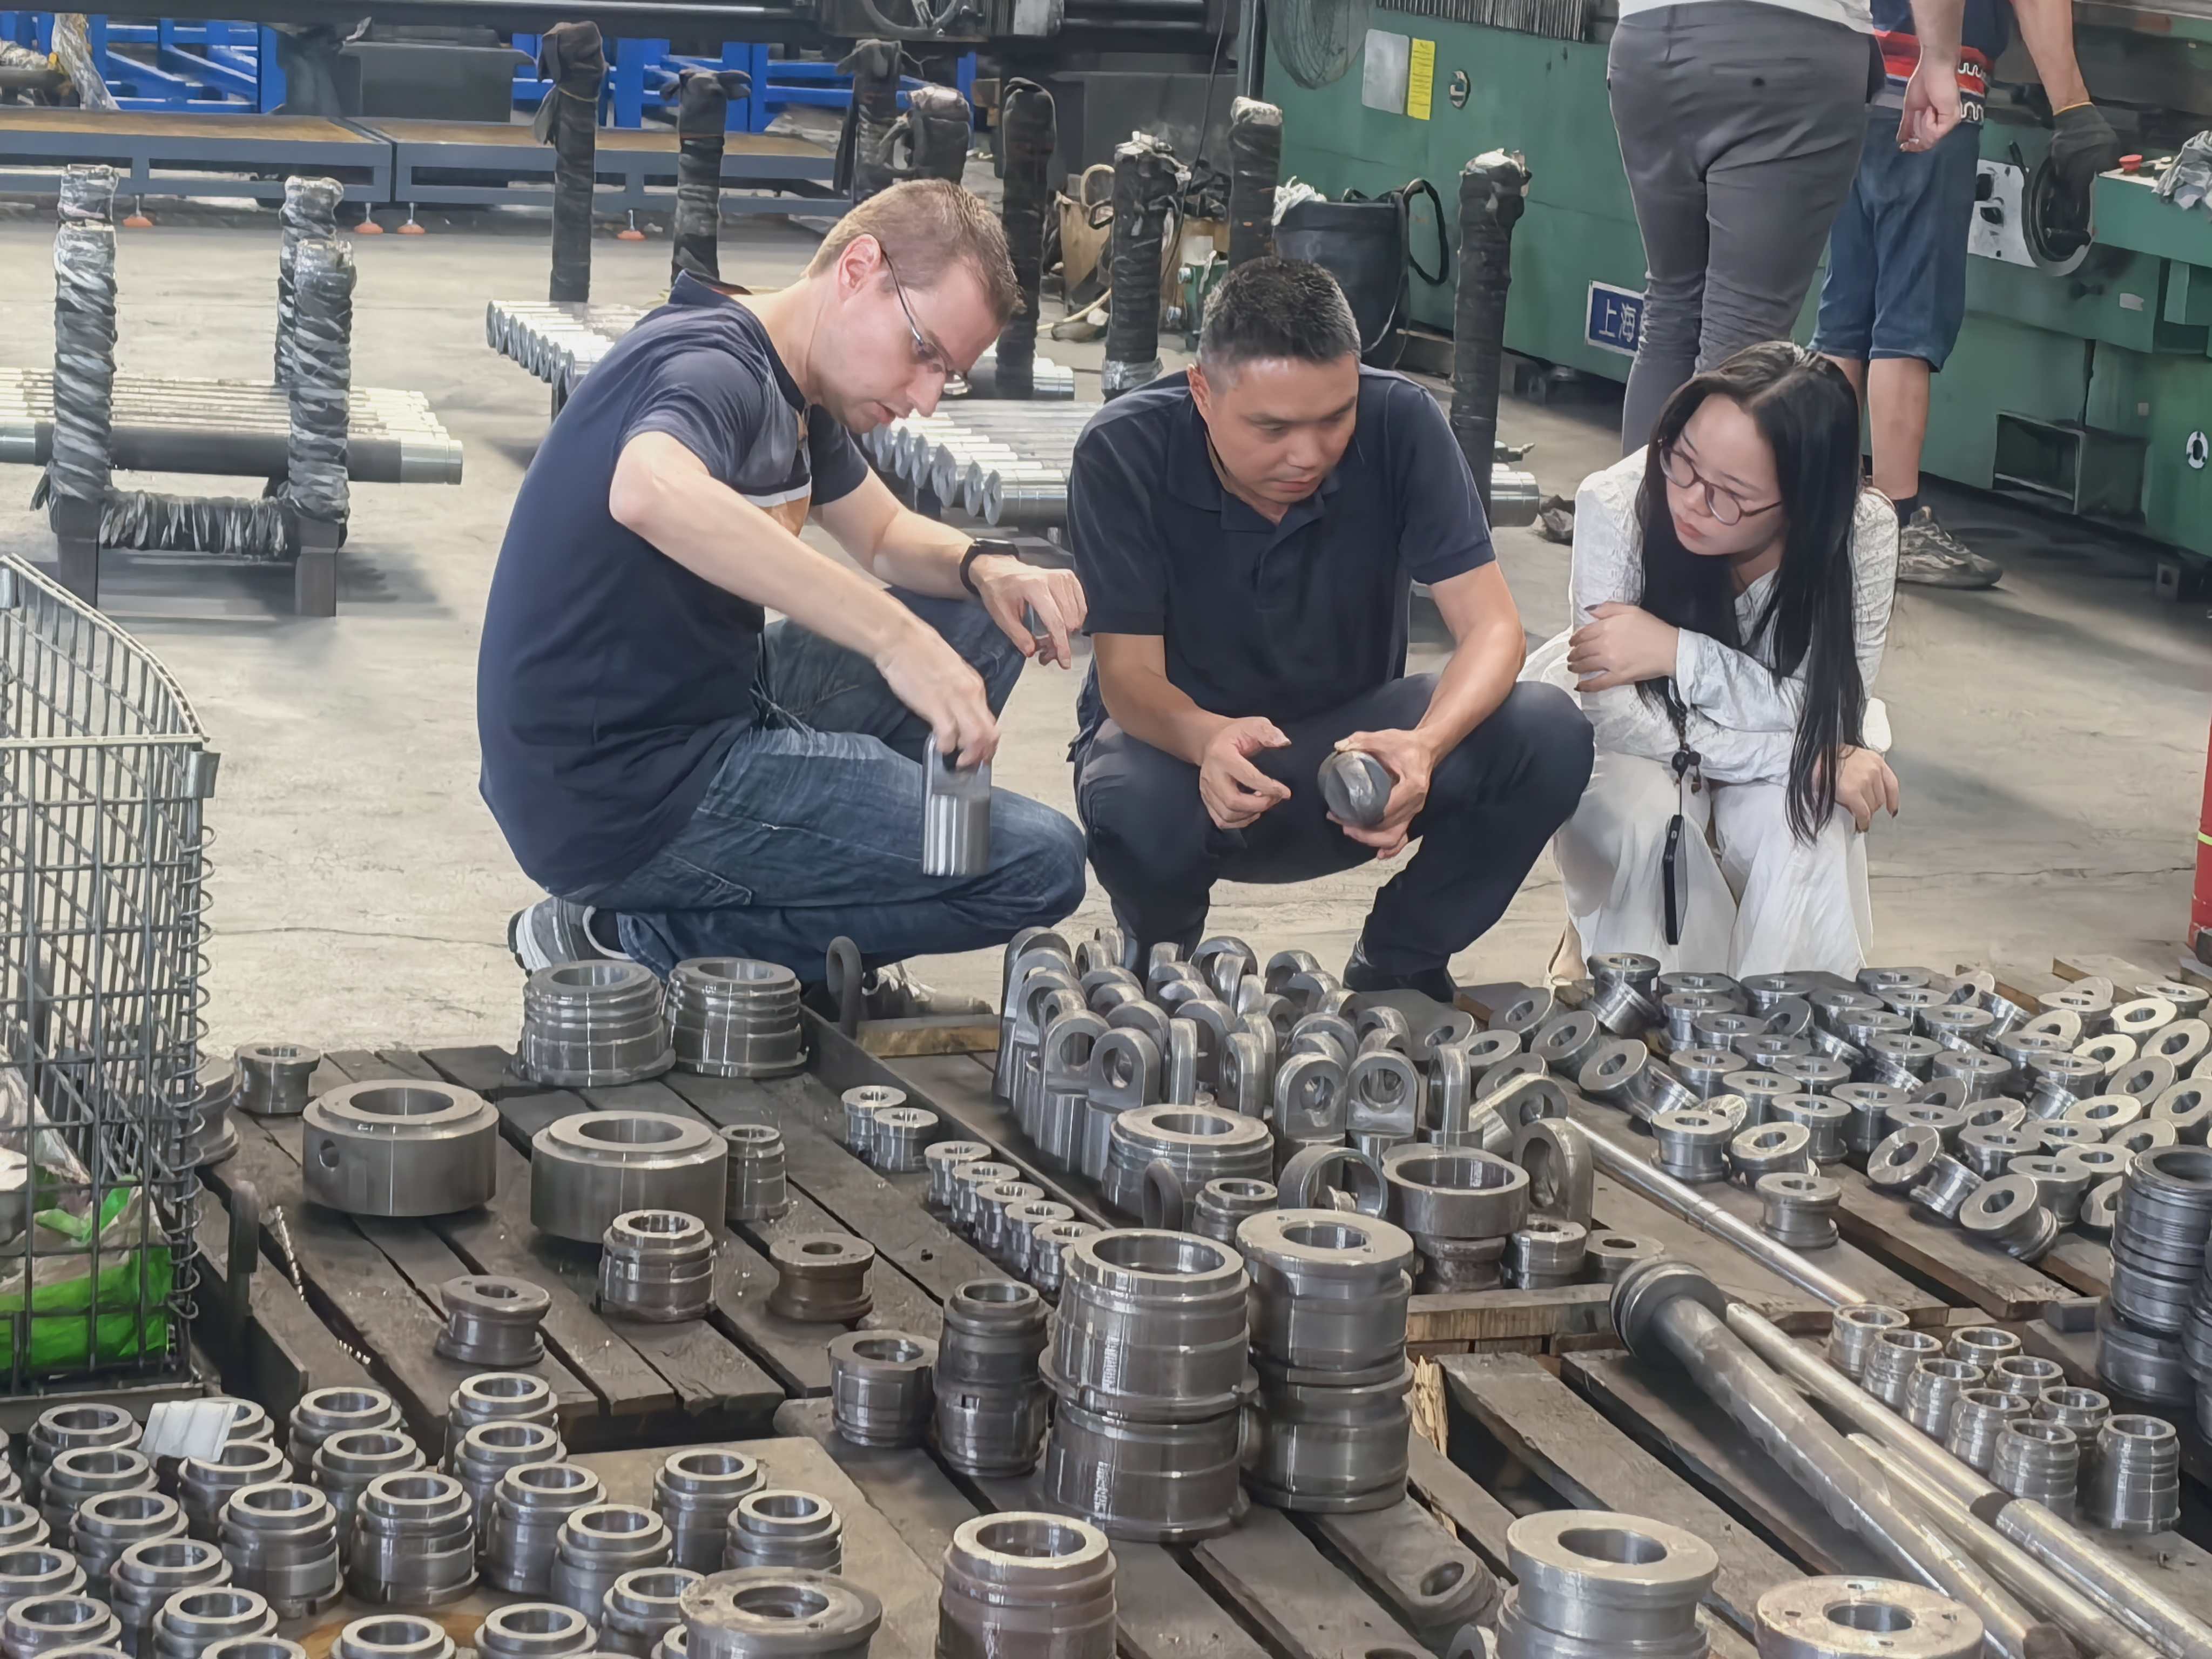
Die Gäste besichtigten Bearbeitungswerkstatt, Montagelinie und Qualitätslabor, um sich vor Ort ein Bild unserer Fertigungsmöglichkeiten zu machen.
Bearbeitung von Zylinderköpfen: Präzision auf CNC-Dreh-Fräszentren
Ein Schwerpunkt war die Bearbeitungsstation für Zylinderköpfe mit modernen mehrachsigen CNC-Dreh-Fräszentren. Die französischen Ingenieure prüften eine Charge fertiger Köpfe und insbesondere folgende Genauigkeitsmerkmale:
- Gesamtkoaxialität: Einhaltung führender Branchenwerte (≤ 0.02 mm TIR) bei der Rechtwinkligkeit zwischen Bohrung und Stirnfläche sowie der Konzentrizität von Bohrung und Außendurchmesser. Das verhindert ein Klemmen der Dichtungen und sichert einen gleichmäßigen Kolbenlauf über die Lebensdauer.
- Kombinierte CNC-Dreh-Fräsbearbeitung: Die Fertigung in einer Aufspannung vermeidet aufsummierte Spannfehler. Kombiniertes Drehen und Fräsen ermöglicht komplexe Kopfgeometrien mit integrierten Ventilanschlüssen, Gewindeverbindungen und präzisen Montageflächen in einem durchgängigen Arbeitsgang.
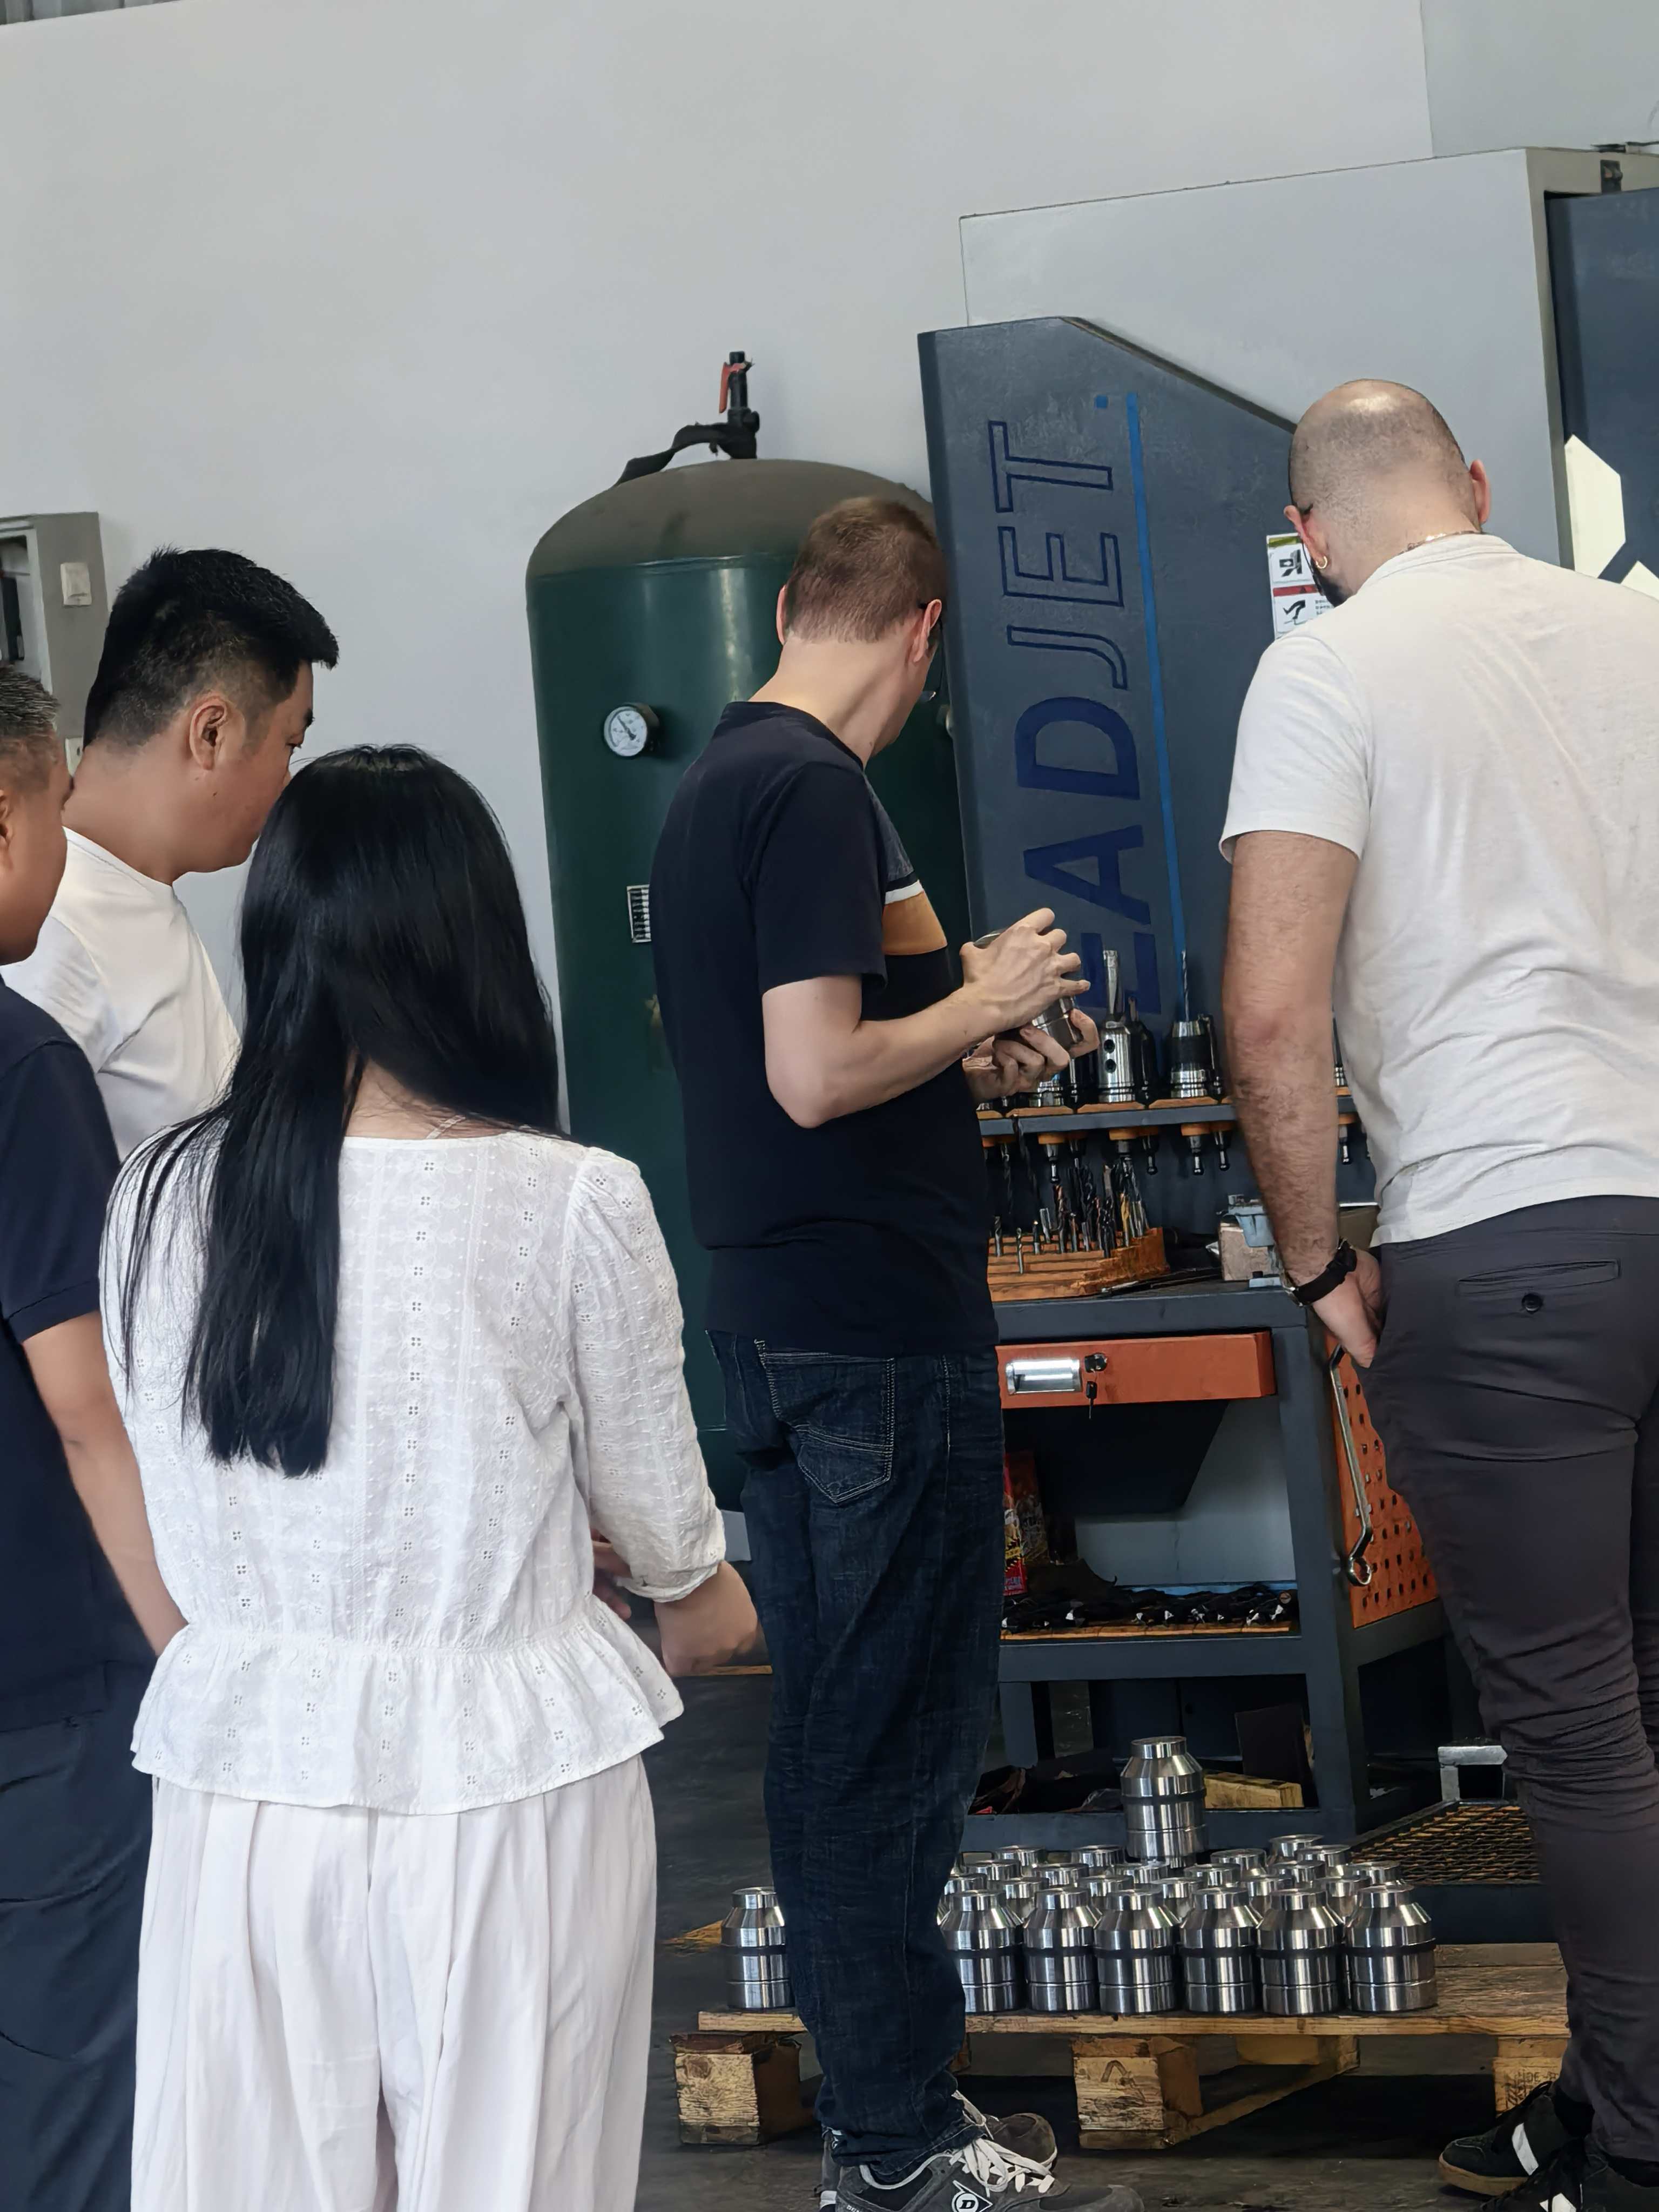
Unser Fertigungsingenieur erläutert die Koaxialitätskontrolle bei der kombinierten Dreh-Fräsbearbeitung. Jeder Kopf wird vor der Chargenfreigabe auf einer Koordinatenmessmaschine (CMM) maßlich geprüft.
Besonderes Interesse galt kundenspezifischen Köpfen für mobile Spezialmaschinen, von Kompaktbaggern bis zu Hubarbeitsbühnen. Begrenzter Bauraum erfordert dort Sondergeometrien mit integrierten Sensoranschlüssen und Lasthalteventilen.
Einblick in die Präzisionsfertigung
Unser Technikteam führte die Delegation durch den gesamten Fertigungsablauf, von der Rohmaterialprüfung bis zur Endmontage. Die französischen Ingenieure sahen:
- Zylinderrohrbearbeitung: Tieflochbohren mit anschließendem Schruppausdrehen und Vorschlichten auf CNC-Tieflochbohrmaschinen.
- Hontechnik: Moderne hydraulische Honmaschinen erzeugen spiegelglatte Innenflächen.
- Kolbenstangen- und Kolbenbearbeitung: Präzisionsschleifen und Hartverchromen.
- Schweißen und Spannungsabbau: Robotergestütztes Unterpulverschweißen mit anschließender Wärmebehandlung zur Beseitigung von Eigenspannungen.
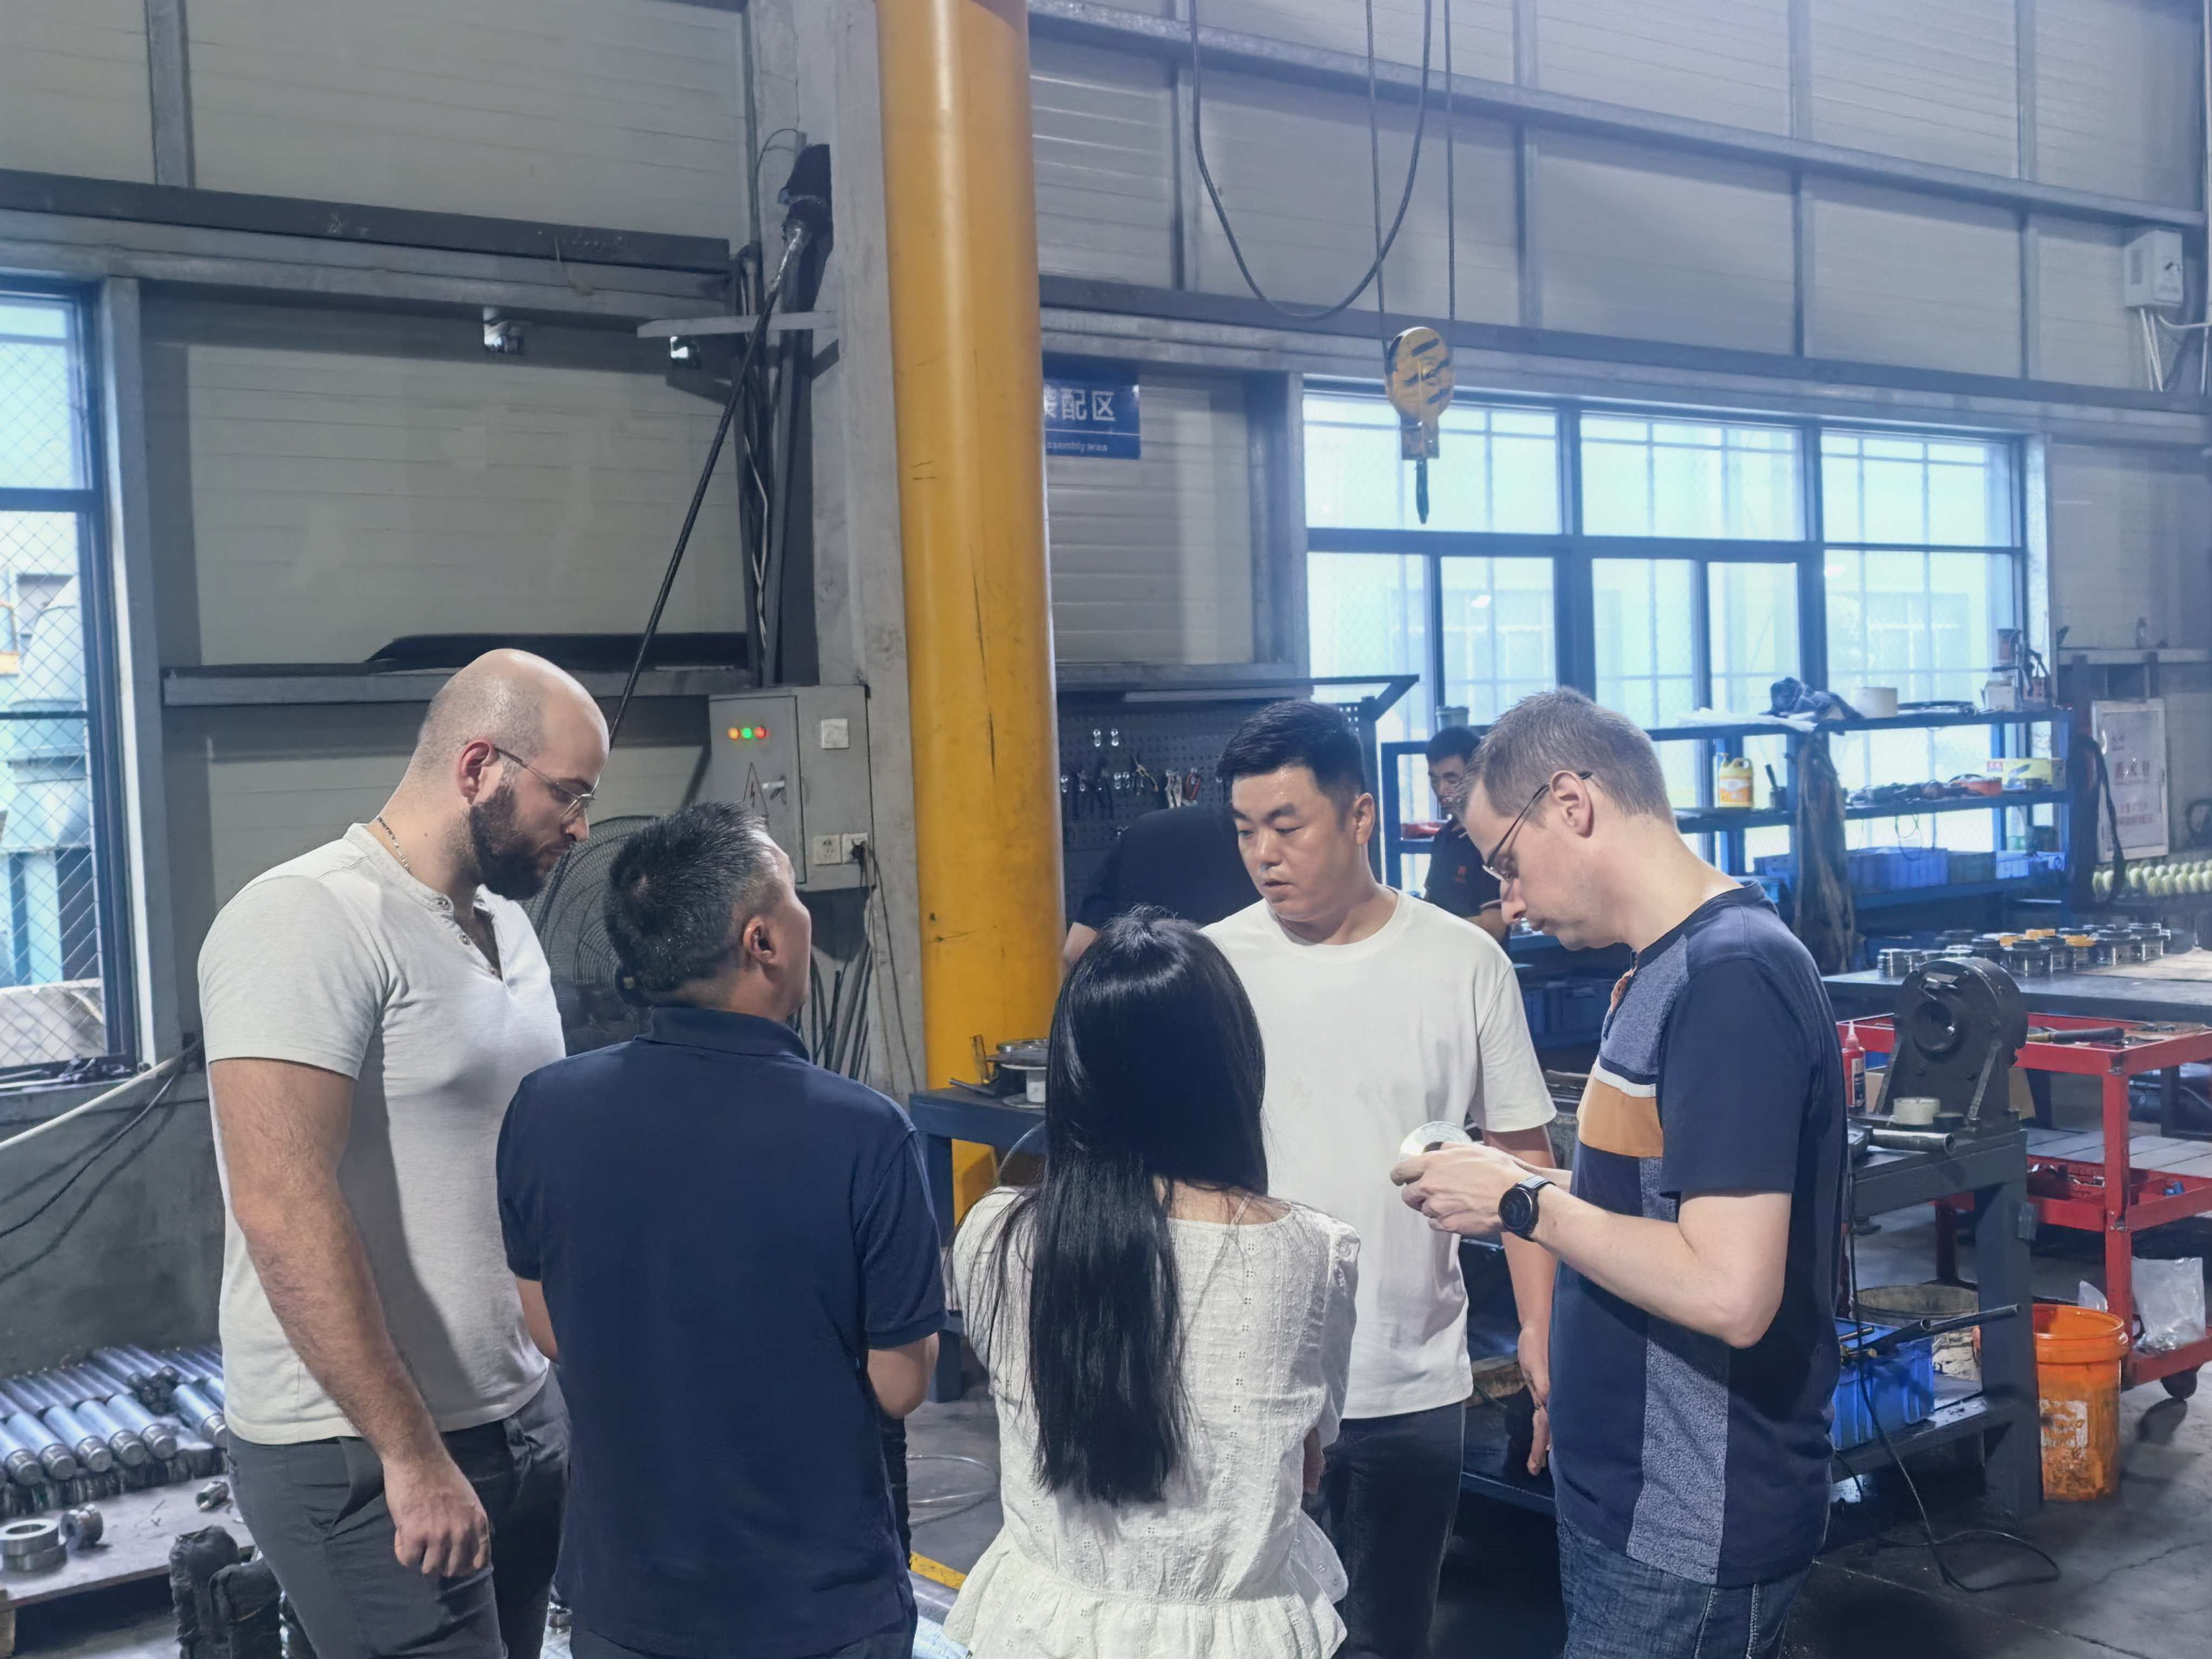
Das Team erläutert die Abstimmung zwischen CNC-Bearbeitungszentren und Prüfstationen. Jeder Schritt wird im Manufacturing Execution System (MES) mit Echtzeitdaten dokumentiert und bleibt vollständig rückverfolgbar.
Hydraulikprüfstand: Werksprüfung jedes einzelnen Zylinders
Zum Abschluss besichtigte die Delegation den Prüfbereich und erlebte den servogeregelten Hydraulikprüfstand im Betrieb. Jeder ausgelieferte Zylinder durchläuft vor dem Versand folgende Pflichtprüfungen:
| Prüfung | Vorgabe | Durchführung |
|---|---|---|
| Dichtheitsprüfung unter Druck | 1.5 × Nennbetriebsdruck | Prüfdruck 30 Minuten halten; keine äußere Leckage zulässig |
| Prüfung auf innere Leckage | Nach ISO 10762 | Absinkgeschwindigkeit der Kolbenstange unter Dauerlast messen; zulässig ≤ 0.5 mm/min |
| Niederdruck-Dichtungsprüfung | 0.5 MPa (72 PSI) | Alle Dichtstellen, Verschraubungen und Schweißnähte bei niedrigem Druck prüfen |
| Zyklen über den vollen Hub | Mindestens 100 Zyklen | Gleichmäßigen Lauf über den maximalen Hub in beiden Richtungen bestätigen |
| Druckhalteprüfung | Nennbetriebsdruck | 60 Minuten halten; Druckabfall ≤ 3% des Ausgangswerts |
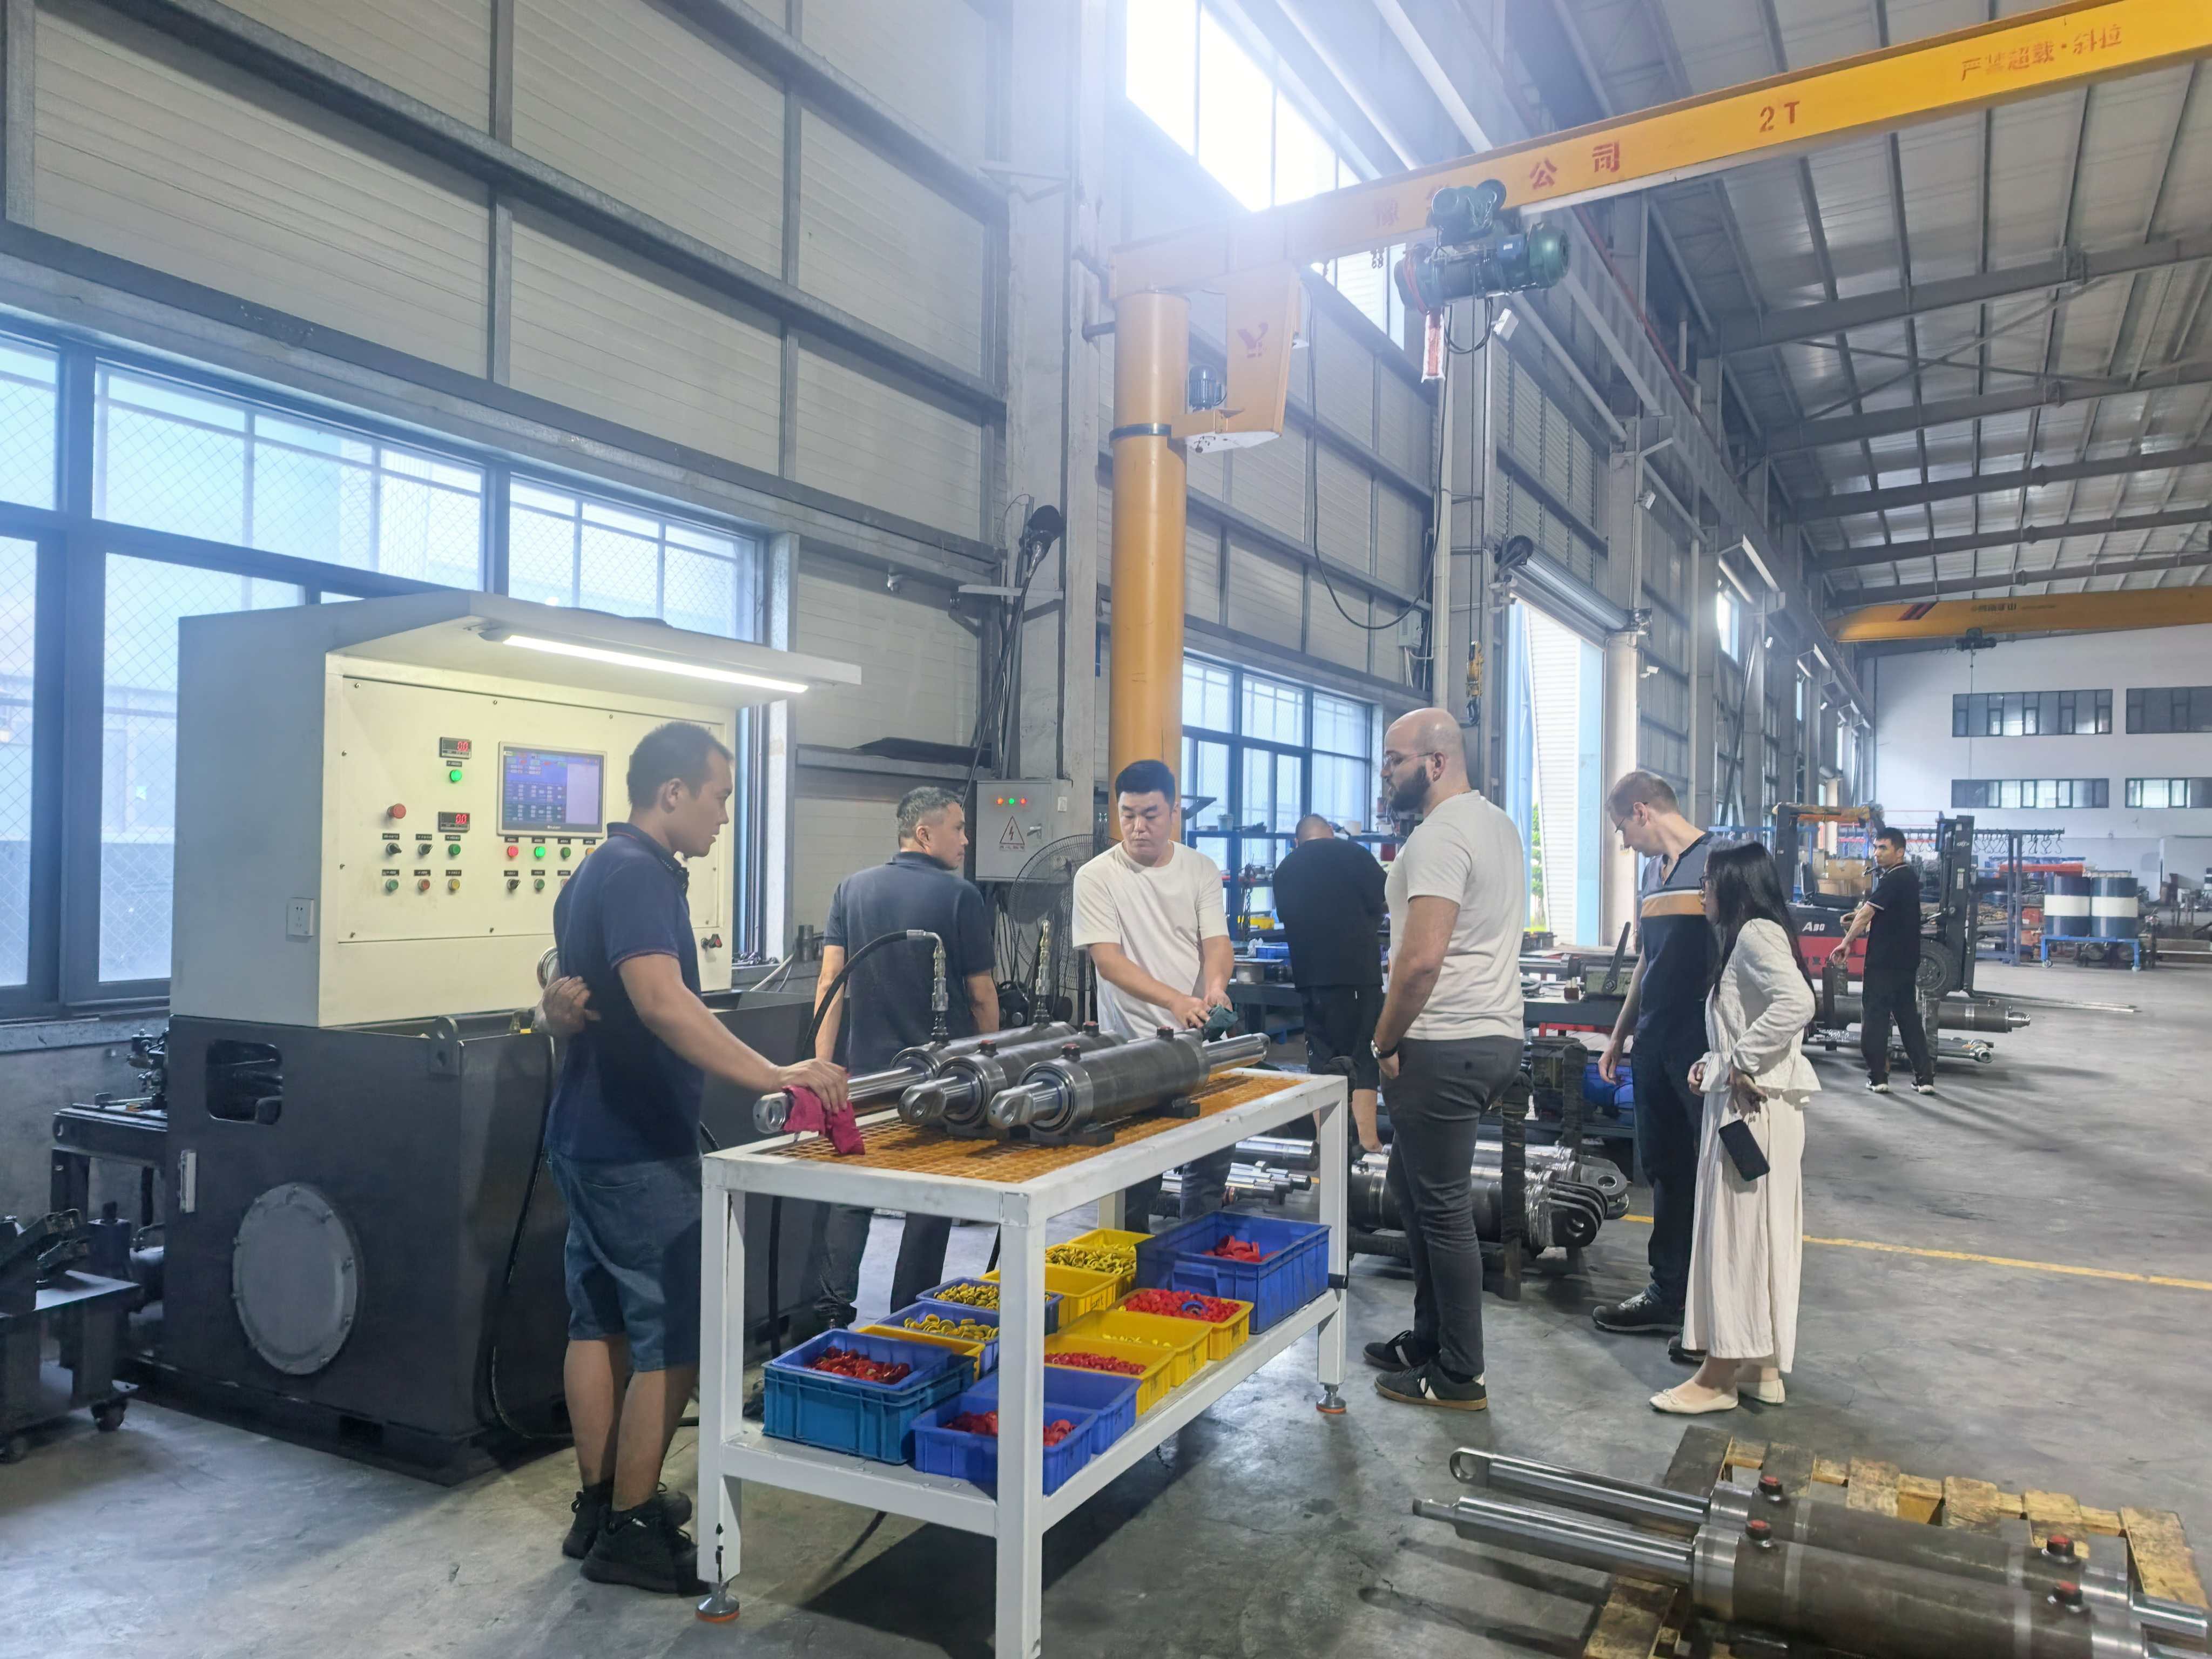
Unser Qualitätstechniker erläutert den servogeregelten Prüfstand. Er zeichnet Druckkurven, Leckraten und Zyklenzahlen automatisch auf und erstellt einen digitalen Qualitätsbericht für jede Lieferung.
Das französische Einkaufsteam bat ausdrücklich um einen Nachweis der Erkennung innerer Leckagen. Diese beeinflussen unmittelbar die Dichtungslebensdauer und die Zuverlässigkeit europäischer Baumaschinen unter anspruchsvollen Einsatzbedingungen.
Oberflächengüte: Honen für längere Dichtungslebensdauer
Ein zentrales Thema war die Rauheit der Zylinderrohrinnenfläche, einer der wichtigsten Faktoren für Leistung und Lebensdauer. Unser Honexperte zeigte, wie spiegelglatte Innenflächen entstehen:
- Präzisionshonen: Nach dem Vorschlichten bis auf 0.05 mm an den Enddurchmesser erfolgen mehrere Hongänge mit zunehmend feineren Honsteinen.
- Rauheit Ra: Für Standardzylinder zuverlässig bei Ra 0.2 – Ra 0.4 μm; bei hochfrequenten Zyklen und besonders hohen Anforderungen an den Dichtungsverschleiß bis Ra 0.1 μm.
- Honkreuzschliff: Sorgfältige Kontrolle gewährleistet eine gleichmäßige Schmierstoffverteilung und verhindert das Auswaschen des Ölfilms, das den Dichtungsverschleiß beschleunigt.
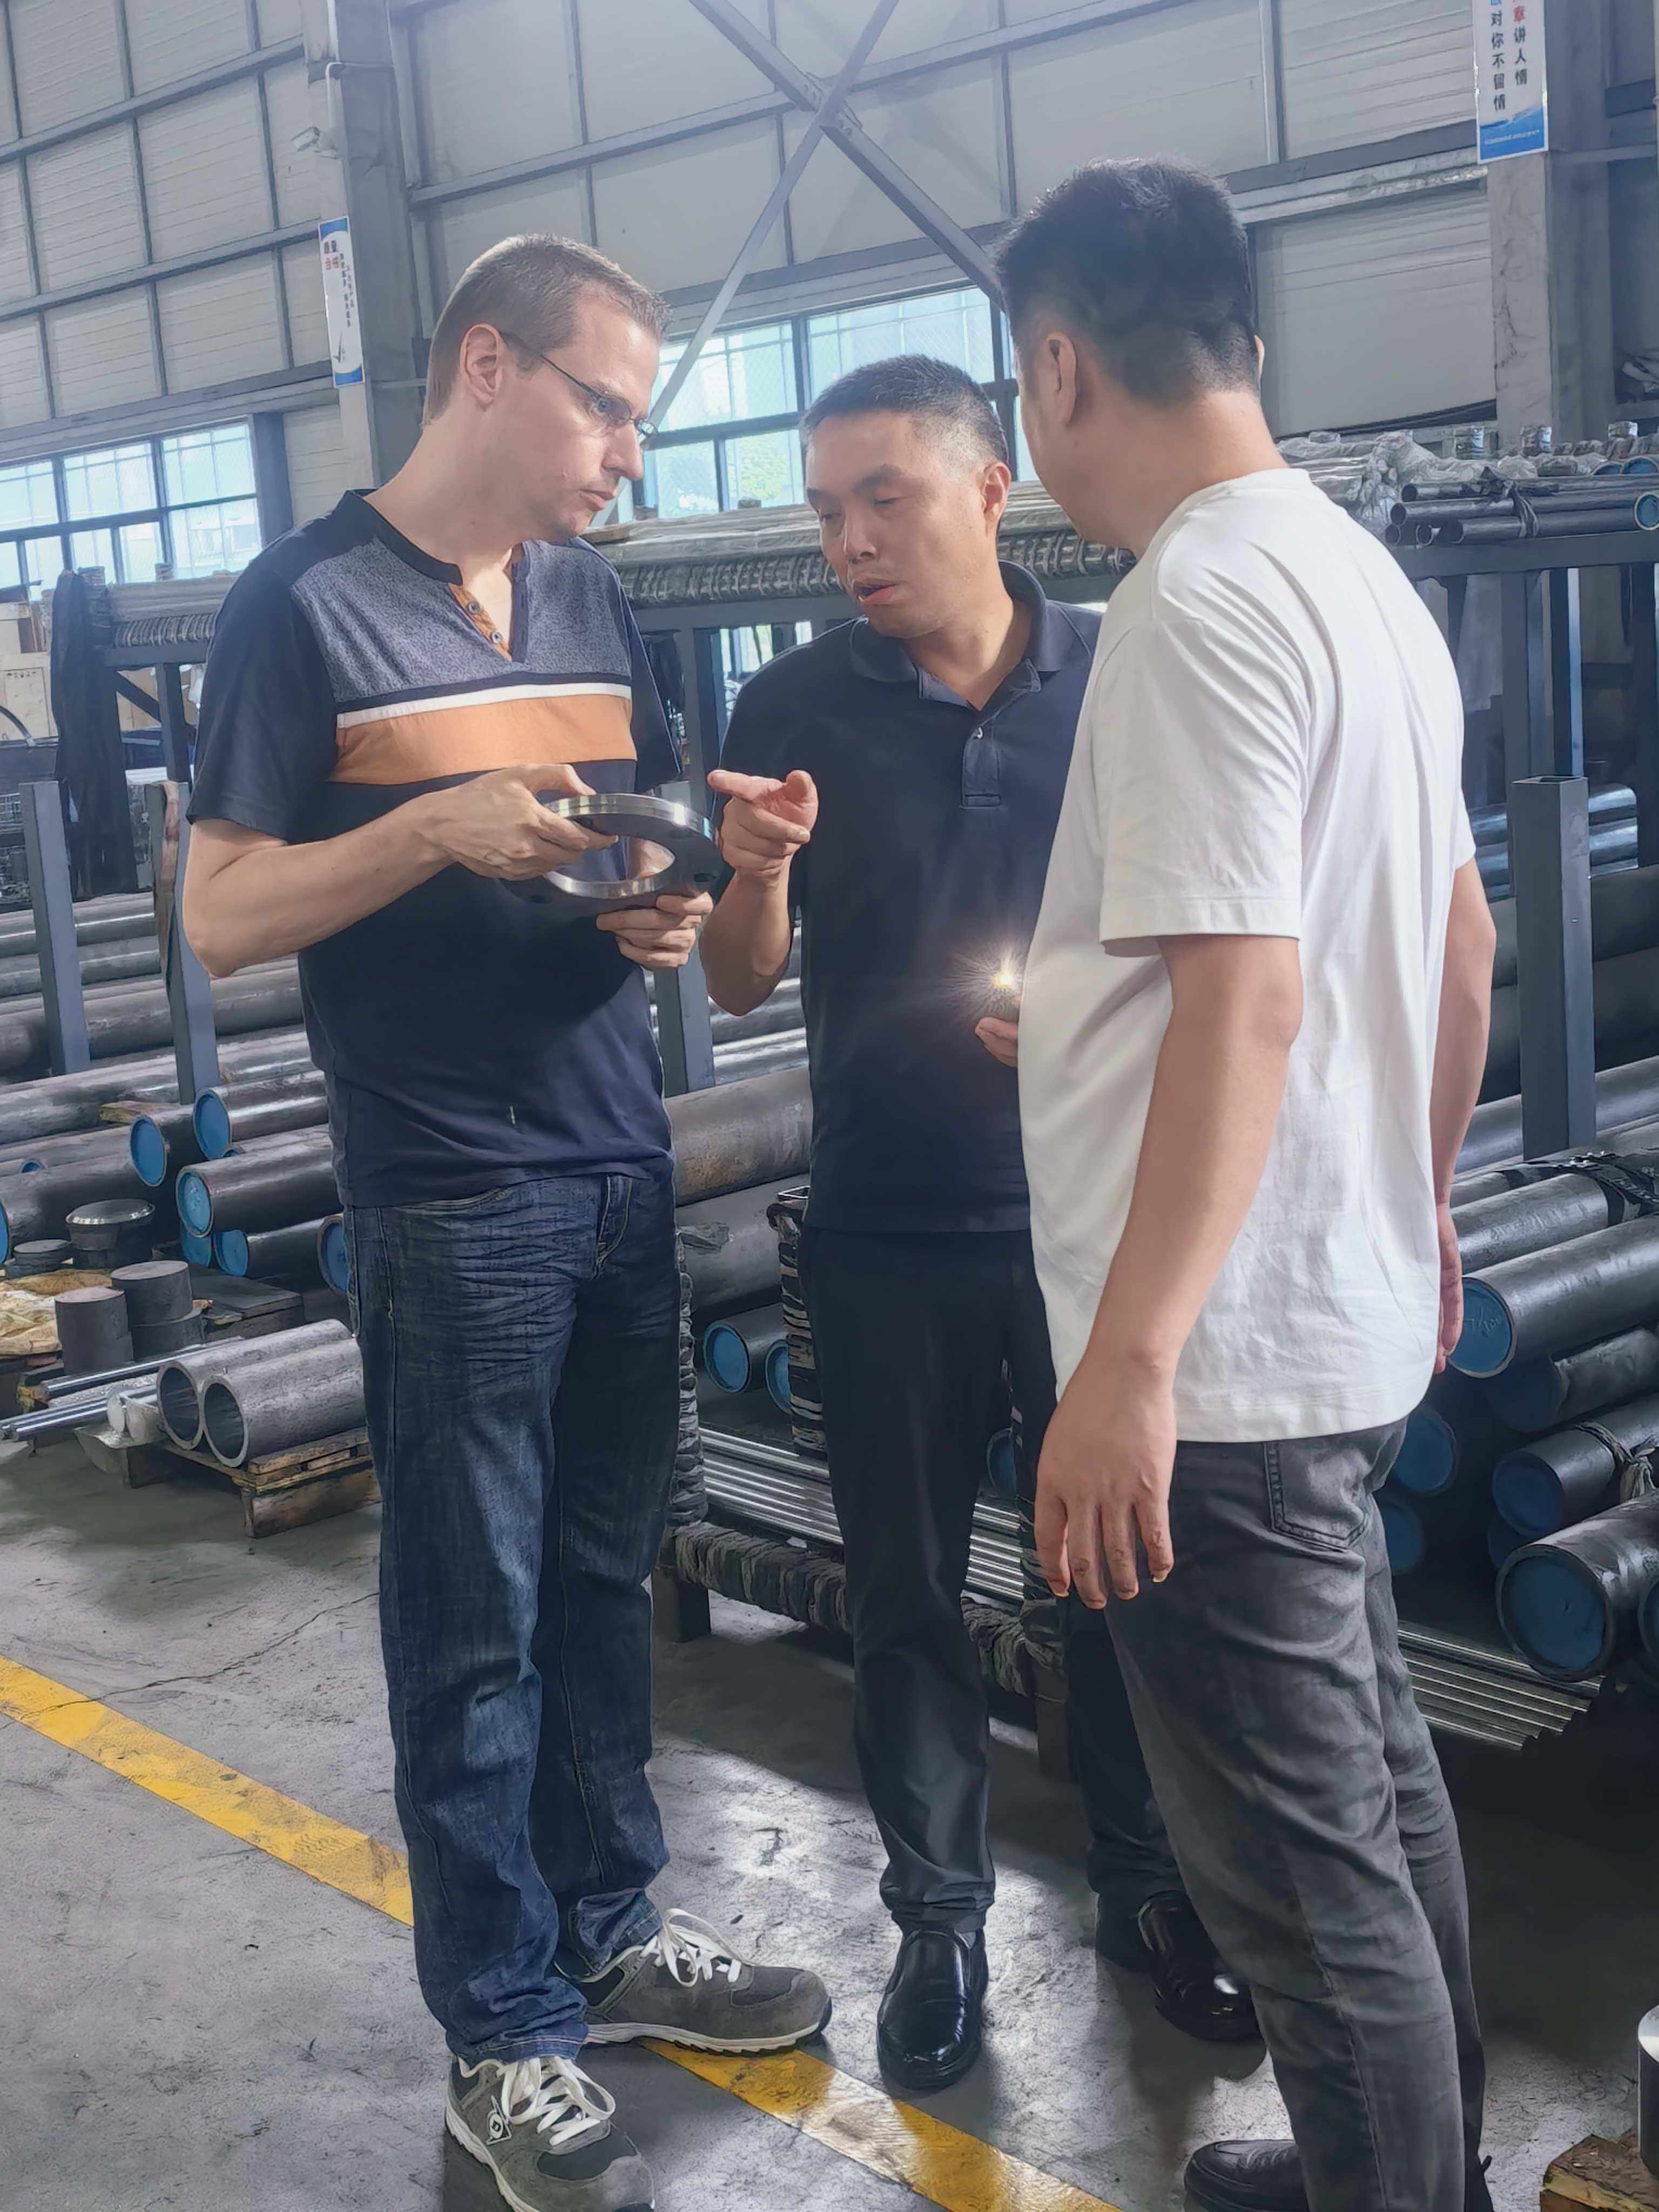
Unser Ingenieur zeigt die gehonte Bohrung mit einem rechts sichtbaren tragbaren Rauheitsmessgerät. Der kontrollierte Kreuzschliff verbindet Ölrückhaltung mit reibungsarmem Kolbenlauf und verlängert dadurch unmittelbar die Dichtungslebensdauer.
Besonderes Interesse galt kundenspezifischen Bohrungsdurchmessern mit gleichbleibender Oberflächengüte über mehrere Chargen. Diese Fähigkeit zeichnet OEM/ODM-Hersteller im europäischen Markt aus, in dem Spezialmaschinen häufig Sonderzylinder benötigen.
Vertrauen durch Transparenz
Neben den Vorführungen umfasste das zweitägige Programm ausführliche Gespräche über Lieferzuverlässigkeit, Kundendienst und langfristige Zusammenarbeit. Wesentliche Punkte waren:
- Europäische Konformität: CE-Kennzeichnung, REACH-Registrierung und auf EU-Einfuhranforderungen abgestimmte Dokumentationspakete.
- Terminsicherheit: Standardzylinder ab Lager; Sonderaufträge mit verbindlichen Lieferplänen auf Grundlage unseres modernen Planungssystems.
- Kommunikation und Technik: Feste englischsprachige Engineeringbetreuung, Bearbeitung von CAD/STEP-Dateien und schnelle Antworten auf dringende Fertigungsfragen.
„Die ausführliche Qualitätsdokumentation und der praktische Nachweis der Fertigungspräzision haben uns beeindruckt“, erklärte der Leiter der französischen Delegation. „Bei der Hydraulikintegration ist die Zuverlässigkeit der Komponenten unverzichtbar. Die Prüfverfahren und Hontechnik von Elephant Machinery geben uns Vertrauen, das Unternehmen für Standard- und Sonderzylinderprojekte in Europa in Betracht zu ziehen.“
Warum Elephant Machinery für europäische Hydraulikprojekte?
Für Hydrauliksystemintegratoren, Baumaschinenhersteller und Partner der Industrieautomation in Europa bietet Elephant Machinery:
| Fähigkeit | Vorgabe | Nutzen |
|---|---|---|
| CNC-Bearbeitungstoleranz | Koaxialität ≤ 0.02 mm | Kein Klemmen, längere Dichtungslebensdauer |
| Bohrungsrauheit | Ra 0.2 – Ra 0.4 μm | Spiegeloberfläche, geringere Reibung |
| Umfang der Druckprüfungen | 100% der Einheiten geprüft | Keine ungeprüfte Einheit verlässt das Werk |
| OEM/ODM-Flexibilität | Sonderkonstruktionen vom Konzept bis zur Fertigung | Passende Lösungen für Spezialmaschinen |
| Europäische Konformität | CE · REACH · ISO 9001 | Reibungslose Einfuhr, zugesicherte Standards |
Bereit, Ihr Projekt für kundenspezifische Hydraulikzylinder zu besprechen?
Ob für Baumaschinen, Industrieautomation oder mobile Arbeitsmaschinen: Unser Engineeringteam unterstützt Sie bei Sonderkonstruktionen, liefert Standardzylinder ab Lager oder organisiert einen virtuellen Werksrundgang.
Kontaktieren Sie uns für ein technisches Beratungsgespräch oder ein kostenloses Angebot zu Ihrem europäischen Hydraulikprojekt.
Für weitere Informationen zu unserer Zylinderfertigung, unseren Projekten und Leistungen kontaktieren Sie Elephant Machinery.
Unser Team kontaktieren