Praxisleitfaden zur Auslegung von Zylinderkraft, Kolbenstange, Dichtungen, Endlagendämpfung und Betriebsbedingungen
Zusammenfassung: Die Auswahl eines Hydraulikzylinders beginnt beim Einsatzfall. Aus Last und Druck werden Kolben- und Stangendurchmesser abgeleitet; anschließend folgen Hub, Befestigung, Dämpfung, Betriebsmedium und Dichtungen. Dieser Leitfaden erläutert die Berechnung und übernimmt die Referenztabellen der Vorlage.
Ein Hydraulikzylinder wandelt hydraulische Energie in mechanische Bewegung um. Deshalb reicht die passende Nennkraft allein nicht aus: Der Zylinder muss in die Maschine passen, den Betriebsbedingungen standhalten und die Last wie vorgesehen bewegen. Eine Präzisionswerkzeugmaschine stellt andere Anforderungen als eine schwer belastete Baumaschine.
Eine ungeeignete Auswahl kann den Wirkungsgrad mindern, wiederkehrende Ausfälle verursachen und die Sicherheit beeinträchtigen. Eine schlüssige Auslegung verfolgt die Last durch das System: Einsatzfall festlegen, Druck auswählen, Abmessungen berechnen und anschließend Befestigung, Steuerung und Schutz prüfen.
Die folgenden Zahlen stammen aus dem bereitgestellten Artikel. Sie sind als Referenzangaben für den jeweiligen Zylinder und Einsatzfall zu verwenden. Unvollständige Einträge und technische Unklarheiten der Vorlage sind in den redaktionellen Anmerkungen gekennzeichnet.
1. Betriebsbedingungen zuerst festlegen
Erfassen Sie vor der Baureihenauswahl die erforderlichen Druck- und Zugkräfte, die Bewegung, den verfügbaren Einbauraum und die Umgebung. Mehrere Faktoren wirken gleichzeitig auf Dichtungen, Werkstoffe und konstruktive Details.
| Betriebsbedingung | Zu prüfende Merkmale |
|---|---|
| Hohe Positionier- oder Bewegungsgenauigkeit | Bei Servozylindern und anderen Zylindern im mittleren bis hohen Druckbereich mit gefordertem niedrigem Losbrechdruck Dichtungssystem, Werkstoffe und konstruktive Details prüfen. |
| Vorgegebene Druckhaltefunktion oder Forderung nach Leckagefreiheit | Dichtungsanordnung und Werkstoffe anhand der konkreten Anforderung bewerten. |
| Mittlerer oder niedriger Druck bei einer Hubgeschwindigkeit, angegeben als ≥70–80 mm/s | Dichtungen, Werkstoffe, Verbindungen und Passungsgenauigkeit prüfen. |
| Mittlerer bis hoher oder hoher Druck bei einer Geschwindigkeit, angegeben als ≥100–120 mm/s | Dieselben Merkmale prüfen: Dichtungen, Werkstoffe, Verbindungen und Passungsgenauigkeit. |
| Hochfrequente Schwingungen | Werkstoffeigenschaften, Verbindungen und konstruktive Details prüfen. |
| Vereisung bei niedrigen Temperaturen, Verschmutzung oder hohe Staubbelastung | Dichtungen, Werkstoffe, Kolbenstangenoberfläche und Produktschutz bewerten. |
| Spritzwasser, Säure- oder Salznebel | Dieselben Merkmale prüfen, insbesondere den Oberflächenschutz. |
Betriebsmedium, Temperatur und Sauberkeit
Die Vorlage beschreibt Mineralöl als übliches Betriebsmedium. Bei anderen Medien ist deren Verträglichkeit mit Dichtungen und sämtlichen Bauteilwerkstoffen zu prüfen.
Empfohlen werden verschleißmindernde Hydrauliköle Nr. 32 und Nr. 46. Der bevorzugte Öltemperaturbereich beträgt 20–55 °C; einen Betrieb unter 15 °C oder über 70 °C untersagt die Vorlage. Vorwärmen oder Kühlen kann das Öl in den erforderlichen Bereich bringen. Außerdem wird ein Ölwechselintervall von 1–6 Monaten mit Tankreinigung und Entfernung von Verunreinigungen genannt.
Halten Sie das Medium sauber und vermeiden Sie Alterung beziehungsweise Verschlechterung. Laut Vorlage können Verunreinigungen den Saugfilter zusetzen, Geräusche verstärken und die Lebensdauer der Pumpe verkürzen.
Separat nennt der Artikel für die normale Umgebungs- oder Medientemperatur −20 bis +80 °C. Außerhalb dieses Bereichs sind Dichtungen, Werkstoffe und Kühlung zu bewerten. Dieser weitere Bereich hebt die zuvor genannten engeren Öltemperaturgrenzen nicht auf.
2. Systemdruck auf Last und Maschine abstimmen
Ausgangspunkt ist die Last F. Einbauraum, Kosten und Komponentenverfügbarkeit gehören ebenfalls zur Entscheidung.
Bei gleicher Last erfordert ein geringerer Druck eine größere wirksame Kolbenfläche. Der Zylinder wird größer; das kann den Einbau erschweren und den Materialbedarf erhöhen. Höherer Druck verringert die erforderliche Fläche, erhöht jedoch die Anforderungen an Pumpe, Zylinder, Ventile, Dichtungen und Fertigungsgenauigkeit. Entsprechend können die Anlagenkosten steigen.
Für stationäre Anlagen mit ausreichendem Platz bevorzugt die Vorlage vergleichsweise niedrige Drücke. Mobile und schwer belastete Maschinen benötigen in der Regel höhere Drücke.
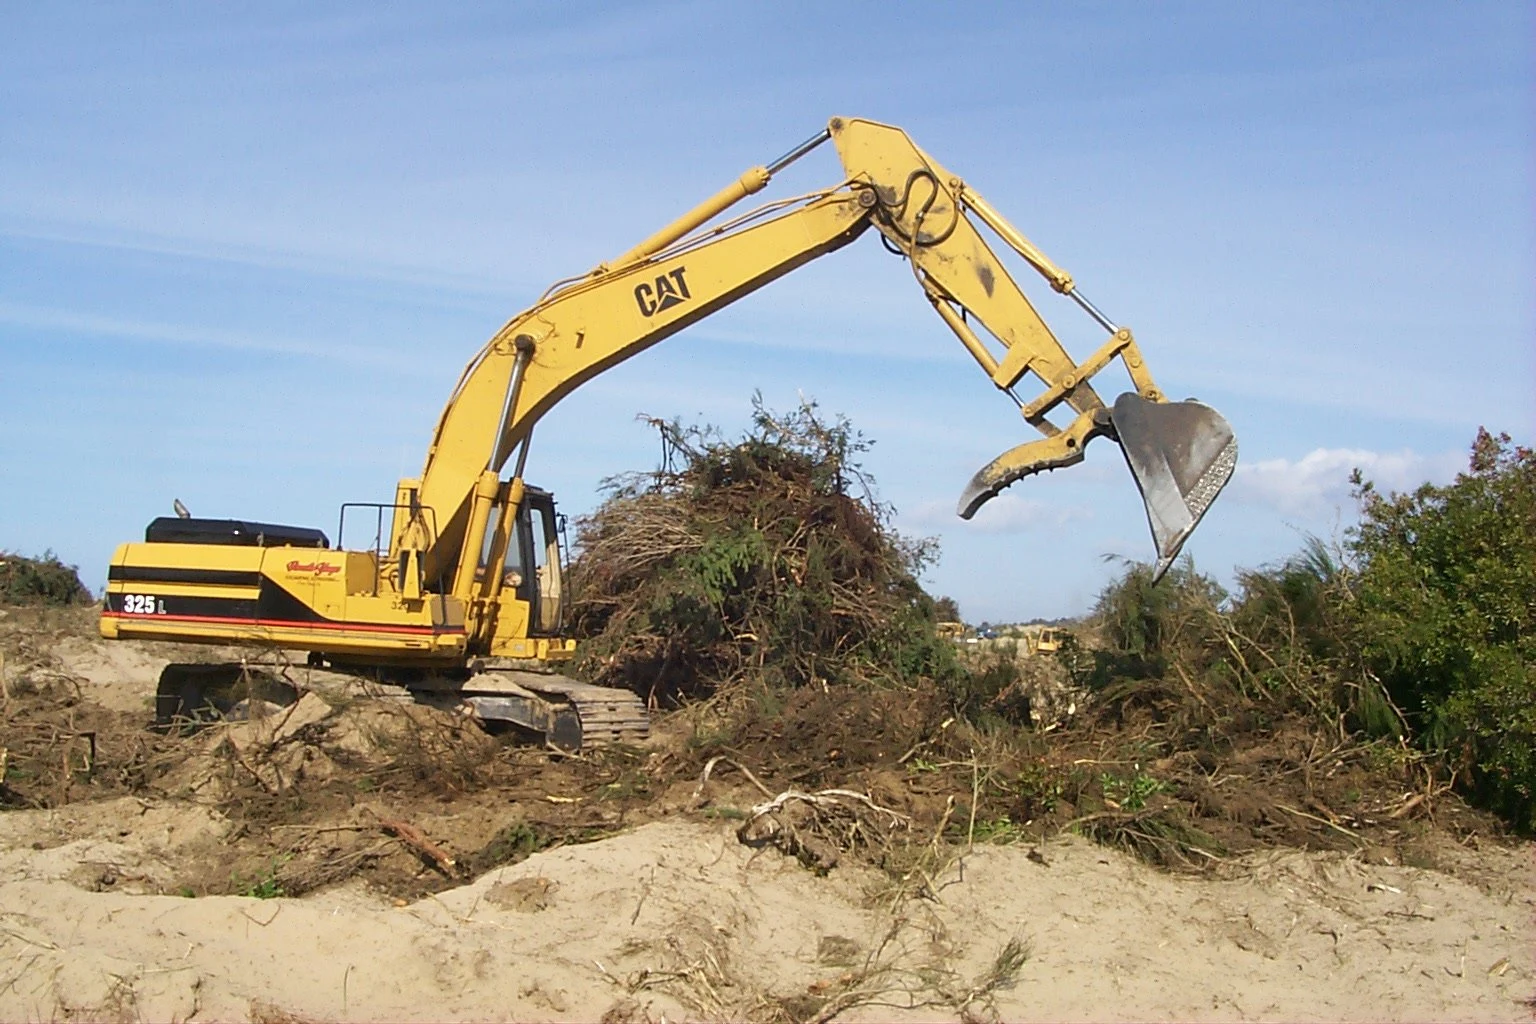
Referenzdrücke nach Last und Maschinenart
Lastbezogene Referenzwerte
| Last (t) | Betriebsdruck (MPa) |
|---|---|
| 0.5 | 0.1–1 |
| 0.5–1 | 1.5–2 |
| 1–2 | 2.5–3 |
| 2–3 | 3–4 |
| 3–5 | 4–5 |
| 5 | Größer als [Zahlenwert fehlt in der Vorlage] |
Maschinenbezogene Referenzwerte
| Maschinenart | Auslegungsdruck (MPa; Einheit aus Kontext abgeleitet) |
|---|---|
| Werkzeugmaschinen zur Feinbearbeitung, z. B. Schleifmaschinen | 0.8–2 |
| Werkzeugmaschinen zur Halbfertigbearbeitung | 3–5 |
| Hobelmaschinen | 2–8 |
| Räummaschinen | 8–10 |
| Landmaschinen; kleine Baumaschinen | 10–16 |
| Hydraulikpressen; mittlere und große Bagger; mittelgroße Maschinen; Hebe- und Fördermaschinen | 20–32 |
| Geologische Ausrüstung; metallurgische Maschinen; Maschinen zur Eisenbahninstandhaltung | 25–100 |
In der ursprünglichen Maschinentabelle ist keine Druckeinheit angegeben. MPa wird hier aus dem Zusammenhang abgeleitet; vor technischer Verwendung ist die Einheit zu bestätigen.
Als erste Auswahlhilfe nennt die Vorlage außerdem im Allgemeinen ≤21 MPa. Da die Maschinentabelle auch höhere Werte enthält, ist dies ein kontextabhängiger Richtwert und keine Obergrenze für alle aufgeführten Anwendungen.
3. Kolbendurchmesser berechnen und Kolbenstange auswählen
Sind Auslegungsdruck und Kraftbedarf bekannt, wird zunächst die wirksame Kolbenfläche und daraus der Zylinderinnendurchmesser berechnet:
Ausfahrkraft: F1 = A1 × P1 × β
Einfahrkraft: F2 = A2 × P2 × β

A1 = (π/4) × D² = 0,785 × D²
A2 = (π/4) × (D² − d²) = 0,785 × (D² − d²)
| Zeichen | Bedeutung | Einheit oder Definition |
|---|---|---|
| F1 | Ausfahrkraft bzw. Druckkraft | kgf in diesem Rechensystem |
| F2 | Einfahrkraft bzw. Zugkraft | kgf in diesem Rechensystem |
| A1 | Wirksame Kolbenfläche beim Ausfahren | cm² |
| A2 | Wirksame Ringfläche beim Einfahren | cm² |
| D | Zylinderinnendurchmesser, gleich dem Kolbendurchmesser | cm |
| d | Kolbenstangendurchmesser | cm |
| P1 | Betriebsdruck auf der Ausfahrseite | kgf/cm² |
| P2 | Betriebsdruck auf der Einfahrseite | kgf/cm² |
| β | Lastfaktor der Vorlage | 0,8 bei geringer Trägheit; 0,6 bei hoher Trägheit |
Die tatsächliche Zylinderkraft liegt unter der theoretischen. Die ursprüngliche Auslegungsmethode berücksichtigt dies mit β = 80 % für trägheitsarme und β = 60 % für trägheitsreiche Anwendungen. Wird dieser Faktor auf Tabellenwerte angewendet, darf das Ergebnis nicht weiterhin als theoretische Kraft bezeichnet werden.
Rechenbeispiel: Zylinder für 1.000 kgf
Die Vorlage nennt eine Kraft von „1.000 kg“, einen Betriebsdruck von 70 kgf/cm² und β = 0,8. Für eine konsistente Dimensionierung wird die Kraft hier als 1.000 kgf angegeben.
A1 = F1 / (P1 × β)
   = 1.000 / (70 × 0,8)
   = 17,86 cm²

D² = 17,86 / 0,785 = 22,75 cm²
D  = √22,75 ≈ 4,8 cm = 48 mm

Gewählter Standarddurchmesser: 50 mm
Wählen Sie einen Standarddurchmesser. Nach der Vorlage kann ein kleinerer Durchmesser die Kosten senken; die erforderliche Kraft muss dennoch erreicht werden.
Zusätzlich wird die Druck-Flächen-Beziehung angegeben:
P = 4F / (π × D²)
Diese Form verwendet die kreisförmige Kolbenfläche. Verwenden Sie konsistente Einheiten und unterscheiden Sie sie von der zuvor genannten Formel mit ausdrücklich enthaltenem β.
Vorläufiges Verhältnis von Stangen- zu Kolbendurchmesser
| Druck P | Vorläufiger Kolbenstangendurchmesser d |
|---|---|
| P ≤10 MPa | d = 0,5D |
| P = 12,5–20 MPa | d = 0,56D |
| P >20 MPa | d = 0,71D |
Für 10 < P <12,5 MPa nennt die Vorlage kein Verhältnis. Diese Lücke darf nicht stillschweigend durch Interpolation geschlossen werden.
Tabellen der theoretischen Ausfahr- und Einfahrkräfte
Die ursprüngliche Gesamttabelle ist zur besseren Lesbarkeit aufgeteilt. Zylinder- und Stangendurchmesser stehen in mm, die Druckangaben in den Spaltenköpfen in kgf/cm². Die ursprüngliche Kraftangabe lautet „kg“; alle Zahlen bleiben unverändert und werden hier im Kraftzusammenhang als kgf verstanden. β ist nicht berücksichtigt. Einzelne Werte müssen vor der Anwendung geprüft werden.
Theoretische Einfahr- bzw. Zugkraft (kgf)
Druck je Spalte: kgf/cm². D = Zylinderinnendurchmesser; d = Kolbenstangendurchmesser.
| D (mm) | d (mm) | 30 | 50 | 70 | 100 | 140 | 160 | 210 | 250 | 315 |
|---|---|---|---|---|---|---|---|---|---|---|
| 40 | 20 | 282 | 470 | 658 | 940 | 1316 | 1504 | 1974 | 2360 | 2970 |
| 50 | 25 | 441 | 435 | 1029 | 1470 | 2058 | 2352 | 3087 | 3680 | 4640 |
| 63 | 30 | 723 | 1205 | 1687 | 2410 | 3374 | 3856 | 5601 | 6030 | 7600 |
| 80 | 40 | 1131 | 1885 | 2633 | 3770 | 5278 | 6032 | 7917 | 9430 | 11880 |
| 100 | 50 | 1767 | 2946 | 4124 | 5891 | 8247 | 9425 | 12370 | 14730 | 18560 |
| 125 | 60 | 2833 | 4722 | 6611 | 9444 | 13222 | 15110 | 19830 | 23610 | 29750 |
| 150 | 70 | 4147 | 6911 | 9675 | 13822 | 19351 | 22115 | 29026 | 34560 | 43550 |
| 180 | 80 | 6126 | 10210 | 14295 | 20421 | 28589 | 32674 | 42884 | 51000 | 64320 |
| 200 | 100 | 7067 | 11781 | 16493 | 23562 | 32987 | 37699 | 49480 | 58900 | 74200 |
| 250 | 140 | 10108 | 16847 | 23586 | 33694 | 47172 | 53910 | 70757 | 84250 | 106100 |
| 300 | 180 | 13572 | 22620 | 31667 | 45239 | 63335 | 72382 | 95002 | 113100 | 142500 |
| 320 | 200 | 14700 | 24500 | 34300 | 49000 | 68600 | 78400 | 102900 | 122500 | 154400 |
| 350 | 220 | 17500 | 29100 | 40700 | 58200 | 81500 | 93100 | 122200 | 145500 | 183300 |
| 400 | 280 | 19200 | 32000 | 44900 | 64100 | 89700 | 102600 | 134600 | 160000 | 201900 |
Theoretische Ausfahr- bzw. Druckkraft (kgf)
Druck je Spalte: kgf/cm². D = Zylinderinnendurchmesser; d = Kolbenstangendurchmesser.
| D (mm) | d (mm) | 30 | 50 | 70 | 100 | 140 | 160 | 210 | 250 | 315 |
|---|---|---|---|---|---|---|---|---|---|---|
| 40 | 20 | 378 | 630 | 882 | 1260 | 1764 | 2016 | 2646 | 3150 | 3960 |
| 50 | 25 | 588 | 980 | 1372 | 1960 | 2744 | 3136 | 4116 | 4910 | 6190 |
| 63 | 30 | 936 | 1560 | 2184 | 3120 | 4368 | 4992 | 6552 | 7800 | 9820 |
| 80 | 40 | 1509 | 2515 | 3521 | 5030 | 7052 | 8248 | 10563 | 12570 | 15830 |
| 100 | 50 | 2356 | 3927 | 5498 | 7854 | 11100 | 12566 | 16493 | 19640 | 24740 |
| 125 | 60 | 3682 | 6136 | 8590 | 12272 | 17180 | 19625 | 25770 | 30680 | 38660 |
| 150 | 70 | 5301 | 8835 | 12369 | 17670 | 24738 | 28272 | 37107 | 44200 | 55680 |
| 180 | 80 | 7634 | 12724 | 17813 | 25447 | 35626 | 40715 | 53439 | 63600 | 80160 |
| 200 | 100 | 9425 | 15708 | 21991 | 31416 | 43982 | 50266 | 65974 | 78500 | 99000 |
| 250 | 140 | 14726 | 22544 | 31562 | 49088 | 68723 | 72141 | 94685 | 122700 | 154600 |
| 300 | 180 | 21206 | 35343 | 49480 | 70686 | 98960 | 113097 | 118440 | 176700 | 222700 |
| 320 | 200 | 24100 | 40210 | 56300 | 80400 | 112600 | 128700 | 168900 | 201000 | 253400 |
| 350 | 220 | 28800 | 48200 | 67300 | 96000 | 134700 | 154000 | 202000 | 240600 | 303000 |
| 400 | 280 | 37700 | 62800 | 88000 | 125700 | 176000 | 201000 | 264000 | 314200 | 395800 |
4. Hub und Befestigung gemeinsam festlegen
Der erforderliche Verfahrweg bestimmt den Arbeitshub. Einbautoleranzen und Endpositionen bestimmen die zusätzliche Hubreserve:
S = Smax + ΔS
ΔS = ΔS1 + ΔS2 + ΔS3
Smax ist der tatsächliche maximale Arbeitshub. ΔS1 berücksichtigt Fertigungsabweichungen der Einbaumaße, ΔS2 die erforderliche Reserve am Hubanfang und ΔS3 die Reserve am Hubende.
Ist eine Endlagendämpfung erforderlich, sollte die gesamte Reserve möglichst klein bleiben, da sie die Dämpfungsfunktion unmittelbar beeinflusst. Bei langen Hüben oberhalb der zulässigen Baureihenwerte sowie bei Sonderanwendungen ist die Stabilität anhand der tatsächlichen Last und Befestigung zu prüfen. Sehr kurze Hübe sind ebenfalls mit dem zulässigen Mindesthub der Baureihe und Befestigungsart abzugleichen.
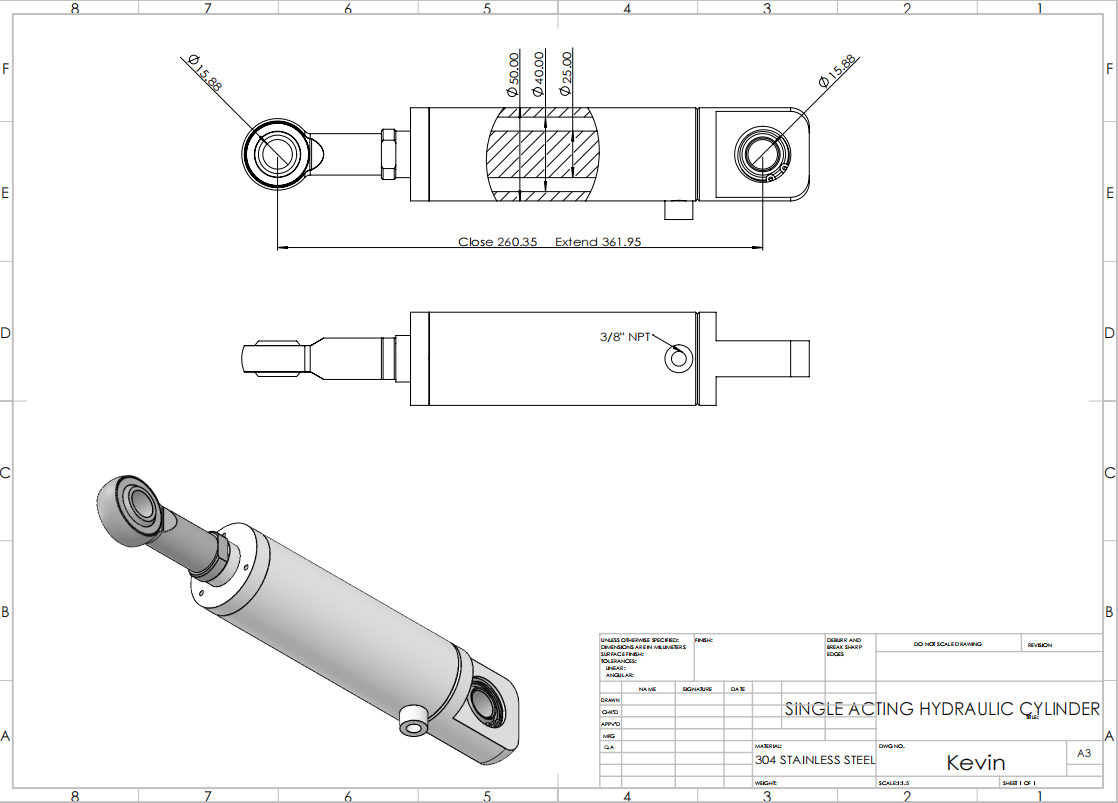
Flanschbefestigung: Kraft- und Stützachse ausrichten
Vordere, mittlere und hintere Flansche ermöglichen eine feste Montage, wenn Kraftwirkungslinie und Stützmittelpunkt auf derselben Achse liegen.
Die Lage richtet sich danach, ob Druckbelastung beim Ausfahren oder Zugbelastung beim Einfahren überwiegt. Die Vorlage bevorzugt hintere oder mittlere Flansche für Druckkräfte und vordere oder mittlere Flansche für Zugkräfte. Entscheidend bleiben der Maschinenaufbau und bei langen Hüben unter Druck die Knicksicherheit.
Gelenkige Befestigung: der Mechanik folgen
Hintere Gelenkaugen, hintere Gabelköpfe sowie vordere, mittlere oder hintere Schwenkzapfen eignen sich, wenn das angetriebene Teil in einer Ebene einer gekrümmten Bahn folgt. Bei einer Schwenkbewegung hängt die Drehwirkung von Zylinderkraft, Hebelarm und Winkel zwischen Gestänge und Zylinderbefestigung ab.
Gelenkaugen und Gabeln. Die Vorlage nennt hintere Einzelaugen, hintere Gabeln sowie angeschweißte Augen und Gabeln. Ein hinteres Gelenkauge ist eine verbreitete Lösung bei begrenzter seitlicher Winkelabweichung. Die gedruckte Winkeleinheit ist unklar; siehe Anmerkungen. Gelenklager können am hinteren Ende und am Stangenende eingesetzt werden, sofern ihre zulässige Druckbelastung eingehalten wird.
Eine hintere Gabel erlaubt unterschiedliche Winkel innerhalb einer Bewegungsebene. Bei langen Hüben unter Druck sind Querkräfte und Biegung durch das Eigengewicht des Zylinders und die Belastungsanordnung der Kolbenstange zu bewerten.
Schwenkzapfen. Mittlere feste Schwenkzapfen sind häufig. Ihre Position zwischen vorderem und hinterem Ende kann zum Gewichtsausgleich oder passend zur Anwendung gewählt werden. Zapfen sollen Scherkräfte und keine Biegung aufnehmen. Verwenden Sie starre, gleich lange Lagerstützen mit gemeinsamer Achse. Die Lager sind möglichst nahe an den Zapfenschultern anzuordnen, um Biegespannungen zu minimieren.
Für hintere Schwenkzapfen gelten ähnliche Auswahlgrundsätze wie für hintere Gabeln. Vordere Schwenkzapfen können bei Hubbewegungen mit relativ kleinem Hebelarm gegenüber mittleren oder hinteren Gelenkpunkten geeignet sein. Bei langen Hüben ist das Gewicht des hängenden Zylinders zu berücksichtigen. Für diese vordere Zapfenbefestigung empfiehlt die Vorlage einen Hub von höchstens 5 Zylinderinnendurchmessern.
Fußbefestigung: Kippmoment beherrschen
Vordere, hintere und angeschweißte Füße bilden eine feste Befestigung, deren Ebene gegenüber der Zylindermittellinie versetzt ist. Das entstehende Kippmoment kann erhebliche Querkräfte an der Kolbenstange hervorrufen, wenn der Zylinder unzureichend befestigt oder die Last nicht passend geführt ist.
Positionieren und befestigen Sie die Stützen sorgfältig und führen Sie die Last angemessen. Die Vorlage unterscheidet außerdem stirnseitige und seitliche Fußanordnungen.
5. Dämpfung, Anschlüsse und Ventilfunktionen spezifizieren
Endlagendämpfung
Die Vorlage nennt drei Fälle:
- Der Kolben durchfährt den gesamten Hub in beiden Richtungen mit mehr als 100 mm/s: beidseitige Endlagendämpfung wählen.
- Der Kolben erreicht in einer Richtung eine Endlage mit mehr als 100 mm/s: die betreffende Seite oder beide Seiten dämpfen.
- Weitere besondere Betriebsbedingungen erfordern eine Dämpfung.
Anschlussart und Durchflussquerschnitt
Innengewinde-, Flansch- und Sonderanschlüsse werden auf die Rohrleitungsanschlüsse der Anlage abgestimmt.
Die Anschlussgröße wird bei bekanntem Volumenstrom der Verbindungsleitung festgelegt. Die Vorlage begrenzt die Strömungsgeschwindigkeit durch den Anschluss im Allgemeinen auf 5 m/s und fordert, das Geschwindigkeitsverhältnis zwischen Aus- und Einfahren zu berücksichtigen.
Druckhalten, Lastabstützung und hydraulisches Sperren
Schieberwegeventile weisen Spaltleckage auf. Die Vorlage sieht sie deshalb nur für kurzfristiges Druckhalten vor. Für längeres Halten kann ein entsperrbares Rückschlagventil ergänzt werden, dessen dicht schließendes Sitzventil den Druck im Kreis hält.
Bei vertikalen Zylindern können Leckagen an Ventilen und Leitungen ein Absinken von Kolben und Stange unter Eigengewicht verursachen. Ein entsperrbares Rückschlagventil in der Leitung zur unteren Kammer kann das Absinken des Kolbens und verbundener Teile, etwa eines Schlittens, begrenzen.
Zum hydraulischen Sperren beschreibt die Vorlage zwei entsperrbare Rückschlagventile. In Mittelstellung des Wegeventils schließen beide und sperren das Öl in den beiden Kammern ein, um einer Verschiebung durch äußere Kräfte entgegenzuwirken.
6. Dichtungen und Zusatzfunktionen vervollständigen die Auswahl
Dichtungsqualität an den Ausfallfolgen ausrichten
Besondere Aufmerksamkeit ist bei Sonderbedingungen, festgelegten Qualitätsanforderungen, sicherheitsrelevanten Ausfällen, hohen wirtschaftlichen Schäden und schwierigem Austausch erforderlich. Auch für Zylinder in Exportmaschinen können besondere Dichtungsanforderungen gelten.
Die Vorlage empfiehlt die Auswahl bewährter Dichtungsprodukte mit guter Austauschbarkeit und Beschaffbarkeit durch einen Fachingenieur des Herstellers unter Berücksichtigung der Betriebsbedingungen.
Luft an den Sammelstellen entlüften
Je nach Arbeitslage werden Entlüftungsventile üblicherweise an den höchsten Luftsammelstellen in den Endbereichen beider Kammern vorgesehen. Das Entlüften hilft, ruckartige Bewegungen zu vermeiden, Dichtungen zu schützen und die Verschlechterung des Mediums zu reduzieren.
Angesammeltes Öl gezielt ableiten
Wo äußere Ölleckage unzulässig ist, können lange Hübe oder besondere Betriebsfälle zu Ölansammlungen hinter dem Abstreifer führen. Ein Leckölanschluss an dieser Stelle leitet das Öl ab, bevor es im längeren Betrieb nach außen austritt.
7. Eine abgestimmte Spezifikation erstellen
Eine vollständige Zylinderspezifikation verbindet Kraftberechnung und Einbau. Dokumentieren Sie zunächst Druck, Standarddurchmesser, Kolbenstange, Hub und Befestigung. Ergänzen Sie dann Dämpfung, Anschlüsse, Ventilfunktionen, Medienverträglichkeit, Dichtungen, Oberflächenschutz, Entlüftung und Leckölableitung.
Prüfen Sie die Stabilität bei langem Hub zusammen mit besonderen Umgebungsanforderungen. Die erforderliche Kraft zu erreichen, ist nur ein Teil der Auswahl eines Zylinders, der zur Maschine passt und zuverlässig arbeitet.
Redaktionelle Anmerkungen zu den Ausgangsdaten
- Unvollständige Last-Druck-Tabelle: Die letzte Lastüberschrift lautet „5“; die Druckzelle enthält lediglich „größer als“ ohne Zahlenwert. Beide Einschränkungen bleiben erhalten.
- Unstimmigkeiten in der Krafttabelle: Alle lesbaren Zahlen werden übernommen. Beispielsweise steht bei 50 mm Bohrung/25 mm Stange und 50 kgf/cm² eine Einfahrkraft von 435, bei 30 kgf/cm² in derselben Zeile jedoch 441. Diese Angaben sind zu prüfen und werden nicht stillschweigend korrigiert.
- Krafteinheit: Die Vorlage verwendet „kg“ beziehungsweise „Kilogramm“. Hier wird im Rechenzusammenhang kgf verwendet und die ursprüngliche Tabellenbeschriftung erläutert.
- Unklare Winkeleinheit: Im Abschnitt zum Gelenkauge steht bei einer Winkelbewegung „±3°C“. Der Kontext legt ±3° nahe; Einheit und zulässiger Winkel müssen jedoch bestätigt werden.
- Temperatur- und Geschwindigkeitsangaben: Die getrennten Bereiche für Öl und Umgebung beziehungsweise Medium bleiben erhalten. Auch ≥70–80 mm/s und ≥100–120 mm/s werden übernommen, ohne einen einzelnen Schwellenwert festzulegen.
- Lücke beim Stangenverhältnis und sehr kurze Hübe: Auf die fehlenden Angaben zwischen 10 und 12,5 MPa wird hingewiesen. Der ursprüngliche Punkt zu sehr kurzen Hüben ist unvollständig; er wird hier nur als Hinweis zur Prüfung des Mindesthubs wiedergegeben.
Für weitere Informationen zu unserer Zylinderfertigung, unseren Projekten und Leistungen kontaktieren Sie Elephant Machinery.
Unser Team kontaktieren