Méthode de dimensionnement intégrant les efforts, la tige, les joints, l’amortissement et les conditions de service
Résumé : Le choix d’un vérin hydraulique commence par l’application, puis relie la charge et la pression aux diamètres du piston et de la tige. Ce guide explique le calcul, conserve les tableaux chiffrés du document fourni et réunit les critères de course, fixation, amortissement, fluide, étanchéité et équipements auxiliaires.
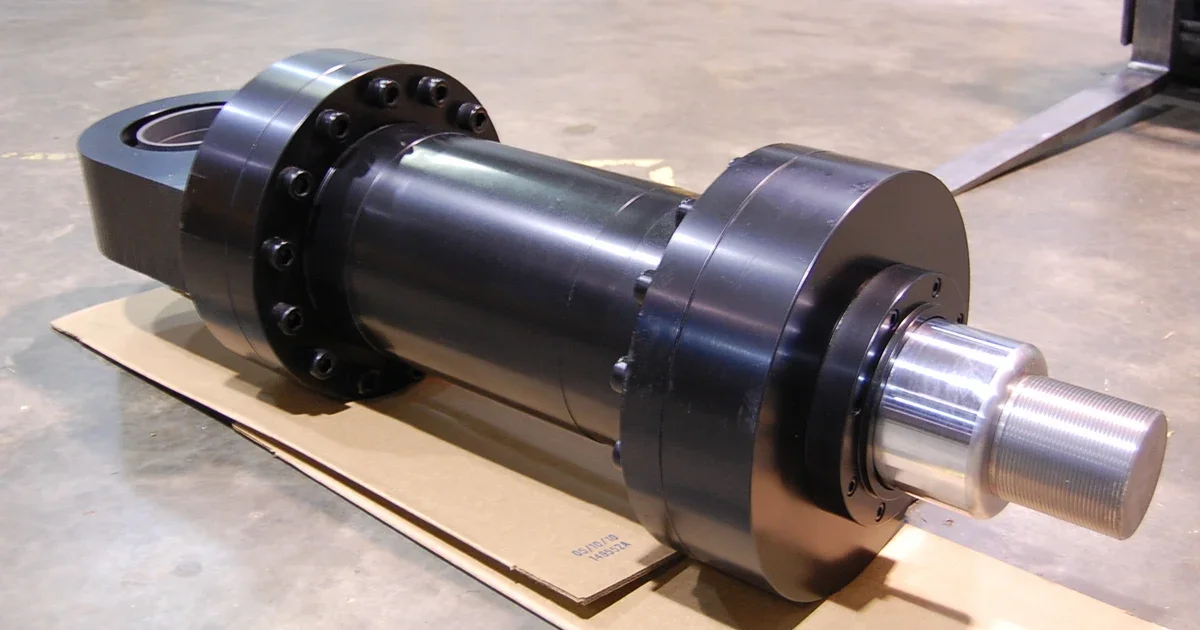
Un vérin hydraulique transforme l’énergie hydraulique en mouvement mécanique. Sa force nominale ne suffit donc pas à déterminer son adéquation : il doit s’intégrer à la machine, supporter ses conditions de service et déplacer la charge comme prévu. Une machine-outil de précision et un engin de chantier fortement chargé imposent des exigences très différentes.
Un mauvais choix peut réduire le rendement, multiplier les pannes et compromettre la sécurité. Une sélection cohérente suit la charge dans le système : définir le service, choisir la pression, calculer les dimensions, puis vérifier la fixation, la commande et la protection.
Les indications numériques ci-dessous proviennent de l’article fourni. Elles constituent des références à vérifier pour le vérin et l’application concernés. Les données incomplètes et les ambiguïtés techniques du document sont signalées dans les notes éditoriales.
1. Définir d’abord les conditions de service
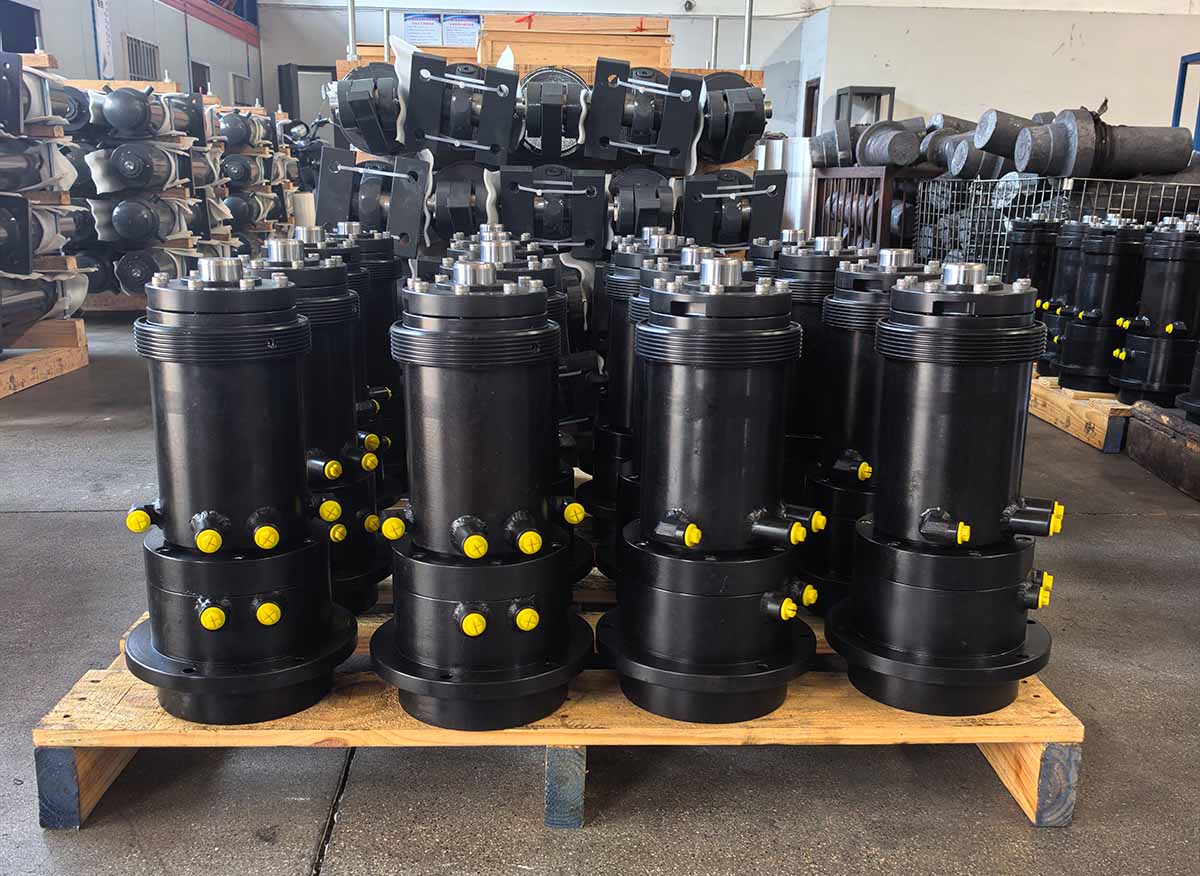
Avant de choisir une série, préciser les efforts de poussée et de traction, le mouvement, l’espace de montage disponible et l’environnement. Plusieurs facteurs agissent simultanément sur les joints, les matériaux et la construction.
| Condition de service | Éléments à vérifier |
|---|---|
| Grande précision de positionnement ou de mouvement | Pour les servovérins et autres vérins de moyenne à haute pression exigeant une faible pression de démarrage, examiner l’étanchéité, les matériaux et les détails de conception. |
| Maintien de pression spécifié ou exigence d’absence de fuite | Évaluer les joints et les propriétés des matériaux selon l’exigence réelle. |
| Moyenne ou basse pression avec vitesse de va-et-vient indiquée comme ≥70–80 mm/s | Vérifier joints, matériaux, assemblages et précision des ajustements. |
| Moyenne à haute pression ou haute pression avec vitesse indiquée comme ≥100–120 mm/s | Vérifier les mêmes éléments : joints, matériaux, assemblages et précision des ajustements. |
| Vibrations à haute fréquence | Examiner les propriétés des matériaux, les assemblages et les détails constructifs. |
| Givrage à basse température, pollution ou forte présence de poussières | Évaluer les joints, les matériaux, le traitement de surface de la tige et la protection du vérin. |
| Projections d’eau, brouillard acide ou brouillard salin | Vérifier les mêmes éléments, en insistant sur la protection des surfaces. |
Fluide, température et propreté
Le fluide habituel décrit dans le document est l’huile minérale. Avec un autre fluide, vérifier sa compatibilité avec les joints et les matériaux de tous les composants.
L’article recommande des huiles hydrauliques anti-usure n° 32 et n° 46. La température d’huile privilégiée est de 20–55 °C ; le document interdit le fonctionnement avec une huile inférieure à 15 °C ou supérieure à 70 °C. Un préchauffage ou un refroidissement permet de rejoindre la plage requise. Un remplacement de l’huile tous les 1–6 mois est également indiqué, avec nettoyage du réservoir et élimination des contaminants.
Maintenir le fluide propre et éviter sa dégradation. Le document avertit que les contaminants peuvent colmater le filtre d’aspiration, accroître le bruit et réduire la durée de vie de la pompe.
Une plage distincte de −20 à +80 °C est donnée pour la température normale de l’environnement ou du milieu de travail. Au-delà, réexaminer les joints, les matériaux et le refroidissement. Cette plage plus large ne remplace pas les limites de température d’huile précédentes.
2. Adapter la pression à la charge et à la machine
La charge F constitue le point de départ. L’espace de montage, le coût et la disponibilité des composants entrent aussi dans le choix.
À charge constante, une pression plus faible exige une surface active de piston plus grande. Le vérin devient plus volumineux, ce qui peut compliquer son implantation et augmenter la consommation de matière. Une pression supérieure réduit la surface nécessaire, mais renforce les exigences concernant la pompe, le vérin, les valves, les joints et la précision de fabrication. Le coût de l’équipement peut donc augmenter.
Pour les équipements fixes disposant d’un espace suffisant, le document privilégie une pression relativement basse. Les machines mobiles et fortement chargées demandent généralement une pression supérieure.
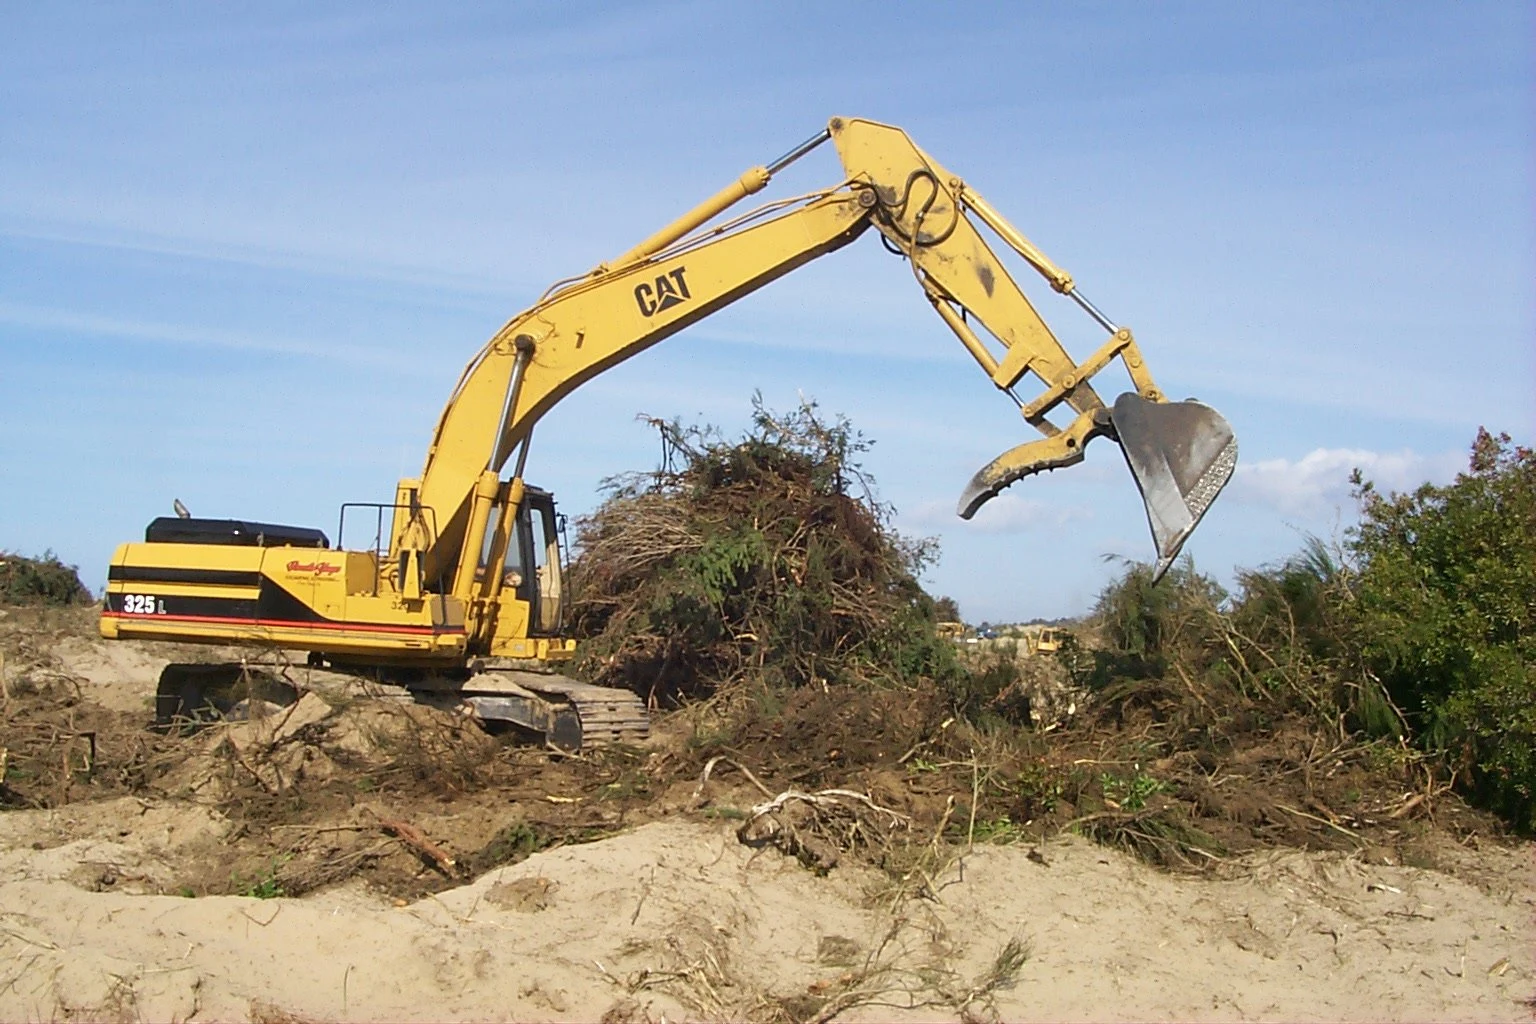
Pressions de référence selon la charge et le type de machine
Valeurs de référence selon la charge
| Charge (t) | Pression de service (MPa) |
|---|---|
| 0.5 | 0.1–1 |
| 0.5–1 | 1.5–2 |
| 1–2 | 2.5–3 |
| 2–3 | 3–4 |
| 3–5 | 4–5 |
| 5 | Supérieur à [valeur absente du document] |
Valeurs de référence selon le type de machine
| Type de machine | Pression de calcul (MPa ; unité déduite) |
|---|---|
| Machines-outils de finition, par exemple rectifieuses | 0.8–2 |
| Machines-outils de semi-finition | 3–5 |
| Raboteuses | 2–8 |
| Brocheuses | 8–10 |
| Machines agricoles ; petits engins de chantier | 10–16 |
| Presses hydrauliques ; pelles moyennes et grandes ; machines de taille moyenne ; machines de levage et de manutention | 20–32 |
| Équipements géologiques ; machines métallurgiques ; machines de maintenance ferroviaire | 25–100 |
Le tableau d’origine par type de machine ne précise pas l’unité de pression. MPa est retenu ici d’après le contexte ; cette unité doit être confirmée avant utilisation technique.
L’article propose aussi généralement ≤21 MPa comme première orientation. Son tableau des machines comprend des valeurs supérieures : il s’agit donc d’un repère lié au contexte, et non d’une limite commune à toutes les applications citées.
3. Calculer l’alésage, puis choisir la tige
Une fois la pression de calcul et l’effort requis connus, calculer la surface active, puis en déduire l’alésage :
Effort de sortie :  F1 = A1 × P1 × β
Effort de rentrée : F2 = A2 × P2 × β

A1 = (π/4) × D² = 0,785 × D²
A2 = (π/4) × (D² − d²) = 0,785 × (D² − d²)
| Symbole | Signification | Unité ou définition |
|---|---|---|
| F1 | Effort de sortie ou de poussée | kgf dans ce système de calcul |
| F2 | Effort de rentrée ou de traction | kgf dans ce système de calcul |
| A1 | Surface active du piston côté sortie | cm² |
| A2 | Surface annulaire active côté rentrée | cm² |
| D | Alésage du vérin, égal au diamètre du piston | cm |
| d | Diamètre de la tige | cm |
| P1 | Pression de service côté sortie | kgf/cm² |
| P2 | Pression de service côté rentrée | kgf/cm² |
| β | Coefficient de charge utilisé dans le document | 0,8 pour faible inertie ; 0,6 pour forte inertie |
L’effort réel est inférieur à l’effort théorique. La méthode fournie en tient compte avec β = 80 % pour les applications à faible inertie et β = 60 % pour celles à forte inertie. Après application de ce coefficient aux tableaux, le résultat ne doit plus être présenté comme un effort théorique.
Exemple : choisir un alésage pour 1 000 kgf
Le document indique un effort de « 1 000 kg », une pression de 70 kgf/cm² et β = 0,8. Pour respecter la cohérence dimensionnelle, l’effort est exprimé ici en 1 000 kgf.
A1 = F1 / (P1 × β)
   = 1 000 / (70 × 0,8)
   = 17,86 cm²

D² = 17,86 / 0,785 = 22,75 cm²
D  = √22,75 ≈ 4,8 cm = 48 mm

Alésage normalisé retenu : 50 mm
Retenir un diamètre normalisé. Le document souligne qu’un alésage plus petit peut réduire le coût, à condition de fournir l’effort requis.
La relation pression-surface suivante est également donnée :
P = 4F / (π × D²)
Cette forme utilise la surface circulaire du piston. Employer des unités cohérentes et la distinguer de la formule précédente intégrant explicitement β.
Rapports préliminaires entre diamètre de tige et alésage
| Pression P | Diamètre préliminaire de tige d |
|---|---|
| P ≤10 MPa | d = 0,5D |
| P = 12,5–20 MPa | d = 0,56D |
| P >20 MPa | d = 0,71D |
Le document ne précise aucun rapport pour 10 < P <12,5 MPa. Cette lacune ne doit pas être comblée par une interpolation implicite.
Tableaux des efforts théoriques de sortie et de rentrée
Le tableau combiné d’origine est divisé en deux pour faciliter la lecture. L’alésage et le diamètre de tige sont en mm ; les pressions en tête de colonne sont en kgf/cm². L’unité d’effort d’origine est « kg » ; tous les chiffres sont conservés et interprétés ici comme des kgf. β n’est pas pris en compte. Certaines valeurs doivent être vérifiées avant utilisation.
Effort théorique de rentrée ou de traction (kgf)
Pression par colonne : kgf/cm². D = alésage ; d = diamètre de tige.
| D (mm) | d (mm) | 30 | 50 | 70 | 100 | 140 | 160 | 210 | 250 | 315 |
|---|---|---|---|---|---|---|---|---|---|---|
| 40 | 20 | 282 | 470 | 658 | 940 | 1316 | 1504 | 1974 | 2360 | 2970 |
| 50 | 25 | 441 | 435 | 1029 | 1470 | 2058 | 2352 | 3087 | 3680 | 4640 |
| 63 | 30 | 723 | 1205 | 1687 | 2410 | 3374 | 3856 | 5601 | 6030 | 7600 |
| 80 | 40 | 1131 | 1885 | 2633 | 3770 | 5278 | 6032 | 7917 | 9430 | 11880 |
| 100 | 50 | 1767 | 2946 | 4124 | 5891 | 8247 | 9425 | 12370 | 14730 | 18560 |
| 125 | 60 | 2833 | 4722 | 6611 | 9444 | 13222 | 15110 | 19830 | 23610 | 29750 |
| 150 | 70 | 4147 | 6911 | 9675 | 13822 | 19351 | 22115 | 29026 | 34560 | 43550 |
| 180 | 80 | 6126 | 10210 | 14295 | 20421 | 28589 | 32674 | 42884 | 51000 | 64320 |
| 200 | 100 | 7067 | 11781 | 16493 | 23562 | 32987 | 37699 | 49480 | 58900 | 74200 |
| 250 | 140 | 10108 | 16847 | 23586 | 33694 | 47172 | 53910 | 70757 | 84250 | 106100 |
| 300 | 180 | 13572 | 22620 | 31667 | 45239 | 63335 | 72382 | 95002 | 113100 | 142500 |
| 320 | 200 | 14700 | 24500 | 34300 | 49000 | 68600 | 78400 | 102900 | 122500 | 154400 |
| 350 | 220 | 17500 | 29100 | 40700 | 58200 | 81500 | 93100 | 122200 | 145500 | 183300 |
| 400 | 280 | 19200 | 32000 | 44900 | 64100 | 89700 | 102600 | 134600 | 160000 | 201900 |
Effort théorique de sortie ou de poussée (kgf)
Pression par colonne : kgf/cm². D = alésage ; d = diamètre de tige.
| D (mm) | d (mm) | 30 | 50 | 70 | 100 | 140 | 160 | 210 | 250 | 315 |
|---|---|---|---|---|---|---|---|---|---|---|
| 40 | 20 | 378 | 630 | 882 | 1260 | 1764 | 2016 | 2646 | 3150 | 3960 |
| 50 | 25 | 588 | 980 | 1372 | 1960 | 2744 | 3136 | 4116 | 4910 | 6190 |
| 63 | 30 | 936 | 1560 | 2184 | 3120 | 4368 | 4992 | 6552 | 7800 | 9820 |
| 80 | 40 | 1509 | 2515 | 3521 | 5030 | 7052 | 8248 | 10563 | 12570 | 15830 |
| 100 | 50 | 2356 | 3927 | 5498 | 7854 | 11100 | 12566 | 16493 | 19640 | 24740 |
| 125 | 60 | 3682 | 6136 | 8590 | 12272 | 17180 | 19625 | 25770 | 30680 | 38660 |
| 150 | 70 | 5301 | 8835 | 12369 | 17670 | 24738 | 28272 | 37107 | 44200 | 55680 |
| 180 | 80 | 7634 | 12724 | 17813 | 25447 | 35626 | 40715 | 53439 | 63600 | 80160 |
| 200 | 100 | 9425 | 15708 | 21991 | 31416 | 43982 | 50266 | 65974 | 78500 | 99000 |
| 250 | 140 | 14726 | 22544 | 31562 | 49088 | 68723 | 72141 | 94685 | 122700 | 154600 |
| 300 | 180 | 21206 | 35343 | 49480 | 70686 | 98960 | 113097 | 118440 | 176700 | 222700 |
| 320 | 200 | 24100 | 40210 | 56300 | 80400 | 112600 | 128700 | 168900 | 201000 | 253400 |
| 350 | 220 | 28800 | 48200 | 67300 | 96000 | 134700 | 154000 | 202000 | 240600 | 303000 |
| 400 | 280 | 37700 | 62800 | 88000 | 125700 | 176000 | 201000 | 264000 | 314200 | 395800 |
4. Définir ensemble la course et la fixation
Le déplacement nécessaire détermine la course de travail. Les tolérances de montage et les positions extrêmes imposent une réserve supplémentaire :
S = Smax + ΔS
ΔS = ΔS1 + ΔS2 + ΔS3
Smax est la course maximale réelle de travail. ΔS1 couvre les écarts de fabrication des cotes de montage du système ; ΔS2 fournit la réserve nécessaire en début de course ; ΔS3, en fin de course.
Lorsqu’un amortissement est requis, limiter la réserve totale au minimum pratique : elle influence directement le fonctionnement de l’amortissement. Pour les longues courses dépassant le maximum autorisé d’une série, ou pour un service particulier, vérifier la stabilité selon la charge et la fixation réelles. Les courses très courtes doivent également être comparées au minimum autorisé pour la série et le montage choisis.
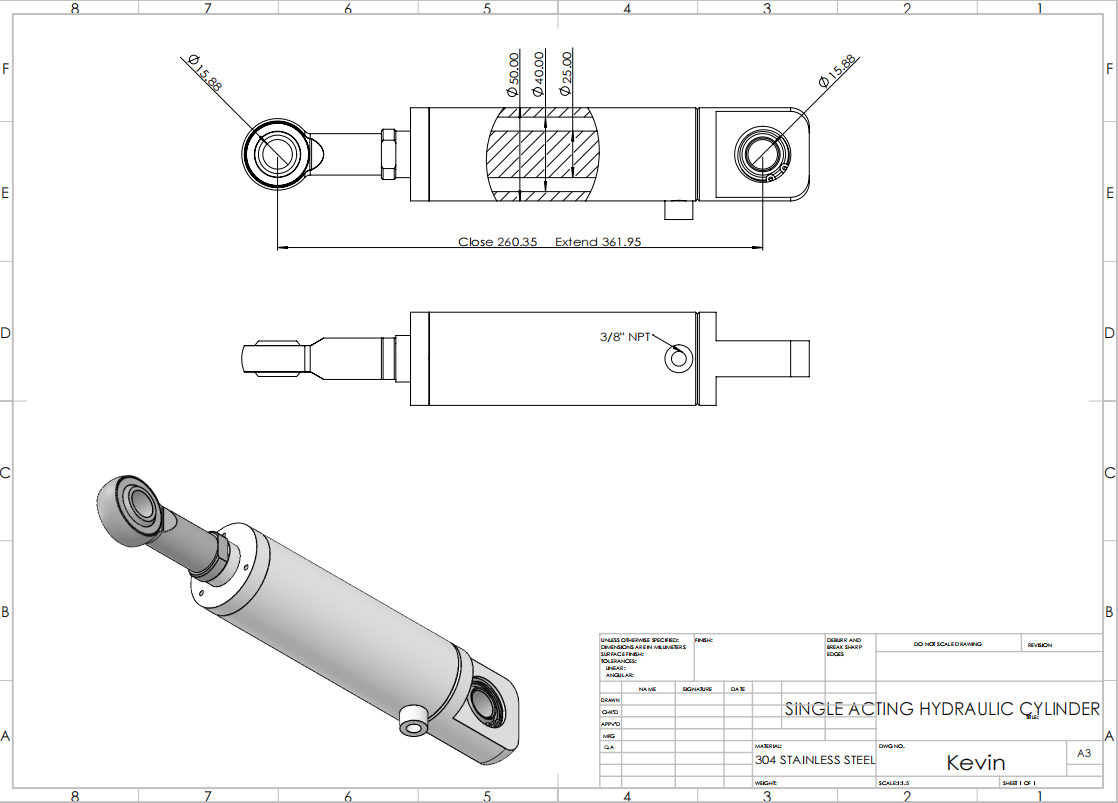
Fixation par bride : aligner l’effort et l’appui
Les brides avant, intermédiaires et arrière permettent une fixation rigide lorsque la ligne d’action de l’effort et le centre d’appui sont sur le même axe.
Leur position dépend de l’effort dominant : compression en sortie ou traction en rentrée. Le document privilégie les brides arrière ou intermédiaires pour la poussée, et avant ou intermédiaires pour la traction. Le choix final doit tenir compte de la structure de la machine et, en longue course sous compression, de la stabilité au flambement.
Fixation articulée : accompagner la cinématique
Les œillets arrière, les chapes arrière et les tourillons avant, intermédiaires ou arrière conviennent lorsque l’organe entraîné suit une trajectoire courbe dans un même plan. Lors d’un mouvement angulaire, l’effet de rotation dépend de l’effort du vérin, du bras de levier et de l’angle entre la liaison mécanique et le montage.
Œillets et chapes. Le document énumère les œillets arrière, les chapes arrière, les œillets soudés et les chapes soudées. L’œillet arrière est courant pour un débattement angulaire latéral limité. L’unité de l’angle imprimée dans le document est ambiguë ; voir les notes. Des rotules peuvent être utilisées à l’arrière et en bout de tige, dans les limites de leur charge de compression admissible.
Une chape arrière autorise différents angles dans un même plan de mouvement. En longue course avec effort de poussée, évaluer les charges latérales et la flexion liées au poids propre du vérin et à la configuration de chargement de la tige.
Tourillons. Les tourillons intermédiaires fixes sont fréquents. Leur position entre l’avant et l’arrière peut être choisie pour équilibrer le poids ou répondre à l’implantation. Ils doivent travailler au cisaillement plutôt qu’en flexion. Utiliser des paliers rigides de même longueur, sur un axe commun, et les rapprocher autant que possible des épaulements des tourillons afin de réduire les contraintes de flexion.
Le choix des tourillons arrière suit des principes proches de ceux d’une chape arrière. Les tourillons avant peuvent convenir à un levage avec un bras de levier relativement court par rapport à une articulation intermédiaire ou arrière. Pour une longue course, intégrer le poids du vérin suspendu. Le document recommande, pour cette fixation avant, une course ne dépassant pas 5 fois l’alésage.
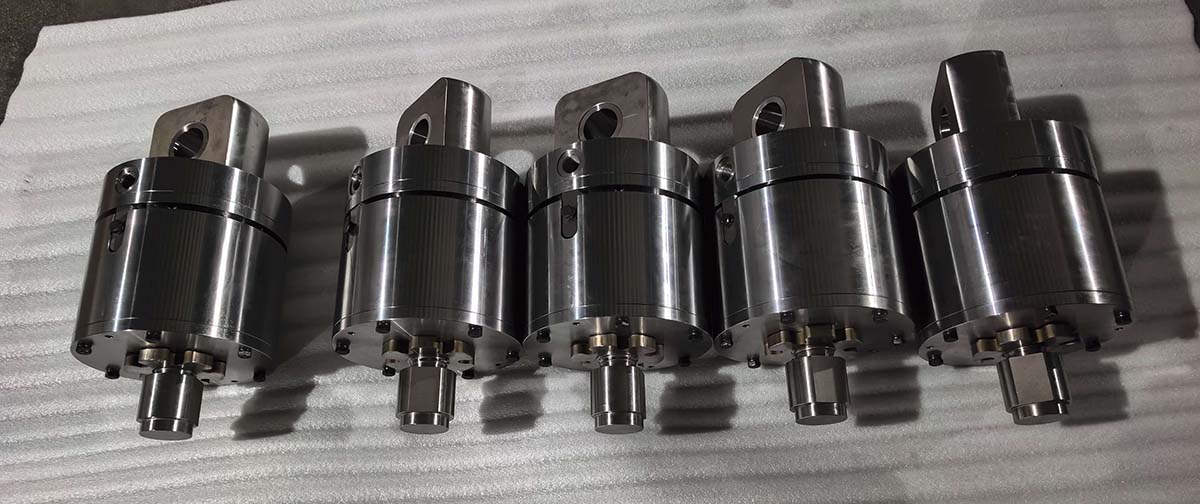
Fixation par pattes : maîtriser le moment de renversement
Les pattes avant, arrière et soudées assurent une fixation rigide dans un plan décalé par rapport à l’axe du vérin. Le moment de renversement produit peut imposer une forte charge latérale à la tige si le vérin est mal fixé ou la charge insuffisamment guidée.
Positionner et serrer correctement les appuis, et guider convenablement la charge. Le document distingue également les dispositions de pattes en extrémité et latérales.
5. Préciser l’amortissement, les orifices et les fonctions des valves
Amortissement de fin de course
Trois situations sont décrites :
- Le piston parcourt toute sa course dans les deux sens à plus de 100 mm/s : choisir un amortissement aux deux extrémités.
- Le piston atteint une extrémité dans un sens à plus de 100 mm/s : amortir l’extrémité concernée ou les deux, selon le mouvement.
- D’autres conditions particulières nécessitent un amortissement.
Raccordement et section de passage
Les orifices taraudés, les raccordements par bride et les formes spéciales sont choisis selon la tuyauterie du système.
Dimensionner le passage une fois le débit de la conduite connu. Le document limite généralement la vitesse du fluide à l’orifice à 5 m/s et demande de tenir compte du rapport des vitesses de sortie et de rentrée.
Maintien de pression, soutien de charge et blocage hydraulique
Les distributeurs à tiroir présentent des fuites par leurs jeux fonctionnels ; le document ne leur attribue donc qu’un maintien de pression de courte durée. Pour un maintien prolongé, un clapet antiretour piloté peut être ajouté, en utilisant la fermeture étanche de son obturateur sur siège.
Sur un vérin vertical, les fuites des valves et conduites peuvent laisser descendre le piston et la tige sous leur propre poids. Un clapet antiretour piloté sur la conduite de la chambre inférieure permet de retenir le piston et les organes liés, par exemple un coulisseau.
Pour le blocage hydraulique, le document décrit deux clapets antiretour pilotés. Lorsque le distributeur est en position centrale, les deux clapets ferment et emprisonnent l’huile dans les deux chambres pour s’opposer au déplacement sous une force extérieure.
6. Compléter le choix par les joints et les fonctions auxiliaires
Adapter la qualité des joints aux conséquences d’une défaillance
Une attention particulière s’impose en service spécial, lorsqu’une qualité précise est exigée, si une défaillance affecte la sécurité ou entraîne de lourdes pertes économiques, ou lorsque le remplacement est difficile. Les vérins intégrés à des équipements exportés peuvent aussi avoir des exigences d’étanchéité particulières.
Le document recommande de confier à un ingénieur spécialisé du fabricant la sélection de joints reconnus, interchangeables et faciles à approvisionner, en fonction des conditions de service.
Purger l’air aux points d’accumulation
Selon l’orientation de travail, les purgeurs sont généralement placés aux points les plus hauts où l’air se rassemble, dans les zones d’extrémité des deux chambres. La purge aide à prévenir les mouvements saccadés, à protéger les joints et à limiter la dégradation du fluide.
Drainer l’huile là où elle s’accumule
Lorsque les fuites externes sont interdites, une longue course ou certains régimes peuvent provoquer une accumulation d’huile derrière le racleur. Un orifice de drainage à cet endroit permet d’évacuer l’huile avant qu’elle ne s’échappe à l’extérieur pendant un fonctionnement prolongé.
7. Établir une spécification cohérente
Une spécification complète relie le calcul des efforts à l’installation. Définir d’abord la pression, l’alésage normalisé, la tige, la course et la fixation ; préciser ensuite l’amortissement, les orifices, les valves, la compatibilité du fluide, les joints, la protection des surfaces, la purge et le drainage.
Vérifier ensemble la stabilité en longue course et les exigences environnementales particulières. Fournir l’effort requis ne représente qu’une partie du choix d’un vérin adapté à la machine et fiable en service.
Notes éditoriales sur les données fournies
- Tableau charge-pression incomplet : la dernière charge est intitulée « 5 » et la cellule de pression contient seulement « supérieur à », sans nombre. Ces deux limites sont conservées.
- Incohérences du tableau d’efforts : tous les chiffres lisibles sont conservés. Par exemple, pour un alésage de 50 mm et une tige de 25 mm à 50 kgf/cm², l’effort de rentrée indiqué est 435, contre 441 à 30 kgf/cm² sur la même ligne. Ces données doivent être vérifiées plutôt que corrigées silencieusement.
- Unité d’effort : le document emploie « kg » ou « kilogrammes ». Le calcul utilise ici des kgf, avec rappel de l’en-tête d’origine.
- Unité angulaire ambiguë : le paragraphe sur l’œillet imprime « ±3°C » pour un mouvement angulaire. Le contexte suggère ±3°, mais l’unité et l’angle admissible doivent être confirmés.
- Température et vitesse : les plages distinctes de température d’huile et d’environnement ou de milieu sont conservées. Les seuils ≥70–80 mm/s et ≥100–120 mm/s le sont également, sans imposer une valeur unique.
- Rapport de tige manquant et courses très courtes : l’absence de valeur entre 10 et 12,5 MPa est signalée. Le point initial sur les courses très courtes est une phrase inachevée ; il est repris uniquement comme nécessité de vérifier le minimum autorisé.
Pour en savoir plus sur nos vérins, projets et services, contactez Elephant Machinery.
Contacter notre équipe