قد تجتاز الأسطوانة الهيدروليكية الفحص البصري وفحص الأبعاد، بينما تظل أسئلة أساسية دون إجابة: هل تتحمل الضغط المحدد؟ وهل يتجاوز الزيت مانع تسرب المكبس؟ وهل يوجد تسرب خارجي؟ وهل يطابق الشوط الفعلي الرسم الهندسي؟
يجيب فحص الأسطوانة الهيدروليكية في المصنع عن هذه الأسئلة باختبارات تجري ضمن شروط مضبوطة. والمطلوب أساسا هو نظام يتيح ضبط شروط الاختبار وقياسها وعزل أجزائه وتسجيل نتائجه، مع توفير وسائل الحماية المناسبة. وتمثل منصة الاختبار التطبيق الهندسي لهذا النظام.
المواصفة GB/T 15622—2023 الخاصة بطرق اختبار الأسطوانات الهيدروليكية مطبقة بالفعل، فيما تتناول ISO 10100:2020 اختبارات القبول والتشغيل لأسطوانات نقل القدرة الهيدروليكية. ولذلك يعد الاختبار جزءا من اعتماد المنتج من حيث الجودة، وليس مجرد عرض لحركة الأسطوانة بعد تجميعها.
1. ما الذي يجب أن تضبطه منصة اختبار الأسطوانات الهيدروليكية؟
يمكن لتوصيل مؤقت بمضخة أن يحرك الأسطوانة ويرفع قراءة مقياس الضغط. لكن أيا من هاتين الملاحظتين لا يشكل بمفرده فحصا مصنعيا صالحا. ويجب أن توفر المنصة المناسبة للمنتج الشروط التالية:
| الإمكانية | النتيجة المطلوبة |
|---|---|
| ضبط الضغط | رفع الضغط تدريجيا وتثبيته وتحديد حده الأقصى وتفريغه بطريقة مضبوطة، وفقا للإجراء المعتمد ومن دون تجاوزات عابرة. |
| تدفق وسرعة مناسبان | توفير معدل التدفق اللازم للاختبار. فالتدفق المنخفض جدا يطيل دورات الحركة، والتدفق المفرط قد يسبب صدمات في نهاية الشوط أو يخفي اضطرابات الحركة البطيئة. |
| عكس الاتجاه والعزل | تغذية حجرات العمل المعنية كل على حدة، وعزل الأسطوانة عند الحاجة بصورة موثوقة عن مصدر الضغط أو خط الرجوع أو فروع القياس. |
| قياس فعال | اختيار نقاط القياس والمديات وقدرة التمييز وطرق التسجيل المناسبة للضغط والزمن والشوط ودرجة الحرارة والتسرب. |
| تجهيزات تثبيت موثوقة | تثبيت الأسطوانة والمحاور والوصلات والتوصيلات الطرفية لمنع تأثير الأحمال الجانبية أو الارتخاء أو سوء المحاذاة في النتائج. |
| ضبط السائل والنظافة | التحكم في سائل الاختبار والترشيح ودرجة الحرارة وتنفيس الهواء، لأنها تؤثر في الإحكام والاحتكاك والحركة واستقرار الضغط. |
| السلامة وإمكانية التتبع | إدراج تحديد الضغط والحواجز والإيقاف الاضطراري وتفريغ الضغط وعزل منطقة الخطر وتعريف المنتج وتسجيل النتائج ضمن عملية الاختبار. |
تجمع الأوصاف المنشورة لمنصات اختبار الأسطوانات في الإنتاج عادة بين التشغيل دون حمل وقياس الشوط وفحص التسرب واختبار تحمل الضغط. والأهم من كثرة الوظائف هو وجود شروط واضحة قابلة للتكرار والمراجعة.
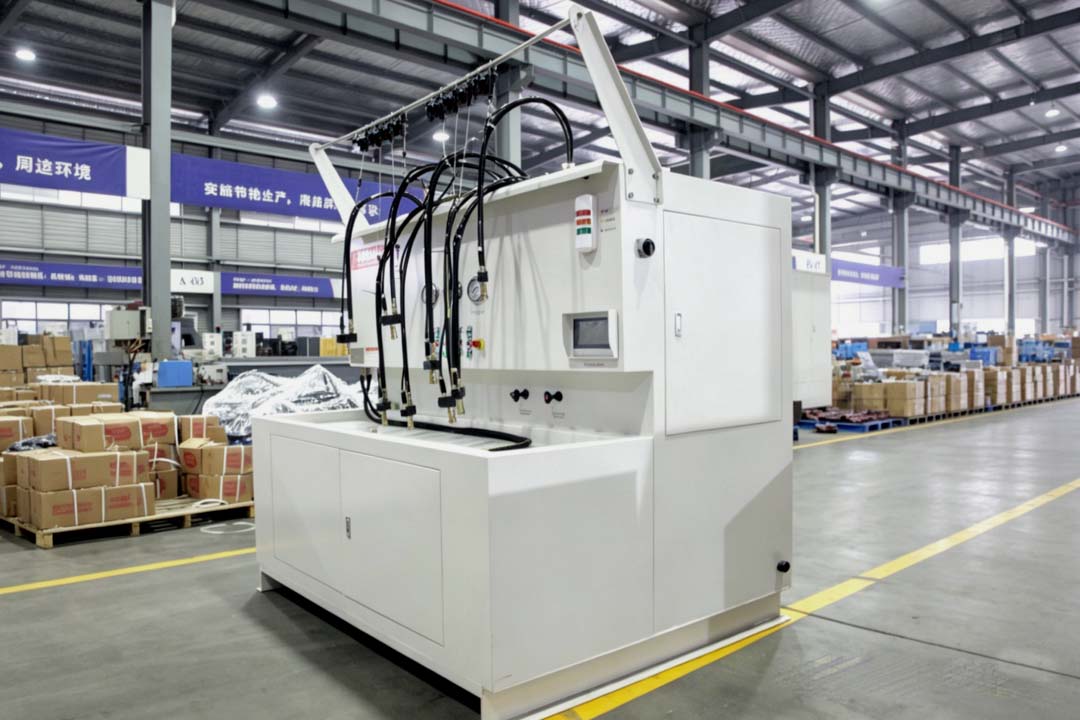
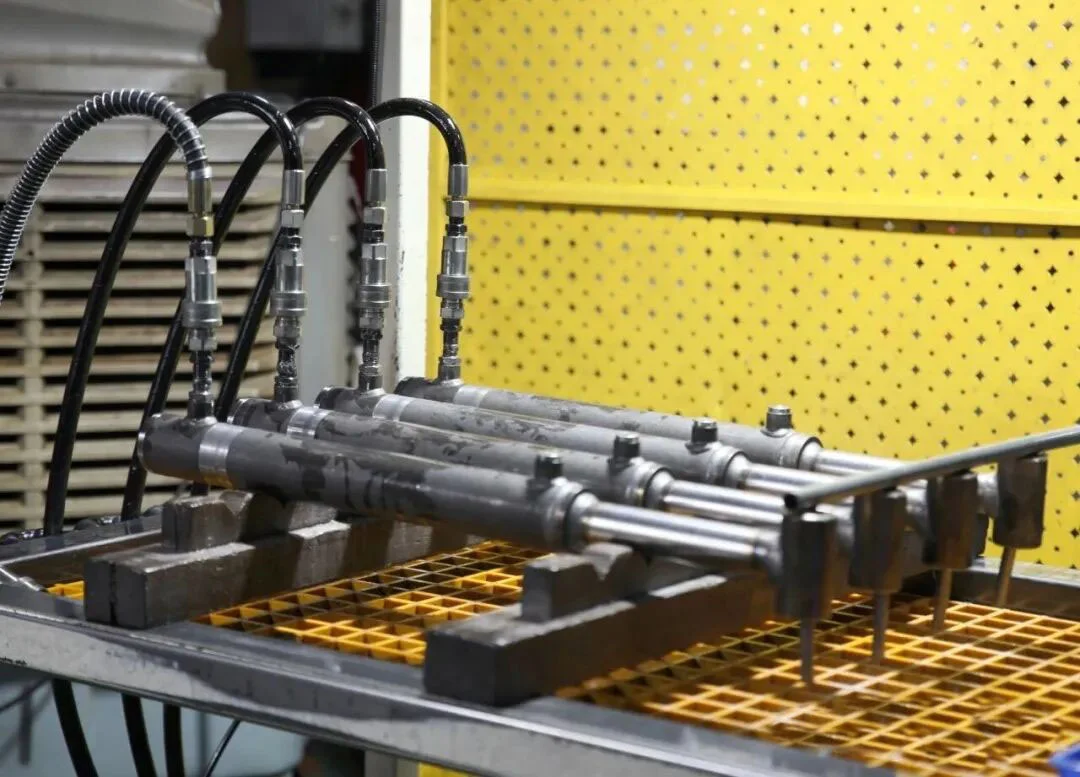
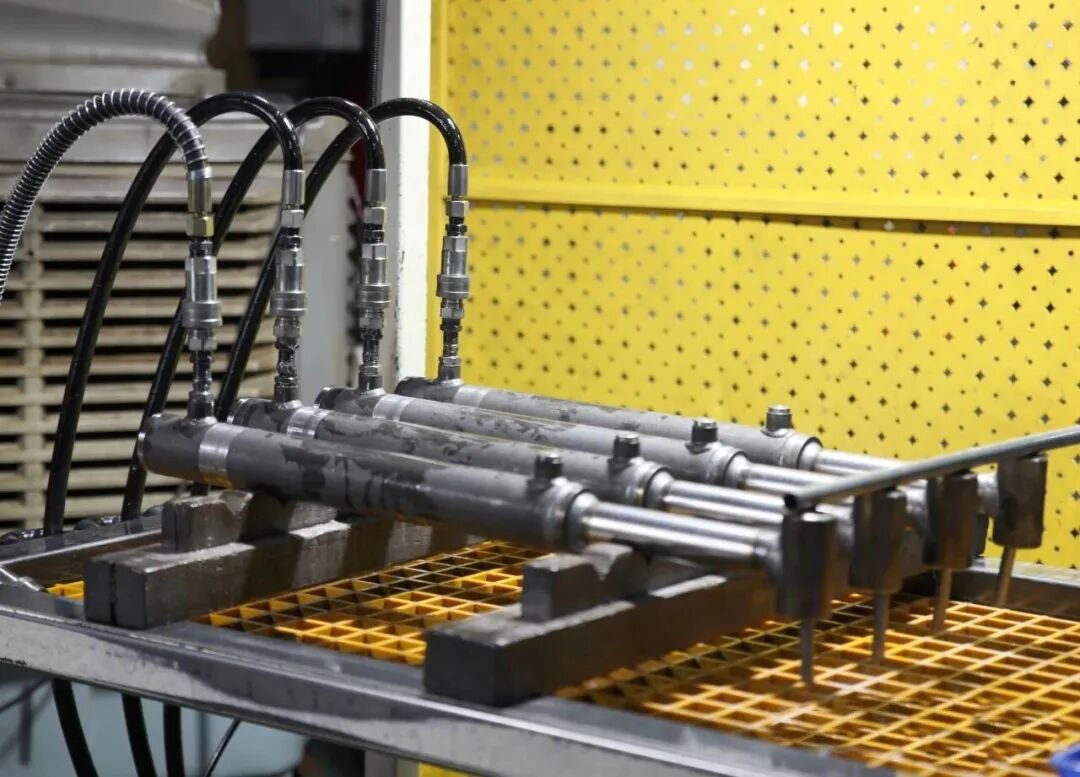
توضح اللقطات التعامل مع الأسطوانات في محطة اختبار. ولا تكفي الصور وحدها لتحديد الضغط المطبق أو تسلسل الاختبارات أو نتيجة القبول.
2. القبول في المصنع لا يثبت العمر التشغيلي
يتناول فحص المصنع أسطوانة محددة بعد اكتمال تصنيعها. والسؤال هو: هل اجتازت هذه الوحدة اختبارات القبول والتشغيل المطلوبة وفقا للشروط والمعايير المحددة؟
أما التطوير وتأهيل التصميم فيعالجان أسئلة مختلفة من خلال اختبارات التحمل والضغط النبضي والحدود القصوى والتحقق في التطبيق الفعلي:
- اختبار تحمل الضغط ليس اختبار انفجار يرفع فيه الضغط حتى حدوث الفشل.
- نجاح المحافظة على الضغط مرة واحدة لا يثبت عمر الكلال بعد مئات الآلاف من الدورات.
- الحركة السلسة دون حمل على كامل الشوط لا تغني عن التحقق تحت حمل جانبي أو صدمات أو درجات حرارة منخفضة أو وضعية تركيب معينة.
- اجتياز مجموعات الفحص الأساسية الثلاث لا يضمن عدم تعطل الأسطوانة في كل آلة وكل ظروف تشغيل.
يفصل دليل أصلي لمصنع أسطوانات تلسكوبية بين اختبار التشغيل واختبار تحمل الضغط واختبار التسرب الداخلي، ويعطي الأولوية لمتطلبات الرسم التجميعي عند تحديد الضغوط. والنتيجة العملية أن كل اختبار يجيب عن سؤال مختلف، وأن القيم العددية يجب أن تؤخذ من وثائق المنتج المعني، لا من نوع آخر من الأسطوانات أو من صفحة إلكترونية قديمة.
3. فحص الشوط والتشغيل: أكثر من قياس طول القضيب الممتد
قبل التقييم الرسمي، يتضمن الإجراء المعتمد عادة ملء النظام بالسائل وتنفيس الهواء وتنفيذ دورات حركة تجريبية بضغط منخفض وفي ظروف منخفضة المخاطر. فالهواء المحبوس قد يسبب حركة مرنة أو متقطعة وتذبذب الضغط، كما يزيد مخاطر الطاقة المختزنة في اختبارات الضغط العالي اللاحقة.
قياس الشوط بين مراجع محددة
يقاس الشوط بين وضعي النهاية المحددين للانكماش والامتداد، بالاستناد إلى مراجع ميكانيكية واضحة. وطول الجزء المكشوف من قضيب المكبس، والمسافة بين نقاط تركيب الأسطوانة، والشوط الفعال، مقادير مختلفة. وحتى الأرقام المتساوية لا تصلح للمقارنة إذا اختلفت مراجع القياس.
يجب أخذ سماحية الشوط من الرسم أو الاتفاق الفني أو مواصفة المنتج المطبقة أو تعليمات الفحص المعتمدة. ولا يمكن لمقال أن يحدد سماحية واحدة لجميع الأسطوانات.
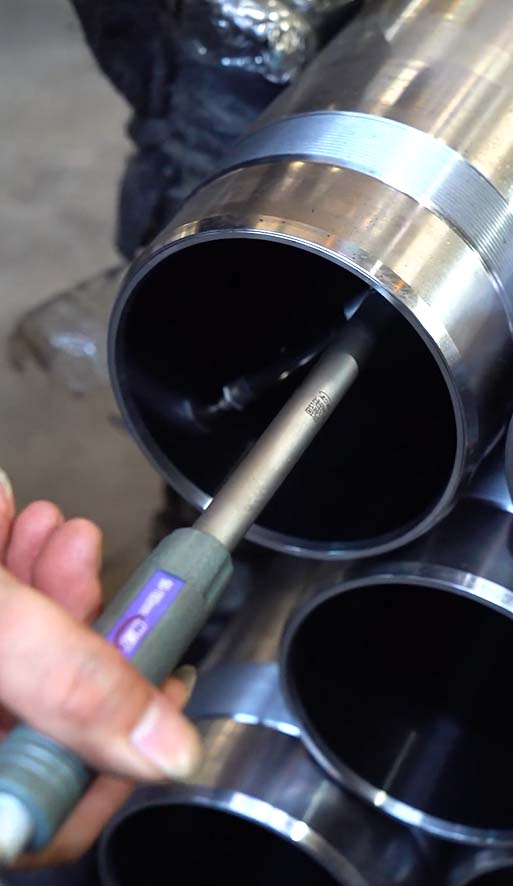
فحص التجويف الداخلي لأنبوب الأسطوانة هو فحص أبعاد. أما الشوط الفعلي للأسطوانة المجمعة فيحتاج إلى مراجع قياس محددة خاصة به.
التحقق من الحركة في الاتجاهين
في الأسطوانة مزدوجة الفعل، يجب التحقق من صحة الامتداد والانكماش، والوصول إلى وضعي النهاية المحددين، وصحة تركيب المنافذ وعناصر ضبط التخميد أو الخنق وعملها. وقد تتطلب الأسطوانات التلسكوبية أيضا التحقق من ترتيب امتداد المراحل وانكماشها وفقا لمعايير التصميم المعني.
تقييم سلاسة الحركة واستمرارها
عند الضغط ومعدل التدفق وشروط التركيب المحددة، يجب ملاحظة أي انحشار أو حركة متقطعة أو اهتزاز أو ضوضاء أو صدمات أو سلوك غير طبيعي في نهاية الشوط. وتدرج إجراءات المصنع دورات الشوط الكامل واضطرابات الحركة ضمن التقييم الوظيفي.
قد ينتج نقص الشوط عن أبعاد غير صحيحة للأجزاء أو مصد داخلي أو خطأ في موضع التجميع أو مرجع قياس غير مناسب. أما صحة الشوط مع عدم انتظام الحركة فقد ترتبط بهواء متبق أو احتكاك موانع التسرب أو مشاكل التوجيه أو عدم تطابق المحاور أو التلوث أو تدفق اختبار غير مناسب. ولذلك يجب تقييم طول الشوط وجودة الحركة كل على حدة.
السلامة: ثبت الأسطوانة بإحكام قبل الدورات التجريبية، وأبعد الأشخاص والأشياء عن محور قضيب المكبس وعن كامل نطاق الحركة. لا تمسك أسطوانة غير مثبتة بيدك لمراقبة حركتها، ولا تعدل تجهيزات التثبيت أثناء الحركة.
4. اختبار تحمل الضغط: التحقق من سلامة الأجزاء الحاوية للضغط
يعرض هذا الاختبار حجرة العمل المحددة لضغط معلوم خلال زمن محدد وعند موضع معين للمكبس. وهو يتحقق من عدم وجود تسرب خارجي أو تلف أو تغير دائم غير طبيعي في حدود احتواء الضغط التي تتكون من أنبوب الأسطوانة والأغطية واللحامات والوصلات الملولبة أو غيرها وموانع التسرب والأجزاء المرتبطة بها.
أخذ ضغط الاختبار من الوثائق المطبقة
لا يبرر اسم الاختبار استخدام معامل مضاعفة واحد للضغط في كل الحالات. يجب أن تتبع تعريفات الضغط المقنن والضغط الاسمي وضغط التشغيل الأقصى وضغط الاختبار والعلاقات بينها المواصفات الحالية المطبقة والرسومات والعقد والإجراء المعتمد.
قد تختلف المتطلبات مع المواد أو السوائل الخاصة، أو الأسطوانات أحادية الفعل، أو التلسكوبية، أو المزودة بصمامات مدمجة.
تحديد الحجرات وموضع المكبس بوضوح
للأسطوانة مزدوجة الفعل المعتادة حجرتا عمل تتعرضان للضغط. ويجب أن يحدد الإجراء الحجرة التي تضغط، وكيفية توصيل الحجرة المقابلة أو عزلها، وموضع المكبس، وما إذا كان يلزم اختبار كل حجرة على حدة. وإلا فقد تعبر قراءة الضغط نفسها عن حالات تحميل مختلفة تماما.
ضبط رفع الضغط واستقراره والمحافظة عليه وتفريغه
يجب أن تمنع المنصة القمم والتجاوزات، وأن تسجل الضغط عند نقطة القياس الفعلية وزمن المحافظة عليه، ثم تحرر الطاقة المختزنة بطريقة مضبوطة بعد الاختبار.
قد لا يرصد مقياس ضغط ميكانيكي بطيء الاستجابة قمة قصيرة. وقد لا يمثل حساس بعيد جدا عن الأسطوانة الضغط الفعلي عند منفذها.
عدم الاكتفاء بمقياس الضغط
أثناء الاختبار، تفحص المواضع المحددة بحثا عن تسرب خارجي أو تشوه غير طبيعي أو ارتخاء في الوصلات أو تلف آخر. وقد ينشأ تغير الضغط من الأسطوانة نفسها أو دائرة المنصة أو الحرارة أو الهواء المتبقي. ولا يغني منحنى الضغط عن فحص كامل الأجزاء الحاوية للضغط.
النجاح يثبت استيفاء متطلبات السلامة تحت الضغط في ظروف الاختبار المحددة فقط. ولا يحدد ضغط الانفجار أو عمر الكلال الطويل، كما لا يجوز اعتبار ضغط الاختبار ضغطا مسموحا به للتشغيل اليومي.
السلامة: قبل اختبار الضغط العالي، تحقق من ملاءمة القدرات المقننة للمنصة والخراطيم والوصلات والصمامات والحساسات والسدادات وتجهيزات التثبيت والحماية لشروط الاختبار. أبعد الأشخاص عن محور القضيب ومسارات اندفاع الخراطيم أو نفث السائل المحتملة. يمنع الربط أو الفك أو البحث عن التسرب باللمس أثناء وجود الضغط.
5. اختبار التسرب: تحديد الحد الذي عبره الزيت
التسرب الخارجي: خروج الزيت إلى البيئة المحيطة
تشمل مسارات التسرب المحتملة مانع تسرب القضيب والأغطية وموانع التسرب الثابتة واللحامات والمنافذ والوصلات الملولبة ومواضع الضبط. وتقيم القطرات عند مانع تسرب القضيب أو الرشح في المواضع الأخرى وفقا لمعايير القبول المطبقة.
نظف الأسطوانة ووصلات الاختبار قبل الفحص البصري. فقد يلتبس زيت التجميع المتبقي أو الزيت المنسكب أثناء تنفيس الهواء أو تسرب وصلات المنصة مع تسرب الأسطوانة. وعند الحاجة إلى القياس الكمي، يجب أن يحدد الأسلوب المعتمد مكان التجميع والزمن والوحدات. وتفرق الإرشادات العامة لكشف تسرب السوائل أيضا بين الفحص البصري وطرق تغير الضغط.
التسرب الداخلي: عبور الزيت حاجزا داخليا للإحكام
الحالة المعتادة هي انتقال الزيت من الحجرة المضغوطة عبر مانع تسرب المكبس إلى الحجرة المقابلة. وقد لا تظهر قطرة واحدة على الأرض، ومع ذلك يؤثر هذا التسرب في الاحتفاظ بالضغط وتثبيت الموضع والسرعة وقوة الخرج.
من الطرق المباشرة ضغط الحجرة المحددة، مع عزل الحجرة المقابلة عن دائرة الاختبار بصورة صحيحة أو توصيلها بفرع قياس. ثم يقاس معدل التدفق أو حجم الزيت الخارج من المنفذ المقابل عند الضغط وموضع المكبس ودرجة الحرارة والزمن المحددة. وتتضمن إجراءات المصنع أمثلة تعتمد ضغط أحد الجانبين وقياس التدفق من المنفذ الآخر.
ويجب الحفاظ على شرطين أساسيين:
- التسرب المسموح يعتمد على تصميم الإحكام. يستخدم دليل المصنع نفسه معايير مختلفة لتصميمات حلقات المكبس ولموانع التسرب اللينة. ولذلك لا تصح قاعدة «جميع الأسطوانات يجب أن تكون عديمة التسرب الداخلي تماما» ولا قاعدة «يسمح لجميع الأسطوانات بالقيمة نفسها».
- لا يجوز نسبة تسرب المنصة إلى الأسطوانة. قد تسبب الخلوصات الداخلية للصمامات وصمامات العزل والوصلات والخراطيم وفروع القياس تسربا ذاتيا للدائرة. ويجب التحقق منه بدائرة جرى التحقق من صلاحيتها، أو اختبار فارغ دون العينة، أو طريقة مرجعية.
لماذا لا يحدد هبوط الضغط وحده تسرب مانع المكبس؟
تعتمد طريقة هبوط الضغط على عزل النظام بعد رفع ضغطه، ثم رصد التغير خلال مدة محددة. وقد يوفر ذلك مؤشرا إلى التسرب، لكنه ليس دليلا خاصا بتسرب مانع المكبس.
قد تتغير القراءة أيضا بسبب:
- التسرب الداخلي أو الخارجي في صمامات المنصة ووصلاتها وخراطيمها.
- استمرار انضغاط الهواء المحبوس في الأسطوانة والخطوط أو ذوبانه في السائل.
- تغير حرارة الزيت أو جسم الأسطوانة أو البيئة المحيطة.
- التشوه المرن واستقرار الخراطيم وأنبوب الأسطوانة وموانع التسرب تحت الضغط.
- موقع نقطة القياس ومدى الجهاز وقدرة تمييزه ومعدل أخذ العينات.
- تغير الحجم الفعال بسبب حركة المكبس أو إزاحة طفيفة في تجهيزات التثبيت.
وفي الاتجاه المعاكس، لا يثبت ثبات القراءة مؤقتا أن التسرب أقل من حد المنتج. فقد يخفي نطاق قياس واسع جدا أو زمن مراقبة قصير أو قدرة تمييز غير كافية تسربا صغيرا.
لذلك يجب تفسير هبوط الضغط بالاقتران مع حدود دائرة الاختبار وزمن الاستقرار والحرارة والتسرب الذاتي للدائرة وقدرات الأجهزة وحدود القبول. ويؤكد شرح NIST لإمكانية التتبع المترولوجي وجود سلسلة معايرات موثقة تربط النتيجة بمرجع، مع مراعاة عدم اليقين في كل خطوة. فمجرد القول إن الجهاز «تمت معايرته» لا يضمن ملاءمة القياس للاستخدام المقصود.
6. جمع الاختبارات لتكوين أدلة القبول الأساسية
توفر اختبارات الشوط والتشغيل، وتحمل الضغط، والتسرب أدلة مختلفة. ولا يكرر أي منها وظيفة الآخر.
| نتيجة الاختبار | الاستنتاج المدعوم | المسألة المتبقية |
|---|---|---|
| الشوط صحيح، واختبار تحمل الضغط غير مقبول | قد تكون الأبعاد والحركة طبيعيتين. | يمنع التسرب الخارجي أو التلف أو أي خلل آخر في احتواء الضغط اعتماد المنتج. |
| اختبار تحمل الضغط مقبول، والتسرب الداخلي يتجاوز الحد | قد يكون الهيكل قد تحمل الضغط المحدد. | قدرة مانع تسرب المكبس على عزل الحجرتين لا تستوفي المعايير. |
| اختبار التسرب مقبول، والشوط ناقص | قد تستوفي حدود الإحكام المتطلبات. | قد تبقى أخطاء في أبعاد الأجزاء أو المصدات أو مواضع التجميع. |
| مجموعات الاختبار الثلاث مقبولة | توفرت أدلة القبول الأساسية ضمن الشروط المحددة. | تظل اختبارات التحمل والتلوث والحمل الجانبي والحرارة والتحقق بعد التركيب في الآلة متطلبات مستقلة. |
لذلك لا تكفي عبارة «بلغ ضغطا معينا، ولم ينفجر، ولم يظهر تسرب زيت» لوصف فحص مصنع كامل. فهي لا تحسم صحة الشوط أو العزل الداخلي أو إمكانية تتبع النتيجة.
يحدد قرار القبول القابل للتبرير الوثائق الحاكمة والشروط والطرق، ثم يثبت وقوع النتائج المقاسة ضمن حدود القبول المطلوبة.
7. محتويات سجل فحص المصنع المفيد
لا يقدم تقرير يقتصر على عبارة «اجتاز اختبار الضغط» أساسا كافيا للمراجعة أو التتبع أو مناقشة الجودة مع المورد. وبحسب نظام الجودة والوثائق المطبقة، ينبغي تسجيل ما يلي على الأقل:
- طراز المنتج ورقم الرسم والرقم التسلسلي أو رقم الدفعة وتاريخ الاختبار.
- المواصفات والرسومات والعقد وتعليمات العمل المستخدمة وإصداراتها.
- سائل الاختبار ودرجة حرارة الزيت والشروط البيئية المحددة.
- مراجع قياس الشوط وقيمته الفعلية وملاحظات الحركة ومعايير القبول.
- الحجرة المضغوطة وموضع المكبس ونقطة قياس الضغط والضغط الفعلي وزمن المحافظة عليه والنتيجة.
- طرق قياس التسرب الداخلي والخارجي ومواضع القياس ومدده ووحداته ونتائجه وحدوده.
- بيانات تعريف المنصة وأجهزة الضغط والحرارة والشوط والتدفق وحالة صلاحيتها.
- الحالات غير الطبيعية والإصلاحات وإعادة الاختبار وعزل المنتجات غير المطابقة.
- المشغل والمراجع وحالة الاعتماد النهائي.
تتيح هذه المعلومات الإجابة عن ثلاثة أسئلة: أي أسطوانة اختبرت؟ وتحت أي شروط؟ ولماذا قبلت؟
السلامة: قد يسبب السائل عالي الضغط إصابات خطيرة. لا تبحث عن تسرب مشتبه به ولا تحاول سده بيديك. وقبل فصل الخطوط أو تحرير تجهيزات التثبيت أو نقل الأسطوانة، تأكد من تفريغ الضغط بطريقة مضبوطة وعزل الطاقة المختزنة والتحقق من الحالة الآمنة وفقا للإجراء.
أهم نتائج فحص الأسطوانات الهيدروليكية في المصنع
- يجب أن توفر المنصة شروطا مضبوطة وقابلة للقياس والعزل والتسجيل، مع وسائل الحماية اللازمة. ولا تكفي المضخة ومقياس الضغط وحدهما.
- تفحص اختبارات الشوط والتشغيل وتحمل الضغط والتسرب الخارجي والداخلي حدودا مختلفة، ولا يغني أحدها عن الآخر.
- يثبت اختبار تحمل الضغط السلامة ضمن شروط محددة، ولا يحدد ضغط الانفجار أو العمر التشغيلي.
- هبوط الضغط إشارة غير مباشرة من نظام الاختبار كله. ويجب مراعاة تسرب الدائرة والحرارة والهواء والتشوه المرن وقدرات القياس قبل نسبته إلى مانع تسرب المكبس.
- يجب تحديد ضغط الاختبار ومدته وحدود التسرب وسماحيات الشوط وتسلسل الإجراءات بالرجوع إلى المواصفات الحالية المطبقة والرسومات والعقود والإجراءات المعتمدة. وتتيح السجلات الكاملة مراجعة قرار القبول.
ما بيانات الاختبار الأهم بالنسبة إليك؟
عند مراجعة تقرير فحص أسطوانة هيدروليكية في المصنع، ما البيانات الفعلية التي تفضل رؤيتها: منحنى الضغط مع الزمن، أم معدل التسرب الداخلي، أم الشوط المقاس، أم شروط الاختبار الكاملة؟ اترك تعليقا أو تواصل معنا لمناقشة متطلبات الفحص لديك.
لمزيد من المعلومات عن تصنيع الأسطوانات ومشاريعنا وخدماتنا، تواصل مع فريق Elephant Machinery.
تواصل مع فريقنا