Un vérin hydraulique peut satisfaire au contrôle visuel et dimensionnel tout en laissant des questions essentielles sans réponse. Supporte-t-il la pression spécifiée ? L’huile passe-t-elle à travers le joint de piston ? Existe-t-il des fuites externes ? La course réelle correspond-elle au plan ?
Le contrôle du vérin hydraulique en usine répond à ces questions par des essais maîtrisés. Il exige un système capable de régler, mesurer, isoler et enregistrer les conditions d’essai, avec les protections appropriées. Le banc d’essai constitue la réalisation technique de ce système.
La norme GB/T 15622—2023, consacrée aux méthodes d’essai des vérins hydrauliques, est déjà appliquée. ISO 10100:2020 porte sur les essais de réception et de fonctionnement des vérins de transmissions hydrauliques. Les essais font donc partie de la libération du produit au titre de la qualité ; ils ne servent pas simplement à montrer que le vérin assemblé se déplace.
1. Ce qu’un banc d’essai pour vérins hydrauliques doit maîtriser
Le raccordement provisoire d’une pompe permet de déplacer un vérin et de faire monter l’indication d’un manomètre. Aucune de ces observations ne constitue à elle seule un contrôle de sortie d’usine valable. Un banc adapté au produit doit établir les conditions suivantes :
| Capacité | Résultat attendu |
|---|---|
| Pression maîtrisée | Monter progressivement en pression, stabiliser, limiter la pression maximale et dépressuriser de manière contrôlée selon la procédure approuvée, sans dépassement transitoire. |
| Débit et vitesse adaptés | Fournir le débit nécessaire à l’essai. Un débit trop faible allonge les cycles ; un débit excessif peut provoquer des chocs en fin de course ou masquer des irrégularités à basse vitesse. |
| Inversion et isolement | Alimenter séparément les chambres concernées et, si nécessaire, isoler de façon fiable le vérin de la source de pression, du retour ou des branches de mesure. |
| Mesures pertinentes | Prévoir des points de mesure, plages, résolutions et enregistrements adaptés à la pression, au temps, à la course, à la température et aux fuites. |
| Outillage fiable | Immobiliser le vérin, les axes, les raccords et les liaisons d’extrémité afin que les efforts latéraux, desserrages ou désalignements ne faussent pas les résultats. |
| Maîtrise du fluide et de la propreté | Contrôler le fluide d’essai, la filtration, la température et la purge d’air, qui influencent l’étanchéité, le frottement, le mouvement et la stabilité de pression. |
| Sécurité et traçabilité | Intégrer limitation de pression, écrans, arrêt d’urgence, dépressurisation, exclusion de la zone dangereuse, identification du produit et enregistrement des résultats. |
Les descriptions publiques de bancs de production associent couramment fonctionnement à vide, mesure de course, contrôle des fuites et épreuve de pression. Des conditions claires, répétables et vérifiables comptent davantage qu’une longue liste de fonctions.
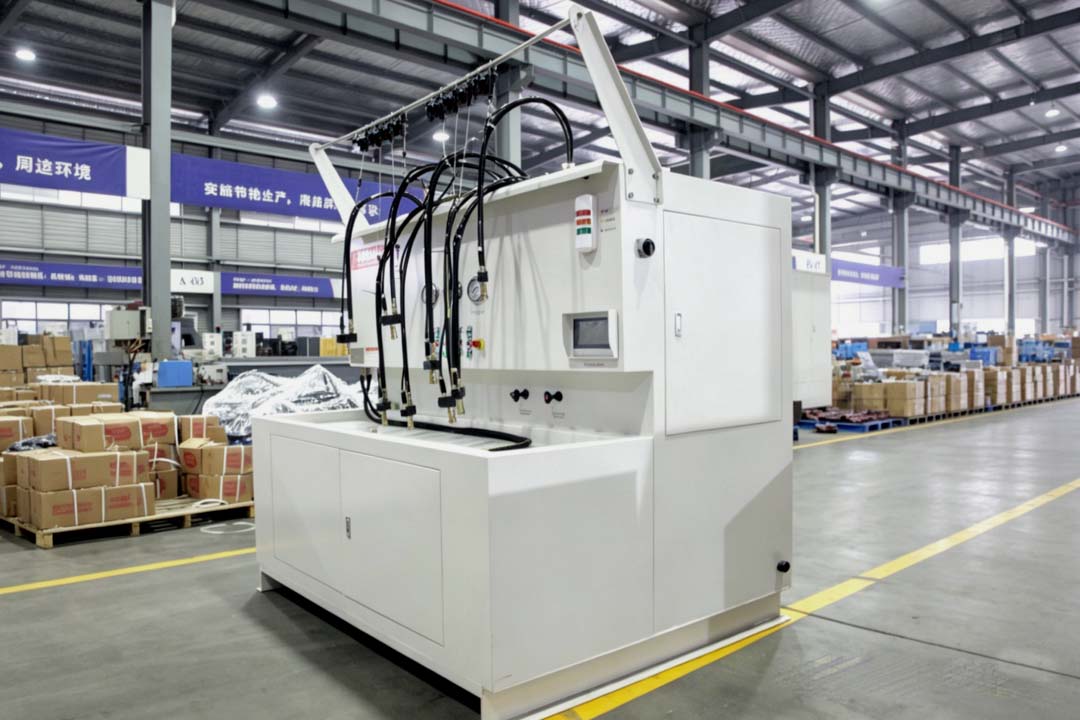
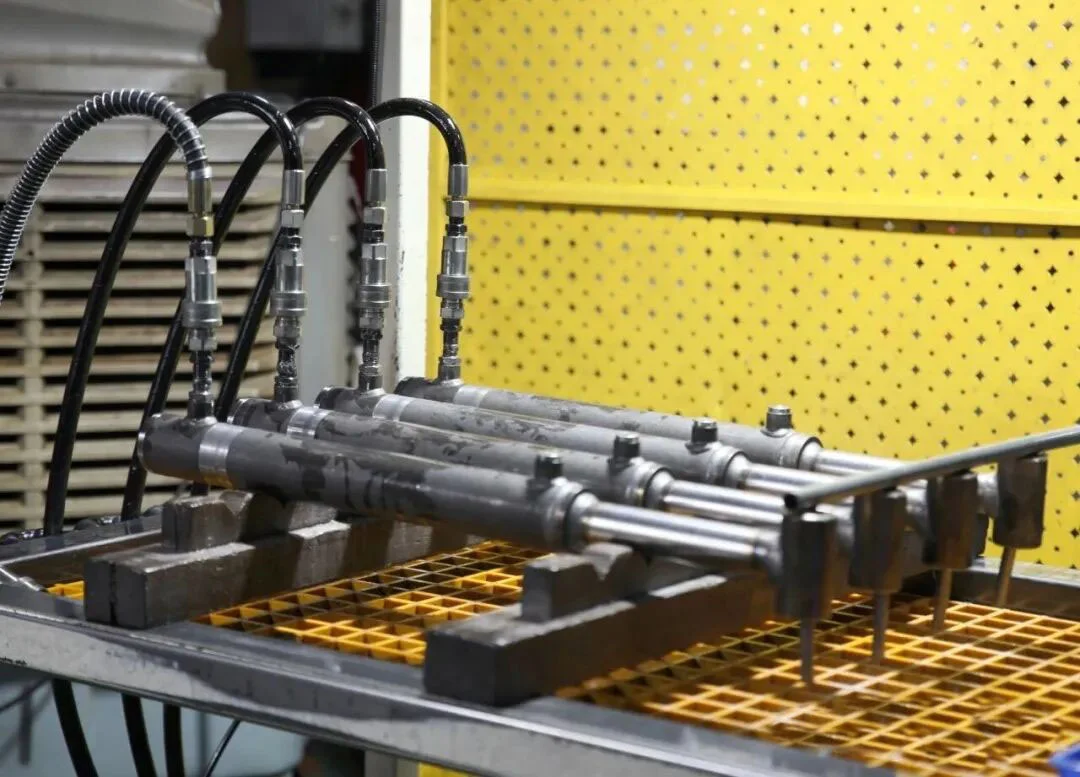
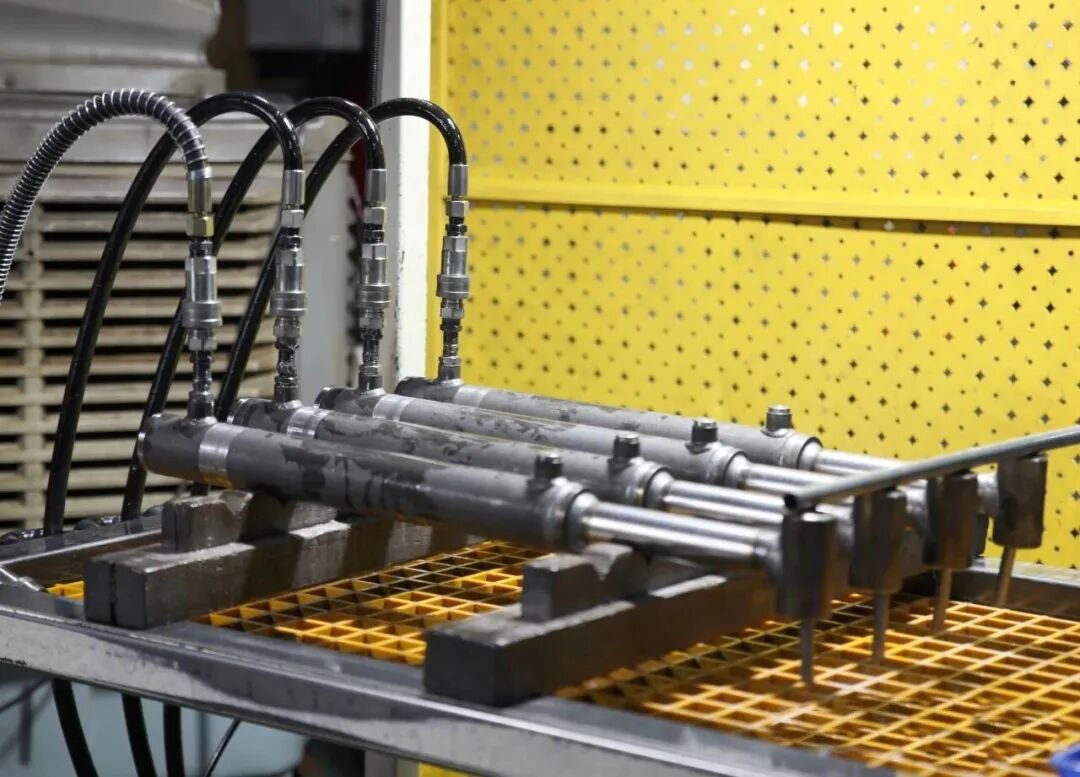
La séquence montre la manipulation de vérins à une station d’essai. Les images seules ne permettent pas d’établir la pression appliquée, l’ordre des essais ni le résultat de réception.
2. La réception en usine ne démontre pas la durée de vie
Le contrôle en usine concerne un vérin particulier après sa fabrication. Il détermine si cet exemplaire a satisfait aux essais de réception et de fonctionnement requis, dans les conditions et selon les critères spécifiés.
Le développement et la qualification de la conception répondent à d’autres questions par des essais d’endurance, d’impulsions de pression, de conditions limites et de validation en application :
- Une épreuve de pression n’est pas un essai d’éclatement où l’on augmente la pression jusqu’à la rupture.
- Un seul maintien en pression réussi ne démontre pas la durée de vie en fatigue après des centaines de milliers de cycles.
- Un déplacement régulier à vide sur toute la course ne remplace pas une validation sous charge latérale, sous chocs, à basse température ou dans une orientation de montage particulière.
- La réussite des trois groupes de contrôles fondamentaux ne garantit pas l’absence de défaillance sur toutes les machines et dans toutes les conditions.
Un manuel de fabricant de vérins télescopiques distingue les essais de fonctionnement, d’épreuve de pression et de fuite interne, en donnant priorité aux exigences du plan d’ensemble pour fixer les pressions. Deux conclusions pratiques en découlent : chaque essai répond à une question différente, et les valeurs doivent provenir des documents du produit concerné, non d’un autre type de vérin ou d’une ancienne page web.
3. Course et fonctionnement : bien plus que la longueur de tige sortie
Avant l’évaluation formelle, la procédure approuvée prévoit généralement le remplissage, la purge et des cycles préliminaires à basse pression, dans des conditions de risque réduit. L’air emprisonné peut provoquer un mouvement élastique, du broutement et des fluctuations de pression. Il accroît aussi le risque lié à l’énergie stockée lors des essais ultérieurs à haute pression.
Mesurer la course entre des références définies
La course se mesure entre les positions finales rentrée et sortie spécifiées, à partir de références mécaniques définies. La longueur de tige apparente, l’entraxe de montage du vérin et la course utile sont des grandeurs distinctes. Des chiffres identiques ne sont pas comparables si les références de mesure diffèrent.
La tolérance de course doit provenir du plan, de l’accord technique, de la norme de produit applicable ou de la spécification de contrôle approuvée. Un article ne peut pas imposer une tolérance unique à tous les vérins.
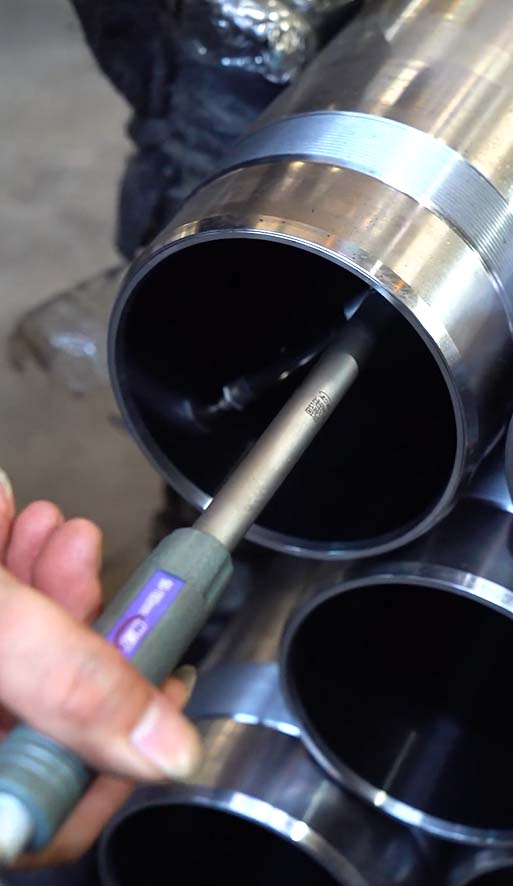
Le contrôle de l’alésage du tube est une vérification dimensionnelle. La course réelle du vérin assemblé exige ses propres références de mesure.
Vérifier le déplacement dans les deux sens
Pour un vérin à double effet, vérifier le sens correct de sortie et de rentrée, l’atteinte des positions finales et le montage ainsi que le fonctionnement des orifices et des éléments de réglage d’amortissement ou d’étranglement. Sur un vérin télescopique, l’ordre de sortie et de rentrée des étages peut également être contrôlé, selon les critères propres à sa conception.
Évaluer la régularité et la continuité du mouvement
Aux pression, débit et conditions de montage spécifiés, rechercher les coincements, broutements, vibrations, bruits, chocs ou comportements de fin de course anormaux. Les procédures de fabricant intègrent les cycles sur toute la course et les anomalies de mouvement dans l’évaluation fonctionnelle.
Une course trop courte peut provenir des dimensions des pièces, d’une butée interne, d’une erreur de positionnement au montage ou d’une référence de mesure inadaptée. Si la course est correcte mais le mouvement irrégulier, les causes peuvent être l’air résiduel, le frottement des joints, le guidage, un défaut de coaxialité, la contamination ou un débit d’essai inapproprié. La longueur de course et la qualité du mouvement nécessitent des appréciations séparées.
Sécurité : Fixer solidement le vérin avant les cycles préliminaires et évacuer personnes et objets de l’axe de la tige et de toute la zone de déplacement. Ne jamais maintenir à la main un vérin non fixé ni régler l’outillage pendant le mouvement.
4. Épreuve de pression : vérifier l’enveloppe sous pression
L’épreuve soumet la chambre désignée à une pression définie pendant une durée déterminée, pour une position de piston spécifiée. Elle vérifie si l’enveloppe constituée du tube, des fonds et couvercles, des soudures, des filetages ou autres assemblages, des joints et des pièces associées présente des fuites externes, des dommages ou des anomalies permanentes.
Déterminer la pression à partir des documents applicables
Le terme « épreuve » ne justifie pas l’emploi systématique d’un même coefficient multiplicateur. Les définitions et relations entre pression assignée, pression nominale, pression maximale de service et pression d’essai doivent suivre les normes actuelles applicables, les plans, le contrat et la procédure approuvée.
Des dispositions différentes peuvent s’appliquer aux matériaux ou fluides spéciaux, aux vérins à simple effet, aux vérins télescopiques et aux modèles à valves intégrées.
Définir les chambres et la position du piston
Un vérin à double effet courant possède deux chambres de travail soumises à la pression. La procédure doit préciser la chambre alimentée, le raccordement ou l’isolement de la chambre opposée, la position du piston et la nécessité éventuelle d’essayer chaque chambre séparément. Sinon, une même pression affichée peut correspondre à des sollicitations très différentes.
Maîtriser montée, stabilisation, maintien et décompression
Le banc doit éviter les pics et dépassements, enregistrer la pression au point de mesure réel ainsi que la durée de maintien, puis libérer l’énergie stockée de manière contrôlée.
Un manomètre mécanique à réponse lente peut manquer un pic bref. Un capteur trop éloigné du vérin peut également ne pas représenter la pression réelle à son orifice.
Examiner plus que le manomètre
Pendant l’essai, inspecter les zones prescrites pour repérer fuites externes, déformations anormales, assemblages desserrés et autres dommages. Une variation de pression peut provenir du vérin, du circuit du banc, de la température ou de l’air résiduel. Une courbe ne remplace pas l’examen de l’ensemble de l’enveloppe sous pression.
Un résultat conforme confirme l’intégrité sous pression dans ces conditions précises. Il ne détermine ni la pression d’éclatement ni la durée de vie en fatigue. La pression d’épreuve ne doit pas être considérée comme la pression admissible de fonctionnement habituel.
Sécurité : Avant l’essai à haute pression, vérifier que banc, flexibles, raccords, valves, capteurs, bouchons, outillage et protections sont adaptés aux conditions d’essai. Tenir le personnel à l’écart de l’axe de la tige et des trajectoires possibles de fouettement des flexibles ou de jets de fluide. Ne jamais resserrer, démonter ou rechercher une fuite au toucher lorsque le système est sous pression.
5. Contrôle des fuites : quelle barrière l’huile franchit-elle ?
Fuite externe : l’huile atteint l’environnement
Les voies possibles comprennent le joint de tige, les fonds et joints statiques, les soudures, les orifices, les raccordements filetés et les points de réglage. Les gouttes au joint de tige ou les suintements ailleurs s’évaluent selon les critères applicables.
Nettoyer le vérin et les raccordements d’essai avant le contrôle visuel. Des résidus d’huile de montage, des débordements de purge ou des raccords de banc fuyards peuvent être pris à tort pour une fuite du vérin. Si une quantification est requise, la méthode approuvée doit définir le point de collecte, la durée et les unités. Les documents généraux sur la détection des fuites de fluides distinguent également l’examen visuel des méthodes fondées sur une variation de pression.
Fuite interne : l’huile traverse une barrière d’étanchéité interne
Un cas typique est le passage d’huile de la chambre sous pression vers la chambre opposée, au travers du joint de piston. Aucune goutte ne doit nécessairement atteindre le sol, mais ce passage peut affecter le maintien de pression, le positionnement, la vitesse et l’effort disponible.
Une méthode directe consiste à pressuriser la chambre définie et à isoler correctement la chambre opposée du circuit d’essai, ou à la raccorder à une branche de mesure. Le débit ou le volume sortant de l’orifice opposé est alors mesuré aux pression, position de piston, température et durée prescrites. Les procédures de fabricant comportent des exemples de cette méthode, avec mise sous pression d’un côté et mesure du débit de l’autre.
Deux réserves sont essentielles :
- La fuite admissible dépend de la conception de l’étanchéité. Un même manuel de fabricant utilise des critères différents pour les montages à segments de piston et les joints souples. Ni « tous les vérins doivent avoir une fuite interne absolument nulle » ni « tous admettent la même valeur » ne constitue une règle générale fiable.
- Les fuites du banc ne doivent pas être imputées au vérin. Jeux internes des valves, vannes d’isolement, raccords, flexibles et branches de mesure peuvent générer une fuite propre au circuit. Il faut la vérifier par un circuit validé, un essai à blanc ou une méthode de référence.
Pourquoi une chute de pression n’identifie pas à elle seule une fuite du piston
La méthode par chute de pression consiste à isoler le système après sa mise sous pression, puis à observer l’évolution pendant une durée définie. Elle peut fournir un indice de fuite, mais cet indice n’est pas spécifique au joint de piston.
La lecture peut aussi varier sous l’effet :
- De fuites internes ou externes des valves, raccords et flexibles du banc.
- De la compression ou dissolution progressive de l’air emprisonné dans le vérin et les conduites.
- Des variations de température de l’huile, du vérin ou de l’environnement.
- De la déformation élastique et de la stabilisation des flexibles, du tube et des joints sous pression.
- De l’emplacement du point de mesure, de la plage, de la résolution et de la fréquence d’échantillonnage.
- D’une variation du volume effectif liée à un déplacement du piston ou à un léger mouvement de l’outillage.
Inversement, une pression momentanément stable ne prouve pas automatiquement que la fuite est inférieure à la limite du produit. Une plage trop large, une observation trop courte ou une résolution insuffisante peuvent masquer une petite fuite.
La chute de pression s’interprète avec les limites du circuit d’essai, le temps de stabilisation, la température, la fuite propre du circuit, la capacité des instruments et les seuils d’acceptation. L’explication du NIST sur la traçabilité métrologique souligne la nécessité d’une chaîne documentée d’étalonnages reliant les résultats à une référence, en tenant compte de l’incertitude à chaque étape. Affirmer qu’un appareil « a été étalonné » ne garantit pas à lui seul que la mesure convient à l’usage prévu.
6. Réunir les essais pour constituer les preuves de base de la libération
Course et fonctionnement, épreuve de pression et contrôle des fuites apportent des preuves différentes. Aucun de ces essais ne fait double emploi avec les autres.
| Résultat | Conclusion étayée | Point non résolu |
|---|---|---|
| Course correcte ; épreuve de pression non conforme | Dimensions et mouvement peuvent être normaux. | Une fuite externe, un dommage ou une autre anomalie de l’enveloppe interdit la libération. |
| Épreuve conforme ; fuite interne excessive | La structure peut avoir supporté la pression prescrite. | L’isolement assuré par le joint de piston ne satisfait pas aux critères. |
| Fuites conformes ; course insuffisante | Les barrières d’étanchéité peuvent répondre aux exigences. | Des erreurs de dimensions, de butées ou de position au montage peuvent subsister. |
| Trois groupes d’essais conformes | Les preuves de base de la libération sont obtenues dans les conditions spécifiées. | Endurance, contamination, efforts latéraux, température et validation sur machine restent des vérifications distinctes. |
La formule « une certaine pression a été atteinte, rien n’a éclaté et aucune huile n’était visible » ne décrit donc pas un contrôle complet en usine. Elle ne résout ni la course, ni l’isolement interne, ni la traçabilité des résultats.
Une décision de réception justifiée identifie les documents de référence, les conditions et les méthodes, puis montre que les résultats mesurés respectent les limites d’acceptation exigées.
7. Le contenu d’un procès-verbal de contrôle utile
Un rapport limité à « essai de pression conforme » aide peu à la revue, à la traçabilité ou aux échanges qualité avec un fournisseur. Selon le système qualité et les documents applicables, consigner au minimum :
- Modèle, numéro de plan, numéro de série ou de lot et date d’essai.
- Normes, plans, contrat et instructions de travail utilisés, avec leurs révisions.
- Fluide d’essai, température d’huile et conditions ambiantes prescrites.
- Références de mesure de course, valeur mesurée, observations de fonctionnement et critères d’acceptation.
- Chambre pressurisée, position du piston, point de mesure, pression réelle, durée de maintien et résultat.
- Méthodes de mesure des fuites internes et externes, emplacements, durées, unités, résultats et limites.
- Identification et état de validité du banc et des instruments de pression, température, course et débit.
- Anomalies, réparations, nouveaux essais et isolement des produits non conformes.
- Opérateur, vérificateur et statut final de libération.
Ces renseignements répondent à trois questions : quel vérin a été essayé, dans quelles conditions et pourquoi a-t-il été accepté ?
Sécurité : Un fluide à haute pression peut provoquer des blessures graves. Ne jamais rechercher ni obturer une fuite suspectée avec les mains. Avant de débrancher les conduites, de libérer l’outillage ou de déplacer le vérin, confirmer la dépressurisation contrôlée, l’isolement de l’énergie stockée et l’état sûr conformément à la procédure.
Les points essentiels du contrôle des vérins hydrauliques en usine
- Le banc doit établir des conditions maîtrisées, mesurables, isolables, enregistrées et protégées. Une pompe et un manomètre ne suffisent pas.
- Course et fonctionnement, épreuve, fuites externes et fuites internes examinent des limites différentes et ne se remplacent pas.
- L’épreuve vérifie l’intégrité sous pression dans des conditions définies ; elle ne détermine ni la pression d’éclatement ni la durée de vie.
- La chute de pression est un signal indirect de l’ensemble du système. Fuites du circuit, température, air, déformation élastique et capacité des instruments doivent être considérés avant de l’attribuer au joint de piston.
- Pressions, durées, limites de fuite, tolérances de course et séquence suivent les normes actuelles applicables, les plans, les contrats et les procédures approuvées. Des relevés complets rendent la réception vérifiable.
Quelles données d’essai vous sont les plus utiles ?
Dans un rapport de contrôle de vérin hydraulique en usine, quelles données réelles souhaitez-vous voir en priorité : la courbe pression-temps, le débit de fuite interne, la course mesurée ou les conditions complètes d’essai ? Laissez un commentaire ou contactez-nous pour discuter de vos exigences de contrôle.
Pour en savoir plus sur nos vérins, projets et services, contactez Elephant Machinery.
Contacter notre équipe