Un cilindro hidráulico puede superar la inspección visual y dimensional sin que estén resueltas varias cuestiones esenciales. ¿Soporta la presión especificada? ¿Hay paso de aceite a través de la junta del pistón? ¿Existen fugas externas? ¿Coincide la carrera real con el plano?
Los ensayos de fábrica del cilindro hidráulico responden a estas preguntas mediante comprobaciones controladas. Lo indispensable es un sistema que permita controlar, medir, aislar y registrar las condiciones del ensayo, con las protecciones adecuadas. El banco de ensayos es la materialización técnica de ese sistema.
GB/T 15622—2023, relativo a los métodos de ensayo de cilindros hidráulicos, ya se utiliza, e ISO 10100:2020 contempla los ensayos de aceptación y funcionamiento de los cilindros de transmisiones hidráulicas. Por tanto, las pruebas forman parte de la liberación por calidad; no son una simple demostración de que el cilindro montado se mueve.
1. Qué debe controlar un banco de ensayos para cilindros hidráulicos
Conectar una bomba de forma provisional permite mover un cilindro y elevar la lectura de un manómetro. Ninguna de esas observaciones constituye por sí sola una inspección de fábrica válida. Un banco adecuado para el producto debe establecer las siguientes condiciones:
| Capacidad | Resultado necesario |
|---|---|
| Presión controlada | Aumentar la presión progresivamente, estabilizarla, limitar su valor máximo y despresurizar de forma controlada, según el procedimiento aprobado y evitando sobreimpulsos transitorios. |
| Caudal y velocidad adecuados | Suministrar el caudal requerido por el ensayo. Un caudal insuficiente alarga los ciclos; uno excesivo puede causar impactos al final de carrera u ocultar irregularidades a baja velocidad. |
| Inversión y aislamiento | Alimentar por separado las cámaras correspondientes y, cuando proceda, aislar de forma fiable el cilindro de la fuente de presión, el retorno o los ramales de medición. |
| Medición eficaz | Utilizar puntos de medición, rangos, resolución y registros adecuados para presión, tiempo, carrera, temperatura y fugas. |
| Utillaje seguro | Sujetar cilindro, bulones, racores y conexiones de los extremos para impedir que cargas laterales, holguras o desalineaciones alteren los resultados. |
| Control del fluido y de la limpieza | Controlar el fluido de ensayo, la filtración, la temperatura y la purga de aire, factores que afectan a la estanqueidad, la fricción, el movimiento y la estabilidad de presión. |
| Seguridad y trazabilidad | Integrar limitación de presión, resguardos, parada de emergencia, despresurización, delimitación de zonas peligrosas, identificación del producto y registro de resultados. |
Las descripciones públicas de bancos de ensayo de producción suelen reunir funcionamiento sin carga, medición de carrera, control de fugas y ensayo a presión de prueba. Importan más unas condiciones claras, repetibles y revisables que una lista extensa de funciones.
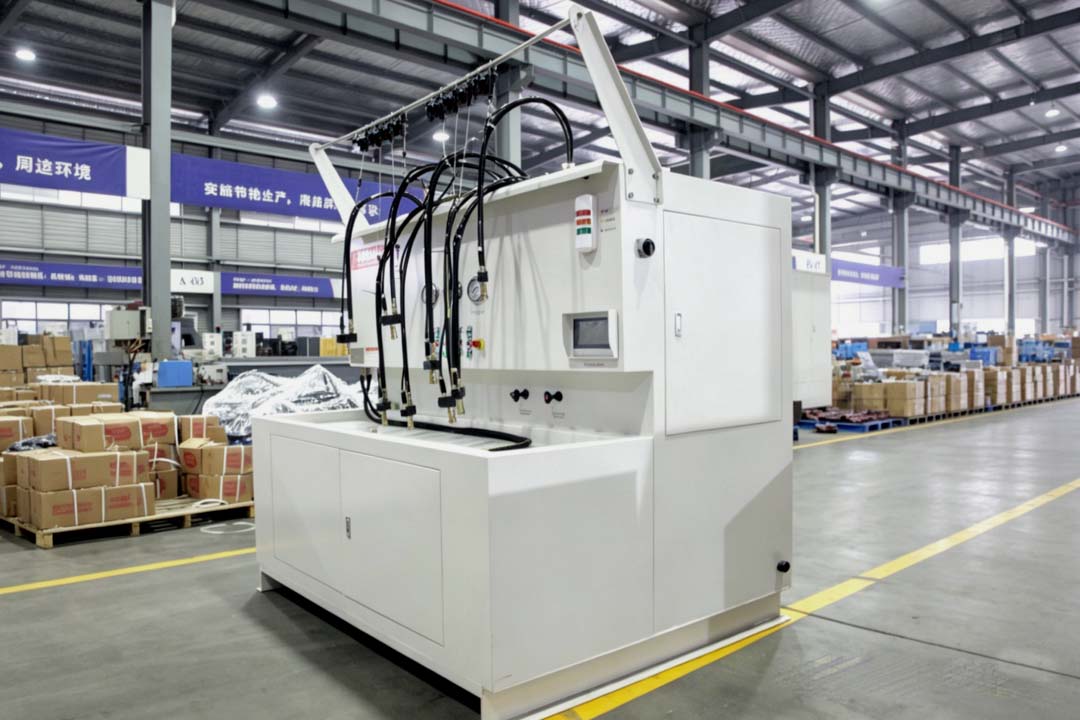
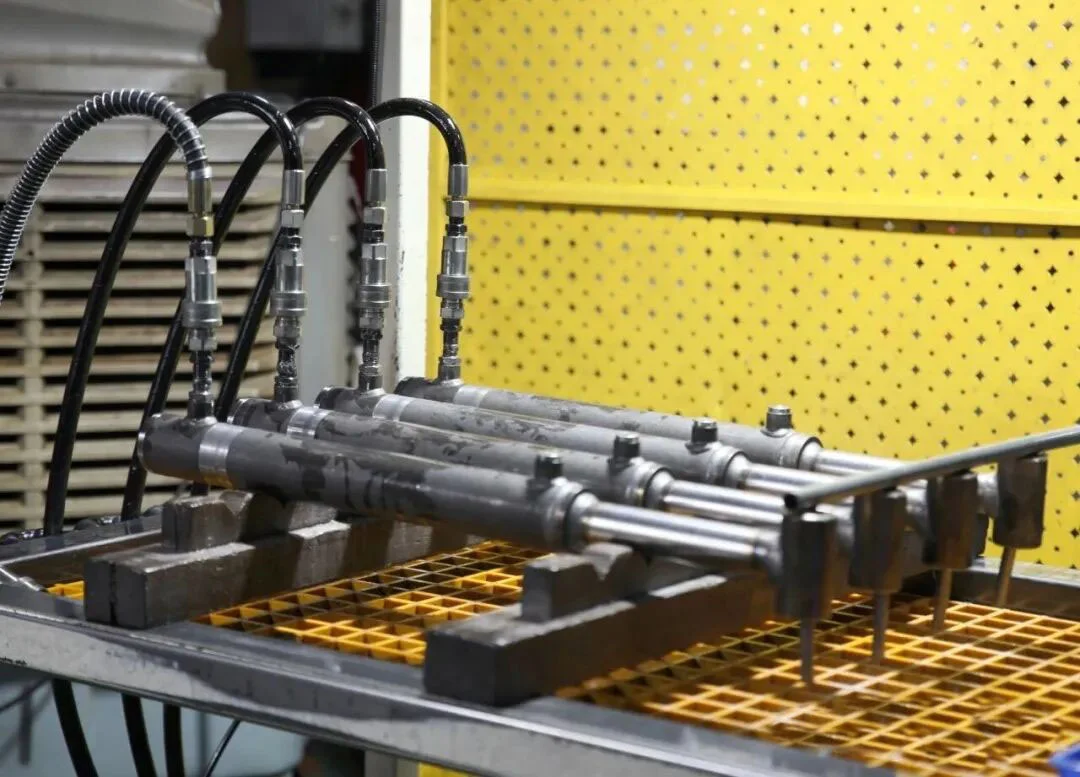
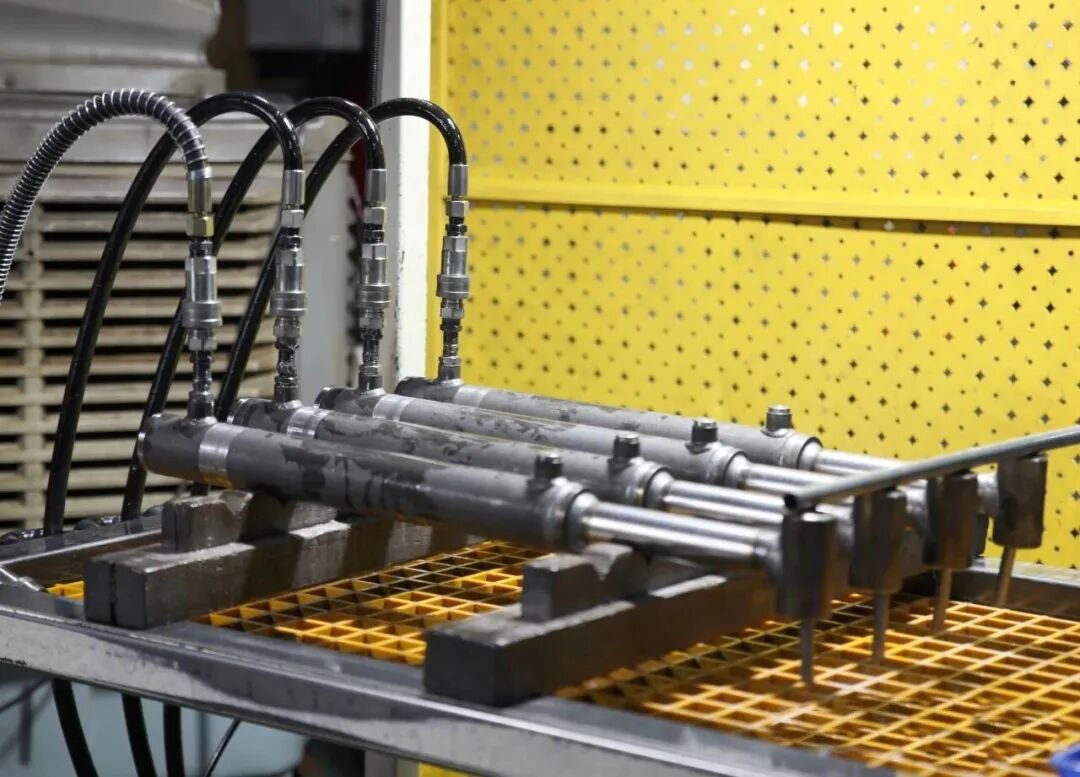
El vídeo muestra la manipulación de cilindros en una estación de ensayo. Las imágenes por sí solas no permiten establecer la presión aplicada, la secuencia de pruebas ni el resultado de aceptación.
2. La aceptación en fábrica no demuestra la vida útil
La inspección de fábrica evalúa un cilindro concreto una vez fabricado. Determina si esa unidad ha superado los ensayos de aceptación y funcionamiento exigidos, bajo las condiciones y los criterios especificados.
El desarrollo y la cualificación del diseño resuelven otras cuestiones mediante ensayos de duración, impulsos de presión, condiciones límite y validación en la aplicación:
- Un ensayo a presión de prueba no es un ensayo de rotura en el que se aumenta la presión hasta el fallo.
- Una única retención de presión satisfactoria no demuestra la vida a fatiga tras cientos de miles de ciclos.
- Un recorrido completo y suave sin carga no sustituye la validación con carga lateral, impactos, bajas temperaturas o una orientación de montaje específica.
- Superar los tres grupos básicos de inspección no garantiza la ausencia de fallos en todas las máquinas y condiciones de servicio.
Un manual de fabricante de cilindros telescópicos establece por separado los ensayos de funcionamiento, presión de prueba y derivación interna, y da prioridad a los requisitos del plano de conjunto para fijar las presiones. De ello se desprenden dos conclusiones: cada ensayo responde a una pregunta distinta, y los valores deben proceder de los documentos del producto correspondiente, no de otro tipo de cilindro ni de una página antigua.
3. Carrera y funcionamiento: más que medir cuánto sale el vástago
Antes de la evaluación formal, el procedimiento aprobado normalmente prevé llenar el circuito, purgar el aire y realizar ciclos de prueba a baja presión y en condiciones de bajo riesgo. El aire atrapado puede provocar un movimiento elástico, avance a tirones y oscilaciones de presión, además de aumentar el riesgo por energía almacenada durante los posteriores ensayos de alta presión.
Medir la carrera entre referencias definidas
La carrera se mide entre las posiciones finales de retracción y extensión especificadas, utilizando referencias mecánicas definidas. La longitud de vástago expuesta, la distancia de montaje del cilindro y la carrera efectiva son magnitudes diferentes. Dos cifras iguales no son comparables si las referencias no coinciden.
La tolerancia de carrera debe proceder del plano, el acuerdo técnico, la norma de producto aplicable o la especificación de inspección aprobada. No existe una tolerancia universal que pueda asignarse en un artículo a todos los cilindros.
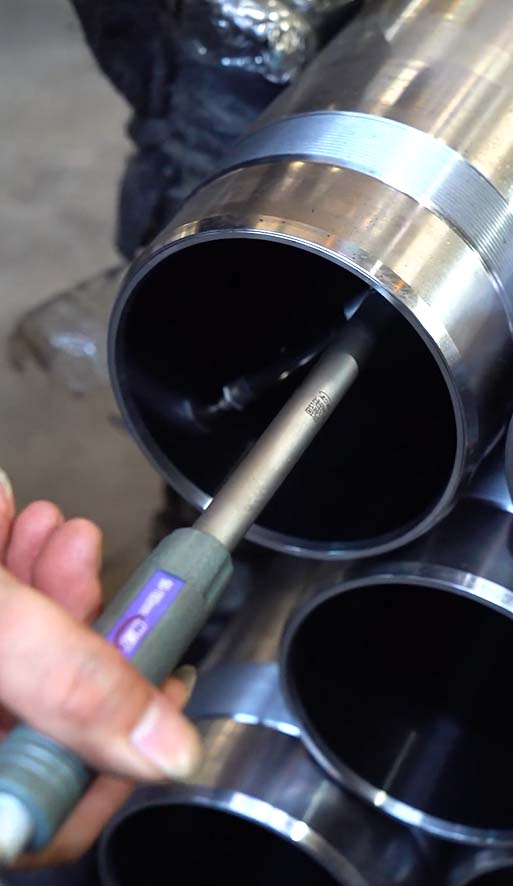
La inspección del diámetro interior del tubo es una comprobación dimensional. La carrera real del cilindro montado requiere sus propias referencias de medición.
Verificar el movimiento en ambos sentidos
En un cilindro de doble efecto se comprueban la extensión y retracción correctas, la llegada a las posiciones finales especificadas y el montaje y funcionamiento de los puertos y de los elementos de ajuste de amortiguación o estrangulación. Los cilindros telescópicos también pueden requerir comprobar la secuencia de extensión y retracción de sus etapas, según los criterios de ese diseño.
Evaluar la suavidad y continuidad
Con la presión, el caudal y el montaje especificados, se observan posibles agarrotamientos, avance a tirones, vibraciones, ruidos, impactos o comportamientos anómalos en los extremos. Los procedimientos de fabricante incluyen los ciclos a carrera completa y las anomalías de movimiento en la evaluación funcional.
Una carrera insuficiente puede deberse a dimensiones incorrectas, un tope interno, una posición de montaje errónea o una referencia de medición inadecuada. Si la carrera es correcta pero el movimiento irregular, las causas pueden ser aire residual, fricción de juntas, problemas de guiado, falta de coaxialidad, contaminación o un caudal de ensayo inadecuado. La longitud y la calidad del movimiento exigen evaluaciones distintas.
Seguridad: Fije el cilindro antes de los ciclos preliminares y retire personas y objetos del eje del vástago y de todo el recorrido de movimiento. Nunca sujete con la mano un cilindro sin fijar ni ajuste el utillaje mientras se mueve.
4. Ensayo a presión de prueba: verificar la envolvente resistente a presión
Este ensayo somete la cámara indicada a una presión definida durante un tiempo establecido y con el pistón en una posición determinada. Permite comprobar si la envolvente formada por el tubo, las tapas, las soldaduras, las roscas u otras uniones, las juntas y los componentes asociados presenta fugas externas, daños o alteraciones permanentes anómalas.
Obtener la presión de los documentos aplicables
No debe utilizarse un multiplicador de presión universal por el simple nombre del ensayo. Las definiciones y relaciones entre presión asignada, presión nominal, presión máxima de trabajo y presión de ensayo deben seguir las normas vigentes aplicables, los planos, el contrato y el procedimiento aprobado.
Los materiales o fluidos especiales, los cilindros de simple efecto, los telescópicos y los que incorporan válvulas integradas pueden requerir disposiciones distintas.
Definir las cámaras y la posición del pistón
Un cilindro de doble efecto típico tiene dos cámaras de trabajo sometidas a presión. El procedimiento debe identificar la cámara que se presuriza, cómo se conecta o aísla la opuesta, dónde se sitúa el pistón y si ambas deben ensayarse por separado. Sin estas definiciones, una misma lectura puede representar estados de carga muy diferentes.
Controlar subida, estabilización, mantenimiento y descarga
El banco debe evitar picos y sobreimpulsos, registrar la presión en el punto real de medición y el tiempo de mantenimiento, y liberar después la energía almacenada de forma controlada.
Un manómetro mecánico de respuesta lenta puede no detectar un pico breve. Un sensor demasiado alejado del cilindro tampoco tiene por qué representar la presión real en el puerto.
Inspeccionar más allá del manómetro
Durante el ensayo hay que revisar los puntos previstos para detectar fugas externas, deformaciones anómalas, conexiones flojas y otros daños. Una variación de presión puede originarse en el cilindro, en el circuito del banco, en cambios térmicos o en aire atrapado. Una curva no sustituye la inspección de toda la envolvente sometida a presión.
El resultado satisfactorio confirma que el cilindro cumple los requisitos de integridad bajo esas condiciones concretas. No determina la presión de rotura ni la vida a fatiga, y la presión de ensayo no debe considerarse presión admisible de funcionamiento habitual.
Seguridad: Antes del ensayo de alta presión, compruebe que banco, mangueras, racores, válvulas, sensores, tapones, utillaje y protecciones son adecuados para las condiciones previstas. Mantenga al personal fuera del eje del vástago y de las posibles trayectorias de latigazo de mangueras o chorros. No apriete, desmonte ni busque fugas al tacto con el sistema presurizado.
5. Ensayos de fugas: identificar qué barrera atraviesa el aceite
Fuga externa: el aceite sale al entorno
Las vías posibles incluyen la junta del vástago, las tapas y juntas estáticas, las soldaduras, los puertos, las uniones roscadas y los puntos de ajuste. Las gotas en la junta del vástago y las exudaciones en otros lugares se evalúan según los criterios aplicables.
Limpie el cilindro y las conexiones antes de la inspección visual. El aceite residual de montaje, los derrames durante la purga o las fugas de los racores del banco pueden confundirse con una fuga del cilindro. Cuando se requiera cuantificarla, el método aprobado debe definir punto de recogida, duración y unidades. La documentación general sobre detección de fugas de fluidos también distingue la inspección visual de los métodos basados en cambios de presión.
Fuga interna: el aceite atraviesa una barrera de sellado interior
Un caso típico es el paso de aceite desde la cámara presurizada hacia la opuesta a través de la junta del pistón. Puede no haber una sola gota en el suelo y, aun así, la derivación afectar a la retención de presión, el posicionamiento, la velocidad y la fuerza de salida.
Un método directo consiste en presurizar la cámara definida y aislar correctamente la opuesta del circuito, o conectarla a un ramal de medición. Después se mide el caudal o volumen descargado por el puerto opuesto a la presión, posición del pistón, temperatura y duración especificadas. Los procedimientos de fabricante incluyen ejemplos de presurización de un lado y medición del flujo por el otro.
Deben mantenerse dos condiciones:
- La fuga admisible depende del diseño de sellado. Un mismo manual de fabricante establece criterios distintos para construcciones con anillos de pistón y con juntas blandas. Ni «todos los cilindros deben tener fuga interna absolutamente nula» ni «todos admiten el mismo valor» son reglas fiables.
- No se deben atribuir al cilindro las fugas del banco. Las holguras de las válvulas, las válvulas de aislamiento, los racores, las mangueras y los ramales de medición pueden generar fugas de fondo. Deben verificarse mediante un circuito validado, un ensayo en blanco o un método de referencia.
Por qué la caída de presión no identifica por sí sola una fuga del pistón
El método de caída de presión consiste en aislar el sistema una vez presurizado y observar el cambio durante un periodo definido. Puede indicar una fuga, pero la señal no es exclusiva del paso de aceite por la junta del pistón.
También pueden modificar la lectura:
- Las fugas internas o externas de válvulas, racores y mangueras del banco.
- La compresión o disolución progresiva del aire retenido en cilindro y líneas.
- Los cambios de temperatura del aceite, del cilindro o del ambiente.
- La deformación elástica y estabilización de mangueras, tubo y juntas bajo presión.
- La ubicación del punto de medición, el rango y la resolución del instrumento y la frecuencia de muestreo.
- Las variaciones de volumen efectivo por movimiento del pistón o pequeños desplazamientos del utillaje.
A la inversa, una lectura temporalmente estable no demuestra automáticamente que la fuga esté por debajo del límite del producto. Un rango excesivo, un tiempo de observación breve o una resolución insuficiente pueden ocultar una fuga pequeña.
La caída de presión debe interpretarse junto con los límites del circuito de ensayo, el tiempo de estabilización, la temperatura, las fugas de fondo, la capacidad instrumental y los límites de aceptación. La explicación de NIST sobre trazabilidad metrológica destaca una cadena documentada de calibraciones que vincule los resultados con una referencia, considerando la incertidumbre en cada paso. Afirmar que un instrumento «está calibrado» no garantiza por sí solo que la medición sea adecuada para el uso previsto.
6. Combinar los ensayos para justificar la liberación
La carrera y el funcionamiento, la presión de prueba y las fugas aportan evidencias diferentes. No son pruebas redundantes.
| Resultado | Conclusión que permite | Cuestión pendiente |
|---|---|---|
| Carrera correcta; ensayo a presión de prueba no superado | Las dimensiones y el movimiento pueden ser normales. | Una fuga externa, un daño u otra anomalía de la envolvente impiden la liberación. |
| Ensayo a presión de prueba superado; fuga interna excesiva | La estructura puede haber soportado la presión especificada. | La capacidad de aislamiento de la junta del pistón no cumple los criterios. |
| Ensayo de fugas superado; carrera insuficiente | Las barreras de sellado pueden cumplir los requisitos. | Pueden persistir errores dimensionales, de topes o de posición de montaje. |
| Los tres grupos superados | Se dispone de evidencias básicas para la liberación bajo las condiciones especificadas. | La duración, la contaminación, las cargas laterales, la temperatura y la validación en la máquina siguen requiriendo comprobaciones independientes. |
Por ello, «alcanzó cierta presión, no reventó y no se vio aceite» no describe una inspección de fábrica completa. No resuelve la carrera, el aislamiento interno ni la trazabilidad del resultado.
Una decisión de aceptación fundamentada identifica documentos, condiciones y métodos, y demuestra que los resultados medidos se encuentran dentro de los límites exigidos.
7. Qué debe contener un registro útil de inspección de fábrica
Un informe que solo diga «prueba de presión superada» aporta poco a la revisión, la trazabilidad o la gestión de calidad con proveedores. Según el sistema de calidad y la documentación aplicable, deben registrarse al menos:
- Modelo, número de plano, número de serie o lote y fecha del ensayo.
- Normas, planos, contrato e instrucciones de trabajo utilizados, con sus revisiones.
- Fluido de ensayo, temperatura del aceite y condiciones ambientales especificadas.
- Referencias de medición de carrera, valor medido, observaciones de movimiento y criterios de aceptación.
- Cámara presurizada, posición del pistón, punto de medición, presión real, tiempo de mantenimiento y resultado.
- Métodos de medición de fugas internas y externas, ubicaciones, tiempos, unidades, resultados y límites.
- Identificación y estado de validez del banco y de los instrumentos de presión, temperatura, carrera y caudal.
- Anomalías, reparaciones, repeticiones del ensayo y segregación de productos no conformes.
- Operador, revisor y estado final de liberación.
Estos datos permiten responder a tres preguntas: ¿qué cilindro se ensayó?, ¿bajo qué condiciones? y ¿por qué se aceptó?
Seguridad: Un fluido a alta presión puede causar lesiones graves. Nunca busque ni intente detener una fuga con las manos. Antes de desconectar líneas, soltar el utillaje o trasladar el cilindro, confirme la despresurización controlada, el aislamiento de la energía almacenada y el estado seguro conforme al procedimiento.
Puntos clave de los ensayos de fábrica de cilindros hidráulicos
- El banco debe permitir condiciones controladas, medibles, aislables, registradas y protegidas. Una bomba y un manómetro no bastan.
- Carrera y funcionamiento, presión de prueba, fugas externas y fugas internas verifican barreras distintas y no se sustituyen entre sí.
- El ensayo a presión de prueba verifica la integridad bajo condiciones definidas; no determina la presión de rotura ni la vida útil.
- La caída de presión es una señal indirecta del conjunto del sistema. Deben considerarse fugas del circuito, temperatura, aire, deformación elástica e instrumentación antes de atribuirla a la junta del pistón.
- Presiones, tiempos, límites de fuga, tolerancias de carrera y secuencia deben seguir las normas vigentes aplicables, los planos, los contratos y los procedimientos aprobados. Los registros completos permiten revisar la aceptación.
¿Qué datos de ensayo le resultan más útiles?
Al revisar un informe de inspección de fábrica de un cilindro hidráulico, ¿qué datos reales prefiere encontrar: la curva presión-tiempo, el caudal de fuga interna, la carrera medida o las condiciones completas del ensayo? Deje un comentario o contacte con nosotros para hablar de sus requisitos de inspección.
Para más información sobre cilindros, proyectos y servicios, contacte con Elephant Machinery.
Contactar con el equipo