Ein Hydraulikzylinder kann die Sicht- und Maßprüfung bestehen, während entscheidende Fragen offenbleiben: Hält er dem vorgegebenen Druck stand? Strömt Öl an der Kolbendichtung vorbei? Tritt Öl nach außen aus? Entspricht der tatsächliche Hub der Zeichnung?
Diese Fragen beantwortet die werkseitige Endprüfung durch kontrollierte Prüfungen. Dafür braucht es ein System, das Prüfbedingungen regeln, messen, absperren und dokumentieren kann und geeignete Schutzmaßnahmen bietet. Der Prüfstand setzt dieses System technisch um.
GB/T 15622—2023 beschreibt Prüfverfahren für Hydraulikzylinder und wird bereits angewendet. ISO 10100:2020 behandelt Abnahme- und Funktionsprüfungen von Hydraulikzylindern. Die Prüfung gehört damit zur Qualitätsfreigabe und ist mehr als eine Vorführung, dass sich der montierte Zylinder bewegt.
1. Was ein Hydraulikzylinder-Prüfstand beherrschen muss
Ein provisorisch angeschlossenes Pumpenaggregat kann einen Zylinder bewegen und die Anzeige eines Manometers ansteigen lassen. Keine dieser Beobachtungen ergibt für sich allein eine gültige Endprüfung. Ein zum Produkt passender Prüfstand muss folgende Bedingungen sicherstellen:
| Fähigkeit | Erforderliche Leistung |
|---|---|
| Geregelter Druck | Druck nach freigegebenem Verfahren gleichmäßig aufbauen, stabil halten, nach oben begrenzen und kontrolliert abbauen; kurzzeitiges Überschwingen vermeiden. |
| Passender Volumenstrom und passende Geschwindigkeit | Den für die Prüfung erforderlichen Volumenstrom bereitstellen. Zu wenig verlängert die Zyklen, zu viel kann Endlagenstöße verursachen oder Unregelmäßigkeiten bei langsamer Bewegung verdecken. |
| Richtungssteuerung und Absperrung | Die jeweiligen Arbeitsräume getrennt versorgen und den Zylinder bei Bedarf zuverlässig von Druckquelle, Rücklauf oder Messzweigen trennen. |
| Geeignete Messtechnik | Passende Messstellen, Messbereiche, Auflösungen und Aufzeichnungen für Druck, Zeit, Hub, Temperatur und Leckage verwenden. |
| Sichere Aufspannung | Zylinder, Bolzen, Anschlüsse und Endverbindungen so fixieren, dass Querkräfte, Lockerungen oder Fehlstellungen die Ergebnisse nicht verfälschen. |
| Kontrolle von Fluid und Sauberkeit | Prüffluid, Filtration, Temperatur und Entlüftung beherrschen; sie beeinflussen Dichtverhalten, Reibung, Bewegung und Druckstabilität. |
| Sicherheit und Rückverfolgbarkeit | Druckbegrenzung, Schutzwände, Not-Halt, Druckabbau, Absperrung des Gefahrenbereichs, Produktkennzeichnung und Ergebnisaufzeichnung in den Ablauf einbinden. |
Öffentliche Beschreibungen von Produktionsprüfständen kombinieren häufig Leerlaufbewegung, Hubmessung, Leckage- und Druckfestigkeitsprüfung. Entscheidender als die Zahl der Funktionen sind klar definierte, wiederholbare und nachprüfbare Prüfbedingungen.
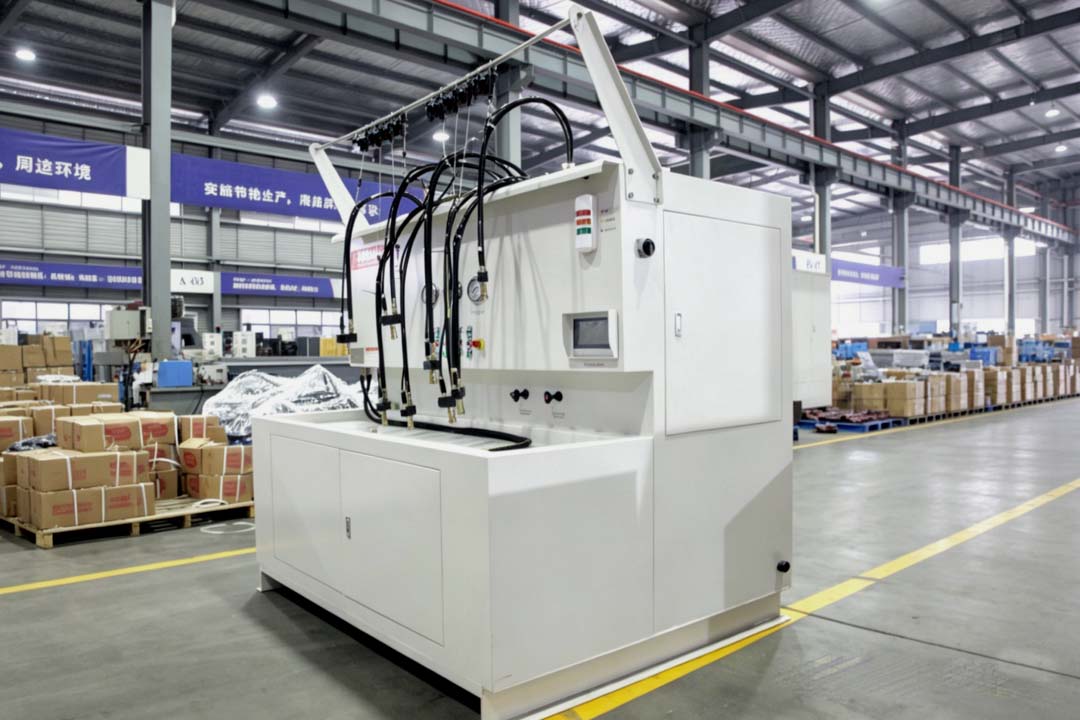
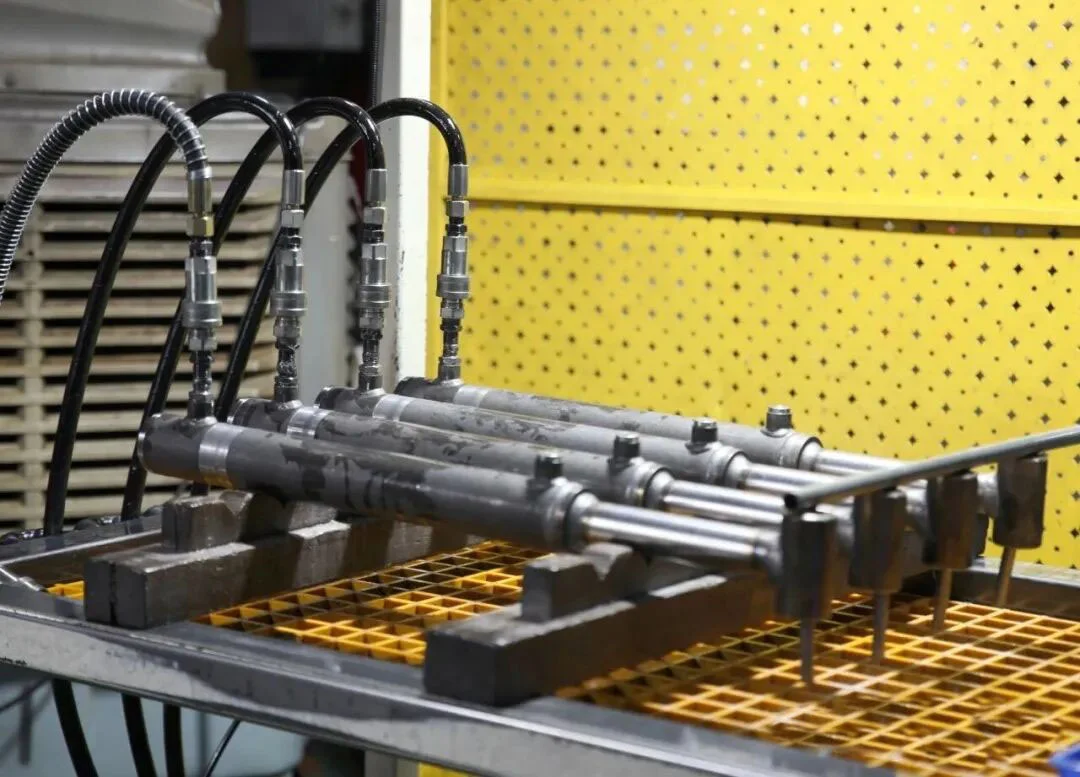
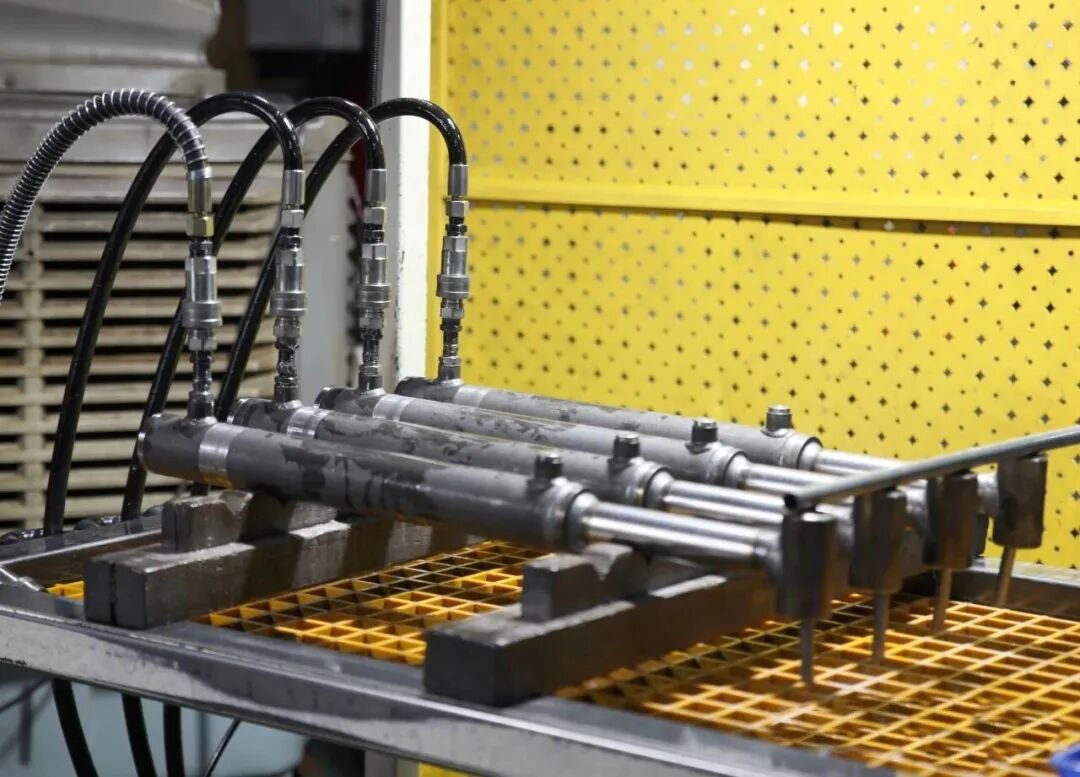
Die Aufnahme zeigt den Umgang mit Zylindern an einer Prüfstation. Aus den Bildern allein lassen sich weder Prüfdruck noch Prüfablauf oder Abnahmeergebnis ableiten.
2. Die Endprüfung ist kein Lebensdauernachweis
Die Endprüfung bewertet einen bestimmten, fertig hergestellten Zylinder. Sie klärt, ob dieses Exemplar die erforderlichen Abnahme- und Funktionsprüfungen unter den festgelegten Bedingungen und Kriterien bestanden hat.
Entwicklung und Bauartqualifikation beantworten andere Fragen durch Dauerlauf-, Druckimpuls-, Grenzbelastungs- und Anwendungsprüfungen:
- Eine Druckfestigkeitsprüfung mit festgelegtem Prüfdruck ist keine Berstprüfung, bei der der Druck bis zum Versagen erhöht wird.
- Ein einmal erfolgreiches Druckhalten belegt keine Ermüdungslebensdauer über Hunderttausende von Zyklen.
- Eine gleichmäßige Bewegung über den gesamten Hub ohne Last ersetzt keine Prüfung bei Querlast, Stoßbelastung, niedriger Temperatur oder bestimmter Einbaulage.
- Das Bestehen der drei grundlegenden Prüfgruppen beweist nicht, dass der Zylinder in jeder Maschine und unter allen Bedingungen ausfallsicher ist.
Ein Herstellerhandbuch für Teleskopzylinder führt Funktion, Druckfestigkeit und interne Überströmung als getrennte Prüfungen auf. Bei der Festlegung der Drücke haben Anforderungen der Zusammenbauzeichnung Vorrang. Daraus folgen zwei praktische Regeln: Jede Prüfung beantwortet eine eigene Frage, und Zahlenwerte müssen aus den Unterlagen des betreffenden Produkts stammen, nicht aus Angaben zu einem anderen Zylindertyp oder einer alten Webseite.
3. Hub- und Funktionsprüfung: mehr als die ausgefahrene Stangenlänge
Vor der eigentlichen Bewertung sieht das freigegebene Verfahren üblicherweise Befüllen, Entlüften und Probehübe bei niedrigem Druck unter risikoarmen Bedingungen vor. Eingeschlossene Luft kann federnde Bewegung, Ruckgleiten und Druckschwankungen verursachen. Zudem erhöht sie das Risiko durch gespeicherte Energie bei anschließenden Hochdruckprüfungen.
Hub zwischen festgelegten Bezugspunkten messen
Der Hub wird zwischen der festgelegten eingefahrenen und ausgefahrenen Endlage anhand definierter mechanischer Bezugspunkte gemessen. Sichtbare Kolbenstangenlänge, Einbaumaß und wirksamer Hub sind unterschiedliche Größen. Gleiche Zahlen sind ohne gleiche Messbezüge nicht vergleichbar.
Die Hubtoleranz ergibt sich aus Zeichnung, technischer Vereinbarung, anwendbarer Produktnorm oder freigegebener Prüfvorschrift. Einen für alle Zylinder gültigen Toleranzwert kann ein Fachbeitrag nicht vorgeben.
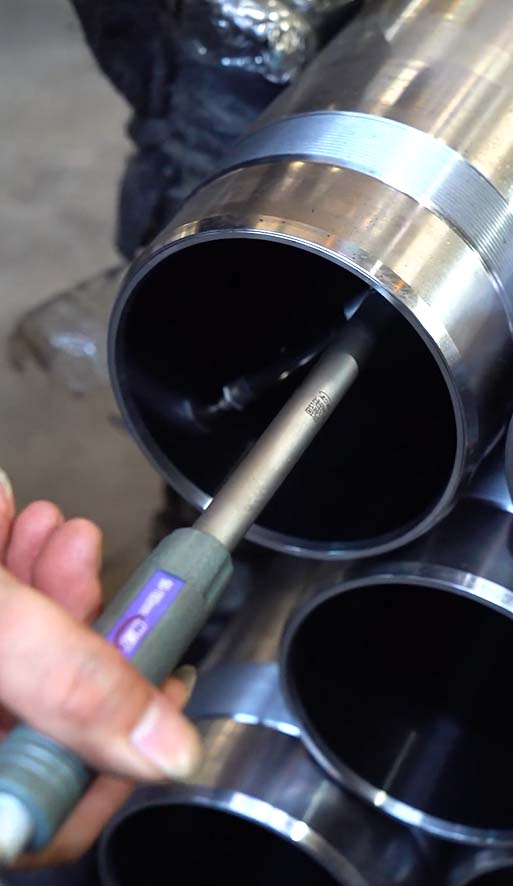
Die Prüfung der Zylinderrohrbohrung ist eine Maßprüfung. Für den tatsächlichen Hub des montierten Zylinders sind eigene, festgelegte Messbezüge erforderlich.
Bewegung in beiden Richtungen prüfen
Bei einem doppeltwirkenden Zylinder sind korrektes Aus- und Einfahren, das Erreichen der festgelegten Endlagen sowie Einbau und Funktion der Anschlüsse und Einstellelemente für Dämpfung oder Drosselung zu prüfen. Bei Teleskopzylindern kann zusätzlich die Reihenfolge des Aus- und Einfahrens der einzelnen Stufen relevant sein; hierfür gelten die jeweiligen konstruktionsbezogenen Kriterien.
Gleichmäßige und kontinuierliche Bewegung beurteilen
Bei vorgegebenem Druck, Volumenstrom und Einbau sind ungewöhnliches Klemmen, Ruckgleiten, Schwingungen, Geräusche, Stöße oder abweichendes Endlagenverhalten zu beachten. Herstellerverfahren beziehen Vollhubzyklen und Bewegungsauffälligkeiten in die Funktionsbewertung ein.
Ein zu kurzer Hub kann auf falsche Bauteilmaße, einen inneren Anschlag, eine fehlerhafte Montageposition oder einen ungeeigneten Messbezug hinweisen. Bei korrektem Hub und unruhiger Bewegung kommen dagegen Restluft, Dichtungsreibung, Führungsprobleme, mangelnde Koaxialität, Verunreinigungen oder ein ungeeigneter Prüfvolumenstrom infrage. Hublänge und Bewegungsqualität verlangen getrennte Bewertungen.
Sicherheit: Den Zylinder vor den Probehüben sicher befestigen und Personen sowie Gegenstände aus der Kolbenstangenachse und dem gesamten Bewegungsbereich entfernen. Einen unbefestigten Zylinder niemals mit der Hand halten und die Aufspannung nicht während der Bewegung einstellen.
4. Druckfestigkeitsprüfung: die drucktragende Grenze prüfen
Bei dieser Prüfung wird der vorgegebene Arbeitsraum bei festgelegter Kolbenposition für eine definierte Zeit mit einem bestimmten Druck beaufschlagt. Geprüft wird, ob die aus Zylinderrohr, Deckeln, Schweißnähten, Gewinden oder anderen Verbindungen, Dichtungen und zugehörigen Teilen gebildete drucktragende Grenze äußere Leckage, Schäden oder bleibende auffällige Veränderungen zeigt.
Prüfdruck aus den geltenden Unterlagen übernehmen
Die Bezeichnung der Prüfung rechtfertigt keinen allgemein gültigen Druckfaktor. Definitionen und Beziehungen von Bemessungsdruck, Nenndruck, maximalem Betriebsdruck und Prüfdruck müssen den aktuellen anwendbaren Normen, Zeichnungen, dem Vertrag und dem freigegebenen Verfahren entsprechen.
Für besondere Werkstoffe oder Medien, einfachwirkende Zylinder, Teleskopzylinder und Zylinder mit integrierten Ventilen können abweichende Vorgaben gelten.
Arbeitsräume und Kolbenposition eindeutig festlegen
Ein üblicher doppeltwirkender Zylinder besitzt zwei druckbeaufschlagte Arbeitsräume. Das Verfahren muss den beaufschlagten Raum, Anschluss oder Absperrung des gegenüberliegenden Raums, die Kolbenposition und eine gegebenenfalls getrennte Prüfung beider Räume festlegen. Andernfalls kann derselbe Druckwert sehr unterschiedliche Belastungsverhältnisse bedeuten.
Druckaufbau, Stabilisierung, Halten und Abbau regeln
Der Prüfstand muss Druckspitzen und Überschwingen vermeiden, den Druck an der tatsächlichen Messstelle sowie die Haltezeit aufzeichnen und anschließend die gespeicherte Energie kontrolliert abbauen.
Ein träge reagierendes mechanisches Manometer kann eine kurze Druckspitze übersehen. Ein zu weit vom Zylinder entfernter Sensor bildet möglicherweise nicht den tatsächlichen Druck am Anschluss ab.
Nicht nur das Manometer beobachten
Während der Prüfung sind die vorgesehenen Stellen auf äußere Leckage, ungewöhnliche Verformung, gelockerte Verbindungen und sonstige Schäden zu untersuchen. Druckänderungen können vom Prüfling, vom Prüfkreislauf, von Temperaturänderungen oder von Restluft ausgehen. Eine Druckkurve ersetzt nicht die Prüfung der gesamten drucktragenden Grenze.
Ein bestandenes Ergebnis bestätigt die geforderte Druckintegrität unter genau diesen Prüfbedingungen. Es bestimmt weder den Berstdruck noch die langfristige Ermüdungslebensdauer. Der Prüfdruck darf außerdem nicht als zulässiger Druck für den normalen Betrieb angesehen werden.
Sicherheit: Vor der Hochdruckprüfung sicherstellen, dass Prüfstand, Schläuche, Verschraubungen, Ventile, Sensoren, Verschlussstopfen, Vorrichtungen und Schutzeinrichtungen für die Prüfbedingungen ausgelegt sind. Personen müssen außerhalb der Kolbenstangenachse sowie möglicher Schlagbereiche von Schläuchen und Austrittsrichtungen von Flüssigkeitsstrahlen bleiben. Unter Druck niemals nachziehen, zerlegen oder Leckagen durch Berühren suchen.
5. Leckageprüfung: welche Grenze überschreitet das Öl?
Äußere Leckage: Öl gelangt in die Umgebung
Mögliche äußere Leckpfade sind Stangendichtung, Deckel und statische Dichtungen, Schweißnähte, Anschlüsse, Gewindeverbindungen und Einstellstellen. Tropfen an der Stangendichtung und austretendes Öl an anderen Stellen sind anhand der geltenden Kriterien zu beurteilen.
Vor der Sichtprüfung Zylinder und Prüfanschlüsse reinigen. Montageölreste, beim Entlüften verschüttetes Öl oder undichte Prüfstandsverschraubungen können sonst irrtümlich als Zylinderleckage bewertet werden. Bei quantitativer Messung muss das freigegebene Verfahren Sammelstelle, Dauer und Einheiten festlegen. Auch allgemeine Hinweise zur Flüssigkeitslecksuche unterscheiden Sichtprüfung und Verfahren anhand von Druckänderungen.
Innere Leckage: Öl überwindet eine innere Dichtgrenze
Typisch ist ein Ölstrom vom beaufschlagten Arbeitsraum über die Kolbendichtung in den gegenüberliegenden Raum. Dabei muss kein Öl auf den Boden gelangen. Die interne Überströmung kann dennoch Druckhalten, Positionierung, Geschwindigkeit und Ausgangskraft beeinträchtigen.
Ein direkter Ansatz besteht darin, den festgelegten Arbeitsraum zu beaufschlagen und den gegenüberliegenden Raum korrekt vom Prüfkreislauf zu isolieren oder an einen Messzweig anzuschließen. Anschließend werden austretender Volumenstrom oder Ölvolumen am gegenüberliegenden Anschluss bei vorgegebenem Druck, Kolbenstand, Temperatur und Zeit erfasst. Herstellerverfahren enthalten Beispiele für diese einseitige Druckbeaufschlagung mit Messung am anderen Anschluss.
Zwei Einschränkungen sind dabei wesentlich:
- Die zulässige Leckage hängt vom Dichtungskonzept ab. Dasselbe Herstellerhandbuch verwendet unterschiedliche Kriterien für Kolbenringkonstruktionen und Weichdichtungen. Weder „jeder Zylinder muss absolut null innere Leckage haben“ noch „für alle Zylinder gilt derselbe zulässige Wert“ ist eine belastbare allgemeine Regel.
- Prüfstandsleckage darf nicht dem Zylinder zugerechnet werden. Ventilspiele, Absperrventile, Verschraubungen, Schläuche und Messzweige können eine Eigenleckage verursachen. Diese ist durch einen validierten Kreislauf, eine Leerprüfung oder ein Referenzverfahren zu bestimmen.
Warum Druckabfall allein keine Kolbendichtungsleckage nachweist
Beim Druckabfallverfahren wird das System nach dem Druckaufbau abgesperrt und die Druckänderung während einer definierten Zeit beobachtet. Dies kann ein Leckagesignal liefern, ist aber kein eindeutiger Hinweis auf eine undichte Kolbendichtung.
Die Anzeige kann sich auch ändern durch:
- Innere oder äußere Leckage an Prüfstandsventilen, Verschraubungen und Schläuchen.
- Weitere Verdichtung oder Lösung eingeschlossener Luft in Zylinder und Leitungen.
- Änderungen der Öl-, Zylinder- oder Umgebungstemperatur.
- Elastische Verformung und Stabilisierung von Schläuchen, Zylinderrohr und Dichtungen unter Druck.
- Lage der Messstelle, Messbereich, Auflösung und Abtastrate.
- Änderungen des wirksamen Volumens durch Kolbenbewegung oder geringe Bewegungen der Aufspannung.
Umgekehrt beweist ein vorübergehend stabiler Druck nicht automatisch, dass die Leckage unter dem Produktgrenzwert liegt. Ein zu großer Messbereich, eine zu kurze Beobachtung oder unzureichende Auflösung können kleine Leckagen verdecken.
Druckabfall ist daher zusammen mit Systemgrenzen, Stabilisierungszeit, Temperatur, Eigenleckage des Kreislaufs, Messfähigkeit und Annahmegrenzen zu interpretieren. NIST betont bei der metrologischen Rückführbarkeit eine dokumentierte Kalibrierkette, die das Ergebnis mit einer Referenz verbindet und die Unsicherheit jedes Schritts berücksichtigt. Die Aussage „das Gerät ist kalibriert“ allein belegt noch nicht, dass das Messergebnis für den vorgesehenen Zweck geeignet ist.
6. Erst zusammen liefern die Prüfungen grundlegende Freigabenachweise
Hub und Funktion, Druckfestigkeit und Leckage liefern unterschiedliche Nachweise. Keine Prüfung wiederholt lediglich die anderen.
| Prüfergebnis | Zulässige Aussage | Verbleibende Frage |
|---|---|---|
| Hub korrekt; Druckfestigkeitsprüfung nicht bestanden | Maße und Bewegung können in Ordnung sein. | Äußere Leckage, Schäden oder andere Fehler der drucktragenden Grenze verhindern die Freigabe. |
| Druckfestigkeitsprüfung bestanden; innere Leckage zu hoch | Die Konstruktion kann dem festgelegten Druck standgehalten haben. | Die Trennwirkung der Kolbendichtung erfüllt die Kriterien nicht. |
| Leckageprüfung bestanden; Hub zu kurz | Die Dichtgrenzen können den Anforderungen entsprechen. | Bauteilmaße, Anschläge oder Montagepositionen können weiterhin fehlerhaft sein. |
| Alle drei Prüfgruppen bestanden | Grundlegende Freigabenachweise unter den festgelegten Bedingungen liegen vor. | Dauerlauf, Verschmutzung, Querlast, Temperatur und Einsatz in der Maschine erfordern weiterhin eigene Validierungen. |
„Ein bestimmter Druck wurde erreicht, nichts ist geborsten und kein Öl war sichtbar“ beschreibt deshalb keine vollständige Endprüfung. Hub, innere Trennwirkung und Rückverfolgbarkeit bleiben ungeklärt.
Eine belastbare Abnahmeentscheidung benennt die maßgeblichen Unterlagen, Bedingungen und Verfahren und zeigt, dass die Messergebnisse innerhalb der festgelegten Annahmegrenzen liegen.
7. Was ein brauchbares Endprüfprotokoll enthalten sollte
Ein Protokoll mit dem einzigen Eintrag „Druckprüfung bestanden“ hilft bei Nachprüfung, Rückverfolgbarkeit und Qualitätsgesprächen mit Lieferanten wenig. Entsprechend dem Qualitätssystem und den geltenden Unterlagen sollten mindestens erfasst werden:
- Produkttyp, Zeichnungsnummer, Serien- oder Chargennummer und Prüfdatum.
- Verwendete Normen, Zeichnungen, Vertrag und Arbeitsanweisungen einschließlich Revisionsstand.
- Prüffluid, Öltemperatur und vorgegebene Umgebungsbedingungen.
- Messbezüge des Hubs, gemessener Hub, Bewegungsbeobachtungen und Annahmekriterien.
- Beaufschlagter Arbeitsraum, Kolbenposition, Druckmessstelle, tatsächlicher Druck, Haltezeit und Ergebnis.
- Verfahren, Messorte, Dauer, Einheiten, Messwerte und Grenzwerte für innere und äußere Leckage.
- Kennzeichnung und gültiger Status von Prüfstand sowie Druck-, Temperatur-, Hub- und Volumenstrommessgeräten.
- Auffälligkeiten, Nacharbeit, Wiederholungsprüfungen und Absonderung nichtkonformer Produkte.
- Prüfperson, verantwortliche Person für die Ergebnisprüfung und abschließender Freigabestatus.
Diese Angaben beantworten drei Fragen: Welcher Zylinder wurde geprüft? Unter welchen Bedingungen? Warum wurde er freigegeben?
Sicherheit: Unter hohem Druck austretende Flüssigkeit kann schwere Verletzungen verursachen. Verdächtige Leckagen niemals mit den Händen suchen oder zuhalten. Vor dem Lösen von Leitungen oder Aufspannungen und vor dem Transport des Zylinders müssen kontrollierter Druckabbau, Trennung gespeicherter Energie und sicherer Zustand nach dem festgelegten Verfahren bestätigt sein.
Das Wichtigste zur Hydraulikzylinder-Endprüfung
- Der Prüfstand muss geregelte, messbare, absperrbare, dokumentierte und geschützte Bedingungen schaffen. Pumpe und Manometer allein reichen nicht.
- Hub und Funktion, Druckfestigkeit, äußere und innere Leckage prüfen unterschiedliche Grenzen und ersetzen einander nicht.
- Die Druckfestigkeitsprüfung bestätigt die Druckintegrität unter definierten Bedingungen, aber weder Berstdruck noch Lebensdauer.
- Druckabfall ist ein indirektes Signal des gesamten Prüfsystems. Eigenleckage, Temperatur, Luft, elastische Verformung und Messfähigkeit sind zu berücksichtigen, bevor eine Kolbendichtungsleckage angenommen wird.
- Prüfdruck, Haltezeit, Leckagegrenzen, Hubtoleranzen und Reihenfolge richten sich nach aktuellen anwendbaren Normen, Zeichnungen, Verträgen und freigegebenen Verfahren. Vollständige Protokolle machen die Abnahme nachvollziehbar.
Welche Prüfdaten sind für Sie am wichtigsten?
Welche tatsächlichen Daten möchten Sie in einem Endprüfprotokoll für Hydraulikzylinder zuerst sehen: die Druck-Zeit-Kurve, den inneren Leckagevolumenstrom, den gemessenen Hub oder die vollständigen Prüfbedingungen? Hinterlassen Sie einen Kommentar oder kontaktieren Sie uns zu Ihren Prüfanforderungen.
Für weitere Informationen zu unserer Zylinderfertigung, unseren Projekten und Leistungen kontaktieren Sie Elephant Machinery.
Unser Team kontaktieren