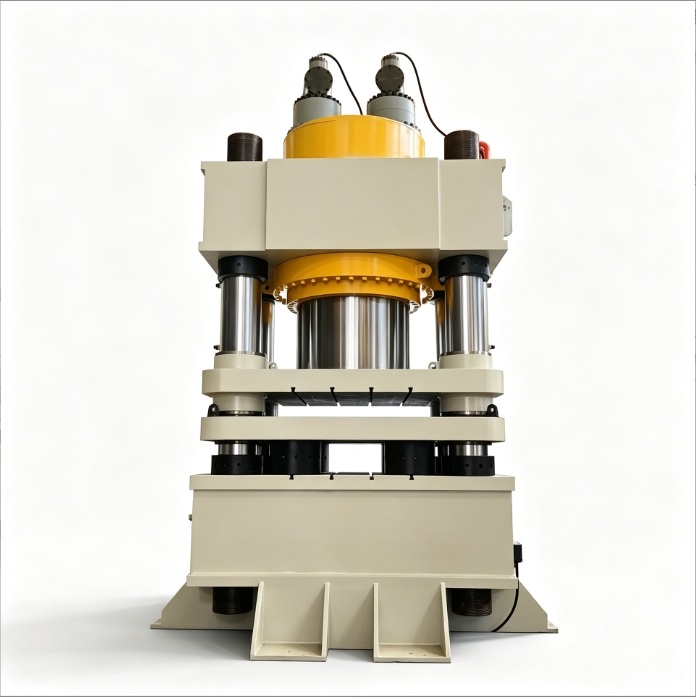
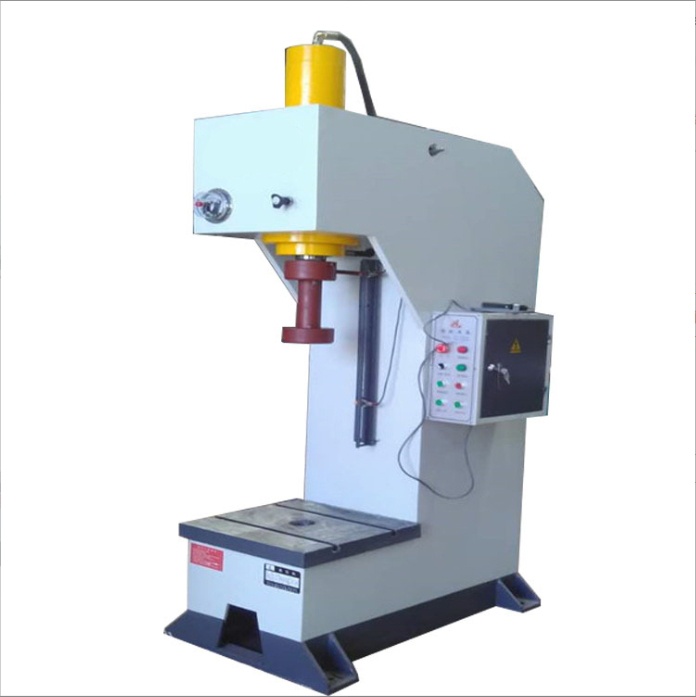
سواء كنت تصمم مكبساً هيدروليكياً مكتبياً أو رأسياً لورشة بقدرة 10 أو 20 أو 30 أو 50 طناً، فإن اختيار الأسطوانة الهيدروليكية للمكبس هو القرار الهندسي الأهم على الإطلاق. فأي خطأ في القطر الداخلي أو طريقة التثبيت أو مقاس قلاووظ فتحات الزيت قد يؤدي إلى ضعف قوة الكبس، أو انحناء عمود المكبس، أو تسرب الزيت، أو انهيار الهيكل.
يأخذك هذا الدليل خطوة بخطوة عبر المبادئ الهيدروليكية الأساسية، والمعادلات الحسابية الدقيقة، وميكانيكا التثبيت، مع توفير نموذج مواصفات فنية جاهز للتواصل مع مصانع الأسطوانات الهيدروليكية والحصول على تسعير دقيق.
1. المصطلحات الأساسية للأسطوانة الهيدروليكية ببساطة
يمكنك تخيّل الأسطوانة الهيدروليكية وكأنها محقن فولاذي فائق القوة:
- تقوم المضخة الهيدروليكية بضخ الزيت تحت ضغط عالٍ إلى داخل الأسطوانة.
- تقوم الأسطوانة الهيدروليكية بتحويل ضغط الزيت إلى قوة ميكانيكية خطية: قوة دفع لأسفل وقوة سحب للأعلى (الرجوع).
قبل البدء بالتصميم أو مراسلة المصنع، أتقن هذه المصطلحات الستة الأساسية:
| المصطلح | الرمز | الشرح المبسط | ما الذي يحدده؟ |
|---|---|---|---|
| القطر الداخلي للأسطوانة | القطر الداخلي لماسورة الأسطوانة (وليس القطر الخارجي!) | يحدد أقصى قوة كبس (بالطن) للمكبس | |
| قطر عمود المكبس | قطر العمود الفولاذي اللامع المطلي بالكروم الذي يخرج من الأسطوانة | يحدد مقاومة الانبعاج/الانحناء وقوة السحب عند الرجوع | |
| الشوط (طول الحركة) | أقصى مسافة حركة لعمود المكبس من الانكماش التام إلى الامتداد التام | يحدد مدى حركة رأس المكبس صعوداً وهبوطاً | |
| ضغط التشغيل | ضغط الزيت الهيدروليكي، ويُقاس عادةً بوحدة ميجاباسكال (MPa) | الضغط × المساحة = القوة. الشائع في الورش 16 MPa أو 21 MPa | |
| الطول المغلق (مسافة التثبيت) | الطول الإجمالي من سطح التثبيت إلى طرف العمود عند الانكماش التام | يحدد الارتفاع المطلوب لهيكل المكبس | |
| فتحات الزيت | الفتحتان المقلوظتان لتوصيل خراطيم الضغط العالي (التغذية والراجع) | يحدد مقاس الوصلات الهيدروليكية المطلوب شراؤها |
Tip
خطأ شائع للمبتدئين: القطر المقصود ليس القطر الخارجي!
عند قياس الأسطوانة أو طلب عرض سعر بمسمى «أسطوانة 100» أو «أسطوانة 125»، فإن الرقم يشير دائماً إلى القطر الداخلي للأسطوانة () وليس القطر الخارجي للبدن.
2. الخطوة الأولى: حساب القوة المطلوبة (ضغط النظام والقطر الداخلي)
قبل تحديد شكل الأسطوانة، يجب الإجابة عن سؤالين أساسيين:
- كم طناً من القوة تحتاج؟ (كبس الرولمان بلي والجلب يكفيه عادةً 10–20 طناً؛ بينما يتطلب كبس وتشكيل الصاج والحدادة الساخنة 20–50 طناً.)
- ما ضغط التشغيل الذي ستعمل به وحدة القدرة الهيدروليكية؟
1. كيف تختار ضغط تشغيل النظام ()؟
كلما ارتفع الضغط أمكن تصغير حجم الأسطوانة لنفس الحمولة، لكن تزداد المتطلبات على المضخة والخراطيم وموانع التسرب ولحامات الهيكل بشكل حاد:
- 16 MPa (نحو 160 كجم/سم²) — الأنسب للورش والمشاريع الذاتية: المستوى الأكثر نضجاً واعتمادية؛ فالمضخات والصمامات وأطقم موانع التسرب متوفرة ورخيصة، مع انخفاض احتمالية التسرب والحرارة والضوضاء.
- 21 MPa (نحو 210 كجم/سم²) — للتصاميم المدمجة والمتقدمة: ضغط متوسط-عالٍ قياسي (شائع في أسطوانات أربطة الشد ومضخات التروس أو البستون) يمنح أسطوانة أصغر حجماً.
- 25 – 31.5 MPa — غير موصى به لغير المتخصصين: نطاق ضغط صناعي عالٍ يتطلب مضخات بستون محورية مكلفة ومواسير غير ملحومة للضغط العالي، وأي ربط غير محكم للوصلات يشكل خطراً جسيماً.
2. معادلات الحساب الذهبية
تذكّر هذه القاعدة السريعة: كل 1 MPa من الضغط يولّد قوة قدرها 10 كجم (0.01 طن) على كل سنتيمتر مربع.
معادلة حساب قوة الدفع:
المعادلة العكسية لحساب القطر الداخلي المطلوب ():
مثال عملي: تصميم مكبس بقدرة 20 طناً على ضغط 16 MPa
- التعويض في المعادلة:
- التقريب إلى السلسلة القياسية المعتمدة:
- يجب اختيار القطر الداخلي من السلسلة المترية القياسية:
40, 50, 63, 80, 100, 125, 140, 160, 180, 200 (mm). - أقرب مقاس قياسي إلى 126.2 مم هو 125 مم (يعطي نحو 19.6 طناً عند 16 MPa، وهو كافٍ لمعظم الأعمال). وإذا رغبت في هامش إضافي فاختر 140 مم أو اضبط صمام التصريف على 16.5 MPa للوصول إلى 20 طناً كاملة.
- يجب اختيار القطر الداخلي من السلسلة المترية القياسية:
Important
لماذا يجب الالتزام بالأقطار القياسية؟
طلب قطر غير قياسي (مثل 130 مم) يجبر المصنع على خراطة ماسورة خاصة بدلاً من استخدام المواسير المصقولة الجاهزة، مما يضاعف السعر ويطيل مدة التسليم ويجعل العثور على موانع تسرب بديلة مستقبلاً شبه مستحيل.
3. جدول مرجعي سريع للحمولة والقطر الداخلي
| القوة المستهدفة | القطر الموصى به عند 16 MPa | القطر الموصى به عند 21 MPa | القوة الفعلية عند 16 MPa |
|---|---|---|---|
| 10 أطنان | 90 مم أو 100 مم | 80 مم | قطر 100 مم ≈ 12.5 طناً |
| 20 طناً | 125 مم | 110 مم أو 125 مم | قطر 125 مم ≈ 19.6 طناً |
| 30 طناً | 160 مم (≈ 32 طناً) | 140 مم (≈ 32 طناً) | قطر 160 مم ≈ 32.1 طناً |
| 50 طناً | 200 مم | 180 مم | قطر 200 مم ≈ 50.2 طناً |
(ملاحظة: الحساب النظري لا يخصم نحو 3%–5% من فاقد الاحتكاك في موانع التسرب؛ لذا يُنصح بترك هامش أمان 10%، فمثلاً لتحقيق 20 طناً ثابتة بأسطوانة 125 مم يكفي ضبط صمام الأمان على 17–18 MPa، إذ تتحمل أسطوانات فئة 16 MPa عادةً حتى 21 MPa.)
3. الخطوة الثانية: الأبعاد الرئيسية للأسطوانة ومواءمة السرعة
بعد تحديد القطر الداخلي ()، يتم تحديد قطر عمود المكبس ()، والشوط ()، وتدفق المضخة ().
1. اختيار قطر عمود المكبس ()
لا ينبغي أن يكون العمود نحيفاً جداً ولا سميكاً أكثر من اللازم:
- نحيف جداً: يتعرض للانحناء والانبعاج تحت الحمل الثقيل (انبعاج الأعمدة).
- سميك جداً: يرفع التكلفة ويقلص المساحة الحلقية في جهة السحب، مما يقلل قوة السحب للأعلى (رغم زيادة سرعة الرجوع).
القاعدة الذهبية: يُختار قطر العمود بين 0.5 و0.7 من القطر الداخلي وفق المقاسات القياسية:
- قطر 80 مم عمود 45 مم أو 50 مم
- قطر 100 مم عمود 55 مم أو 63 مم أو 70 مم
- قطر 125 مم عمود 70 مم أو 80 مم
- قطر 160 مم عمود 90 مم أو 100 مم أو 110 مم
2. اختيار الشوط ()
لا تبالغ في طول الشوط. كلما زاد الشوط ارتفعت تكلفة الأسطوانة وزاد ارتفاع الهيكل وازداد خطر انبعاج العمود عند امتداده الكامل.
معادلة الحساب:
لمكابس الورش، يُعد شوط 150 – 300 مم هو الأكثر عملية. وإذا تفاوتت ارتفاعات القطع كثيراً (مثل 5 سم مقابل 40 سم)، فالحل الصحيح هو تصميم طاولة عمل قابلة لتعديل الارتفاع ببنوز التثبيت وليس شراء أسطوانة ضخمة بشوط 500 مم.
3. تجنّب المكبس البطيء (مواءمة التدفق والسرعة)
تشغيل أسطوانة كبيرة بمضخة صغيرة يجعل حركة الكبس بطيئة للغاية (2 مم/ث). كلما كبر القطر الداخلي، زادت كمية الزيت المطلوبة لكل مليمتر حركة.
معادلة حساب سرعة النزول:
مثال عملي (أسطوانة قطر 125 مم):
- بمضخة صغيرة 4 لتر/دقيقة (محرك ~1.5 كيلوواط):
— استكمال شوط 200 مم يستغرق ~37 ثانية. - بمضخة 10 لتر/دقيقة (محرك ~3 كيلوواط أو مضخة مزدوجة):
— استكمال 200 مم يستغرق 15 ثانية فقط، وهو أداء سريع ومريح.
Tip
الحل السريع والاقتصادي: إذا كانت الورشة تعمل بكهرباء 220 فولت أحادية الطور (بحد أقصى 2.2–3 كيلوواط للمحرك)، استخدم مضخة مزدوجة عالية/منخفضة الضغط (Hi-Lo)؛ فهي تنزل بسرعة بتدفق عالٍ وضغط منخفض في الفراغ، ثم تتحول تلقائياً عند ملامسة الشغلة إلى ضغط عالٍ وتدفق منخفض لتحقيق كامل الحمولة.
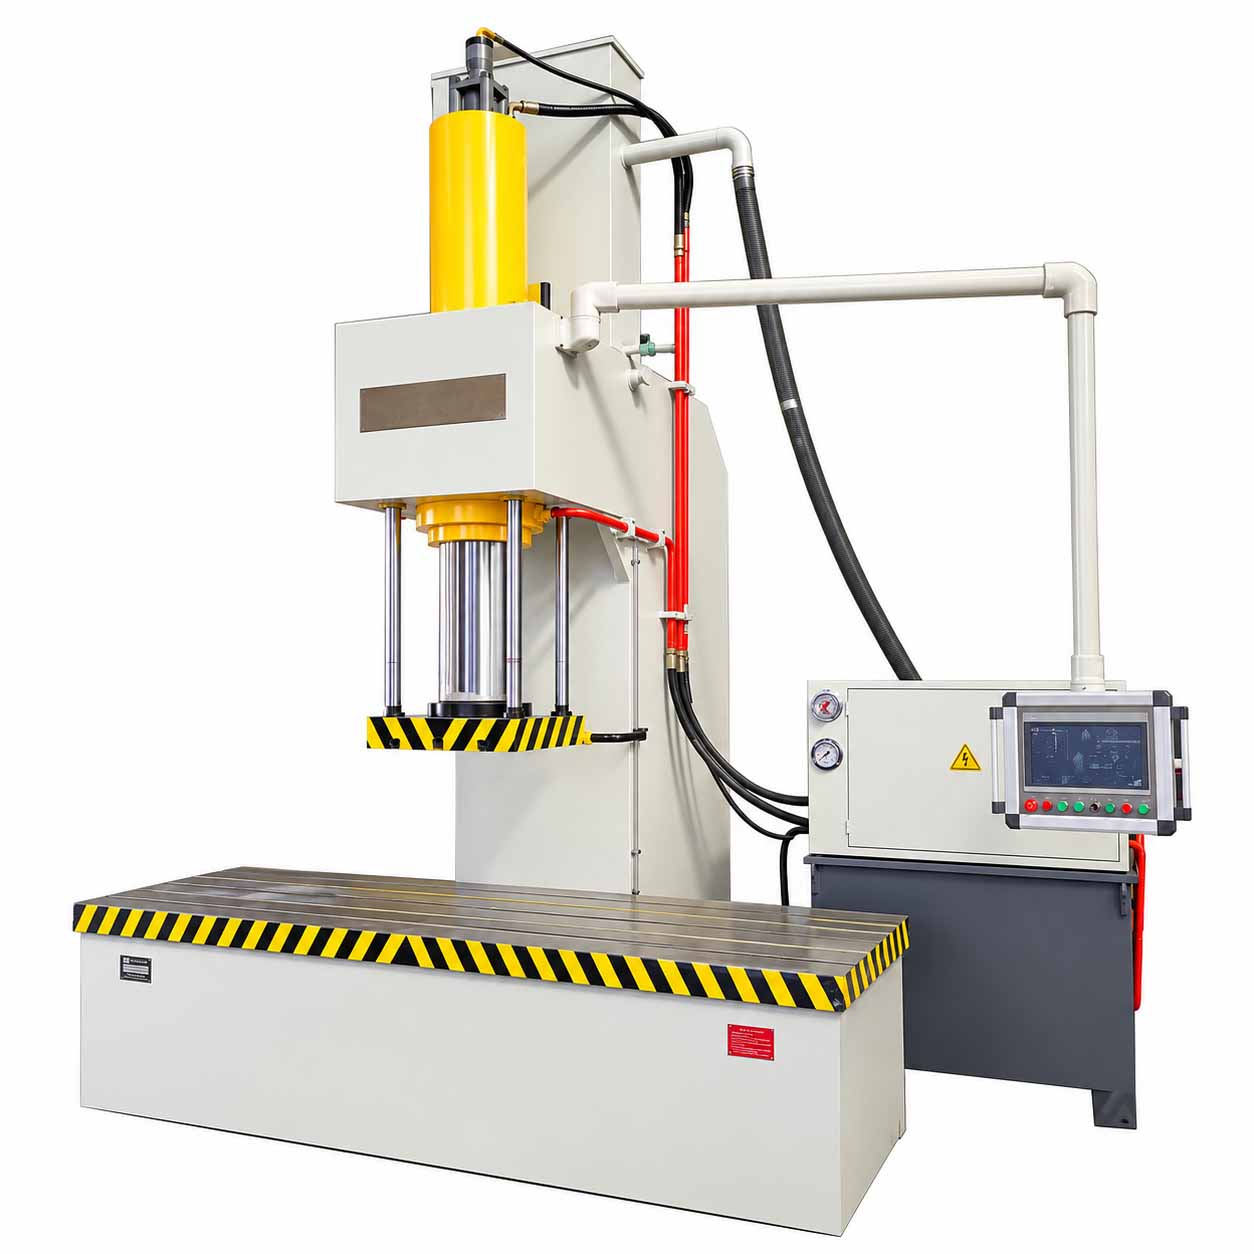
4. الخطوة الثالثة: طرق تثبيت الأسطوانة وميكانيكا الأحمال
التصميم الشائع للمكبس الرأسي هو هيكل بوابي (H) أو هيكل (C) مع تثبيت الأسطوانة مقلوبة في العارضة العلوية. اختيار تثبيت خاطئ قد يؤدي إلى قص المسامير أو سقوط الأسطوانة.
مقارنة طرق التثبيت الشائعة
| رمز التثبيت | الاسم | الوصف الإنشائي | الملاءمة للمكبس الرأسي |
|---|---|---|---|
| FA | شفة أمامية (Front Flange) | شفة مربعة أو دائرية في طرف خروج العمود | ⭐⭐⭐⭐⭐ الخيار الأول (الأفضل للمكابس الرأسية) |
| FB | شفة خلفية (Rear Flange) | شفة مثبتة في قاعدة/نهاية الأسطوانة | ⭐⭐⭐ مقبول بشرط إسناد القاعدة لمنع إجهاد المسامير |
| TC / MT4 | مرتكز وسطي (Trunnion) | محوران أسطوانيان في منتصف الأسطوانة | ⭐⭐ للاستخدامات المتأرجحة فقط |
| LA / LB | تثبيت بالأرجل (Foot Mount) | قواعد تثبيت سفلية على طول البدن | ⭐⭐ يناسب المكابس الأفقية |
| CA / CB | حلقة مفردة / مزدوجة (Clevis) | ثقب بنز في النهاية الخلفية | ⭐ لأذرع الحفارات ونادراً للمكابس |
لماذا تُعد الشفة الأمامية (FA) الخيار الذهبي؟
قارن مسار القوى في الحالتين:
[التثبيت الموصى به A: شفة أمامية (FA) مرتكزة على العارضة العلوية]
┌─────────┐
│ الأسطوانة│ <-- جسم الأسطوانة يمر عبر العارضة أو يعلوها
──┴─────────┴── <-- الشفة الأمامية ترتكز مباشرة على الكمرة/الصاج الفولاذي
═══════════════ <-- العارضة العلوية (الفولاذ يتحمل 100% من القوة والمسامير للتثبيت فقط!)
│
▼ (عند الكبس لأسفل، يضغط رد الفعل الشفة بقوة على العارضة دون قص المسامير!)
[التثبيت الخطر B: شفة خلفية (FB) معلقة أسفل العارضة]
═══════════════ <-- العارضة العلوية
──┬──┬───┬──┬── <-- كامل الأسطوانة معلق بـ 4 مسامير فقط
│ │الأسطوانة│ │
└──┴─────┴──┘
▼ (عند 20 طناً، تتعرض المسامير لشد وقص عنيفين إذا لم يكن هناك إسناد خلفي!)قاعدة أساسية: إذا اضطررت لتركيب شفة خلفية (FB) أسفل العارضة، فتأكد من أن قاعدة الأسطوانة الخلفية ملاصقة تماماً ومستندة بقوة إلى لوح الفولاذ العلوي ليتحمل الهيكل رد فعل الـ 20 طناً.
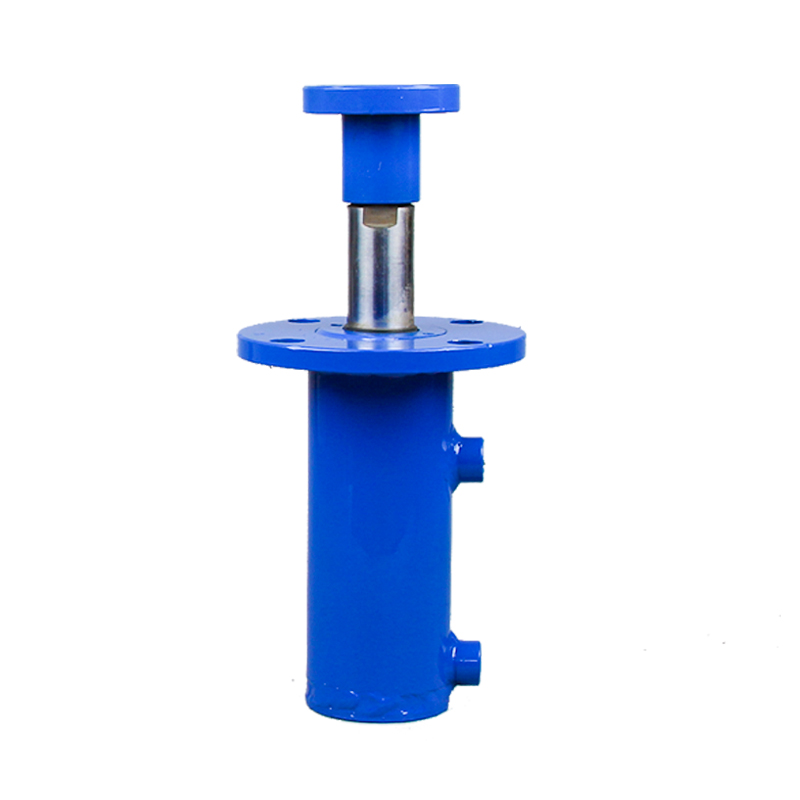
وصلة طرف العمود ومنع الأحمال الجانبية
- طرف العمود: اطلب قلاووظاً خارجياً (مثل
M36×2أوM42×2) أو قرصاً دائرياً مثقوباً لتبديل قوالب ورؤوس الكبس بسهولة. - ممنوع التحميل الجانبي: الأسطوانة الهيدروليكية مصممة للدفع والسحب المحوري فقط ولا تتحمل أي قوى جانبية. وضع قطعة مائلة أو غير متمركزة يتلف موانع التسرب خلال أيام وقد يثني العمود.
- الحل: في أعمال التشكيل والاسطمبات الدقيقة، أضف أعمدة توجيه بجلب على جانبي الأسطوانة لتتحمل القوى الجانبية.
5. الخطوة الرابعة: أسطوانة جاهزة من المخزون أم تصنيع خاص؟
- الأسطوانات القياسية الجاهزة (أسرع وأوفر):
- أسطوانات أربطة الشد HOB / MOB (غطاءان مربعان مربوطان بـ 4 مسامير شد طويلة): مثالية لمكابس الورش، وتتوفر بشفات FA/FB قياسية، وتعمل عند 14–21 MPa، كما يسهل فكها وتغيير موانع التسرب بفك 4 صواميل فقط.
- الأسطوانات الملحومة HSG (جسم أسطواني ملحوم لمعدات الزراعة والإنشاءات): متينة واقتصادية لكنها تأتي غالباً بحلقة بنز، وتتطلب تعديلاً مسبقاً لإضافة شفة.
- التصنيع الخاص لدى المصنع:
- عند الحاجة إلى شوط خاص أو أبعاد مسامير شفة محددة أو طول مغلق قصير جداً، اطلب التصنيع المباشر. ما دمت تلتزم بأقطار الأسطوانة والعمود القياسية، فلن تزيد التكلفة كثيراً عن الجاهز.
6. الخطوة الخامسة: نموذج المواصفات الفنية لطلب عرض السعر (RFQ)
لا تسأل المصنع أبداً: «بكم أسطوانة مكبس 20 طن؟» — أرسل هذه الاستمارة الفنية المكتملة لتحصل على عرض سعر دقيق فوراً:
نموذج جاهز للنسخ والتعديل
[طلب عرض سعر / تصنيع أسطوانة هيدروليكية]
1. الكمية: 1 قطعة
2. نوع الأسطوانة: أربطة شد (HOB) / ملحومة (HSG) / تصنيع خاص (اختر واحداً)
3. ضغط التشغيل الاسمي: 16 MPa (أو 21 MPa — يرجى مطابقة سماكة الجدار وموانع التسرب)
4. القطر الداخلي للأسطوانة (D): 125 mm
5. قطر عمود المكبس (d): 70 mm (أو 80 mm)
6. الشوط الفعال (S): 250 mm
7. طريقة التثبيت: شفة أمامية (FA) / شفة خلفية (FB) (يرجى تزويدنا برسم يوضح القطر الخارجي للشفة ومسافات وأقطار الثقوب)
8. طرف عمود المكبس: قلاووظ خارجي (مثل M42×2 بطول 45 mm مع صامولة) / عمود أملس مع قرص شفة
9. فتحات الزيت واتجاهها:
- مقاس القلاووظ: G1/2 (أو M22×1.5 — يُفضل القلاووظ المتوازي لاستخدام وردة الإحكام المركبة)
- اتجاه الفتحات: الفتحتان في نفس الاتجاه (زاوية 0°)
10. وسط التشغيل والبيئة: زيت هيدروليك #46 مضاد للتآكل، درجة حرارة الورشة العادية
11. المتطلبات الفنية:
- عمود المكبس معالج حرارياً (تقسية ومراجعة) ومطلي بالكروم الصلب؛
- اختبار ضغط في المصنع عند 1.25–1.5× الضغط الاسمي قبل الشحن (انعدام التسرب الداخلي والخارجي)؛
- صمام تنفيس الهواء / التخميد: اختياري (غير مطلوب عادةً للمكابس بطيئة السرعة).أرفق رسماً تخطيطياً بسيطاً يوضح 5 أبعاد رئيسية
فتحة B (الراجع) فتحة A (التغذية)
│ │
┌──────┴──────────────────────────────┴──┐
│ │ ───
│ [ القطر الداخلي D ] │ ▲
────┤ │ أبعاد الشفة
(العمود) ══[ قطر العمود d ]══════════════════│ (الطول×العرض، مسافات وأقطار الثقوب)
────┤ │ ▼
│ │ ───
└────────────────────────────────────────┘
│◄────── الطول المغلق (L_min) ──────────►│
│◄─ البروز ─►│
(مقاس القلاووظ)7. الخطوة السادسة: فحص المصنع واستلام الأسطوانة
1. 4 أسئلة فنية لا غنى عنها للمصنع
- «ما خامة وتقنية تصنيع الماسورة والعمود؟»
- المعيار الصحيح: الماسورة من أنبوب فولاذي غير ملحوم مسحوب على البارد ومصقول (Honed) من صلب #20 أو #45 (سطح داخلي كالمرآة)؛ والعمود من صلب #45 معالج حرارياً ومطلي بالكروم الصلب.
- «ما علامة موانع التسرب المستخدمة؟»
- المعيار الصحيح: تجنّب موانع التسرب الرخيصة مجهولة المصدر التي تتسرب خلال أشهر. اختر NOK (اليابان) أو Hallite (بريطانيا) أو موانع البولي يوريثان DZ (تايوان) ذات الأداء الممتاز مقابل السعر.
- «ما نوع قلاووظ فتحات الزيت وهل يوجد سطح مستوٍ للإحكام؟»
- نصيحة: اطلب قلاووظ G الإنجليزي المتوازي (مثل G1/2 أو G3/8) أو المتري (M22×1.5 أو M18×1.5) مع سطح مستوٍ يقبل وردة الإحكام المركبة (Bonded Seal) أو O-Ring، وتجنّب القلاووظ المخروطي (NPT/ZG) الذي يسهل إتلافه أو شرخ جسم الفتحة عند الربط.
- «هل يتم اختبار الضغط قبل الشحن وما مدة الضمان؟»
- المعيار الصحيح: المصانع الموثوقة تختبر كل أسطوانة عند 1.25–1.5× الضغط الاسمي لبضع دقائق للتحقق من عدم وجود أي تسرب، وتمنح ضماناً من 6 أشهر إلى سنة (ضد عيوب التصنيع باستثناء الخدوش أو التحميل الجانبي).
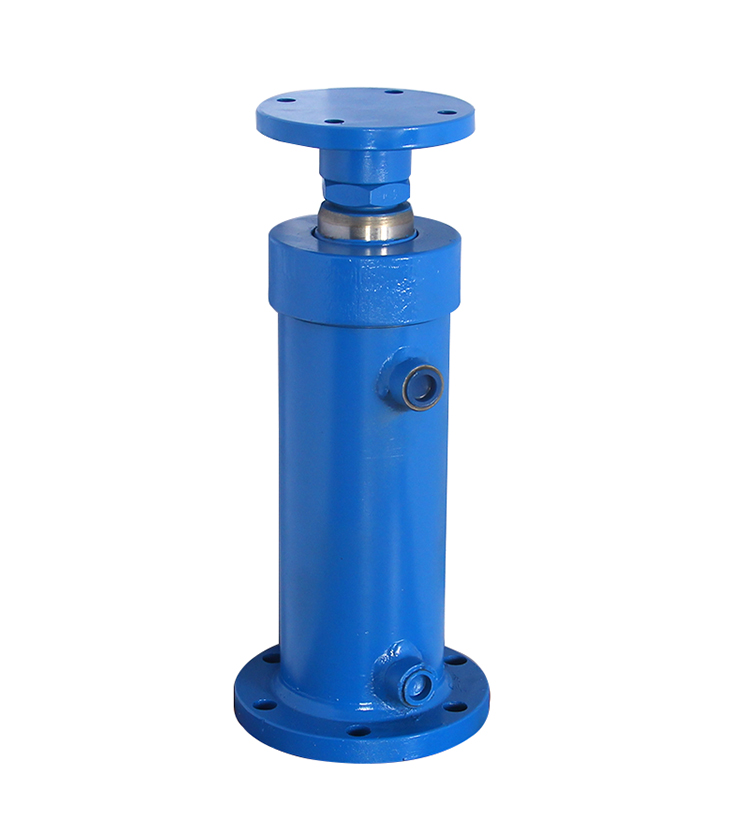
2. قائمة فحص الاستلام (4 نقاط)
- سطح عمود المكبس: طلاء الكروم لامع كالمرآة وخالٍ تماماً من الخدوش أو النقر أو الفقاعات؛ فأي نقرة صغيرة ستعمل كالمبرد وتمزق مانع التسرب.
- حماية ونظافة الفتحات: وجود سدادات بلاستيكية واقية وخلو الداخل من الرايش أو خبث اللحام (عند الشك اشطفها بزيت هيدروليك نظيف أو كيروسين قبل التركيب).
- مطابقة الأبعاد: قِس بالقدمة ذات الورنية أو الشريط قلاووظ العمود ومسافات ثقوب الشفة واتجاه الفتحات.
- جودة اللحام (للأسطوانات الملحومة): لحام منتظم ومتصل وخالٍ من المسام.
8. خطوط حمراء للسلامة قبل التشغيل التجريبي
الطاقة الهيدروليكية هائلة؛ فخروج قوة 20 طناً عن السيطرة يعادل قوة انفجار صغير. قبل التشغيل الأول التزم بما يلي:
- ركّب صمام تصريف الضغط (صمام الأمان) حتماً!
يجب وجود صمام أمان على مخرج المضخة أو صمام التوجيه مضبوطاً على ضغط التشغيل المطلوب (مثل 16 MPa)، وإلا فسيرتفع الضغط عند نهاية الشوط فوق 30–40 MPa خلال لحظة، مما يفجر الخراطيم أو الأسطوانة أو يحرق المحرك. - يُمنع تماماً استخدام وصلات السباكة أو المواسير المجلفنة!
استخدم فقط خراطيم هيدروليك مضفرة بالأسلاك الفولاذية (مثل 1SN / 2SN بقدرة 25 MPa فأكثر) مع وصلات هيدروليك من الصلب الكربوني. وصلات الحديد الزهر أو النحاس المخصصة للمياه ستنفجر حتماً. - معامل أمان الهيكل لا يقل عن 2× قوة الأسطوانة
عندما تضغط الأسطوانة بـ 20 طناً، تتحمل العوارض والأعمدة 20 طناً من الشد والانحناء؛ لذا صمّم الهيكل بمعامل أمان لا يقل عن الضعف (تحمّل 40+ طناً لمكبس 20 طناً). وعند التجربة الأولى لا تقف في مواجهة الأسطوانة أو الوصلات، وابدأ بتفريغ الهواء دون حمل ثم ارفع الضغط تدريجياً.
لمزيد من المعلومات عن تصنيع الأسطوانات ومشاريعنا وخدماتنا، تواصل مع فريق Elephant Machinery.
تواصل مع فريقنا