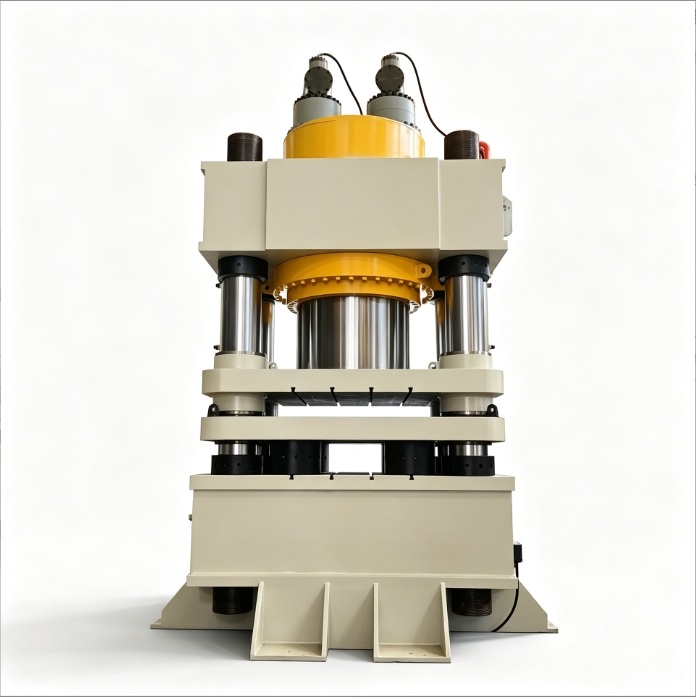
Al construir o equipar una prensa hidráulica de banco o vertical de 10, 20, 30 o 50 toneladas, la selección correcta del cilindro hidráulico para prensa es la decisión técnica más importante del proyecto. Elegir mal el diámetro interior, el tipo de montaje o la rosca de los puertos puede provocar falta de tonelaje, pandeo del vástago, fugas de aceite o fallas estructurales graves.
En esta guía te explicamos paso a paso los principios hidráulicos, las fórmulas exactas de dimensionamiento, la mecánica de montaje y una hoja de especificaciones técnicas lista para enviar a fábrica y obtener una cotización precisa.
1. Conceptos básicos del cilindro hidráulico en palabras sencillas
Puedes imaginar un cilindro hidráulico como una jeringa de acero de alta resistencia:
- La bomba hidráulica impulsa aceite a alta presión hacia el interior del cilindro.
- El cilindro hidráulico transforma esa presión en fuerza mecánica lineal: una fuerza de empuje descendente y una fuerza de tracción ascendente (retorno).
Antes de diseñar o contactar a un fabricante de cilindros hidráulicos, domina estos 6 términos fundamentales:
| Término | Símbolo | Significado práctico | Qué determina |
|---|---|---|---|
| Diámetro interior (camisa) | El diámetro interno del tubo del cilindro (¡no el exterior!) | Define el tonelaje máximo de empuje de tu prensa | |
| Diámetro del vástago | El diámetro de la barra cromada pulida que sale del cilindro | Define la resistencia al pandeo y la fuerza de retorno | |
| Carrera | La distancia máxima de desplazamiento entre retracción y extensión total | Define cuánto sube y baja el cabezal de la prensa | |
| Presión de trabajo | La presión del aceite hidráulico, normalmente en MPa | Presión × Área = Fuerza. En talleres se usa 16 MPa o 21 MPa | |
| Altura cerrada (distancia de montaje) | Longitud total desde la superficie de montaje hasta la punta del vástago retraído | Define la altura mínima del bastidor de la prensa | |
| Puertos de aceite | Los dos orificios roscados para mangueras (avance y retorno) | Define el tipo de conectores hidráulicos que debes comprar |
Tip
Error frecuente de principiante: ¡el diámetro del cilindro no es el diámetro exterior!
Al medir un cilindro o pedir precio a un fabricante, hablar de un «cilindro 100» o «cilindro 125» siempre se refiere al diámetro interior de la camisa (), nunca al diámetro externo del tubo.
2. Paso 1: Calcular la fuerza necesaria (presión y diámetro interior)
Antes de pensar en la forma externa del cilindro, debes definir dos datos clave:
- ¿Cuántas toneladas de fuerza necesitas? (Para extraer rodamientos y bujes suelen bastar 10–20 toneladas; para estampado, doblado metálico y forja en caliente se requieren 20–50 toneladas).
- ¿Con qué presión de sistema trabajará tu central hidráulica?
1. Cómo elegir la presión de trabajo ()
Cuanto mayor es la presión, más compacto puede ser el cilindro para el mismo tonelaje, pero también aumentan drásticamente las exigencias sobre la bomba, mangueras, sellos y soldaduras del bastidor:
- 16 MPa (aprox. 160 kg/cm²) — La más recomendada para principiantes y talleres: Tecnología madura y económica. Bombas, válvulas y juegos de sellos se consiguen fácilmente a bajo costo, con menor riesgo de fugas, menos ruido y menor calentamiento.
- 21 MPa (aprox. 210 kg/cm²) — Recomendada para diseños compactos/avanzados: Presión media-alta estándar (común en cilindros de tirantes y bombas de pistones o engranajes), que permite reducir el tamaño del cilindro.
- 25 – 31,5 MPa — No recomendada para aficionados: Gama industrial de alta presión que exige costosas bombas de pistones y tubería sin costura de alta presión. Un conector mal apretado puede proyectar aceite a presión con grave riesgo de accidente.
2. Fórmulas de cálculo rápido
Recuerda esta regla práctica: 1 MPa de presión equivale a 10 kg (0,01 toneladas) de fuerza por cada centímetro cuadrado.
Fórmula de fuerza de empuje:
Fórmula inversa para calcular el diámetro interior ():
Ejemplo práctico: prensa de 20 toneladas a 16 MPa
- Sustituimos en la fórmula:
- Redondear a la serie estándar:
- Los diámetros interiores no se eligen al azar; deben corresponder a la serie métrica normalizada:
40, 50, 63, 80, 100, 125, 140, 160, 180, 200 (mm). - El estándar más cercano a 126,2 mm es 125 mm (empuje real ~19,6 toneladas, suficiente para la mayoría de los trabajos). Si deseas margen extra, sube a 140 mm o ajusta la válvula de alivio a 16,5 MPa para alcanzar exactamente 20 toneladas.
- Los diámetros interiores no se eligen al azar; deben corresponder a la serie métrica normalizada:
Important
¿Por qué elegir siempre un diámetro estándar?
Pedir un diámetro no estándar (por ejemplo, 130 mm) obliga a la fábrica a mecanizar un tubo especial en lugar de usar tubo bruñido de stock: duplica el precio, alarga el plazo de entrega y hace casi imposible conseguir sellos de repuesto en el futuro.
3. Tabla rápida de tonelaje y diámetro recomendado
| Fuerza objetivo | Diámetro recomendado a 16 MPa | Diámetro recomendado a 21 MPa | Empuje real a 16 MPa |
|---|---|---|---|
| 10 toneladas | 90 mm o 100 mm | 80 mm | Ø 100 mm ≈ 12,5 t |
| 20 toneladas | 125 mm | 110 mm o 125 mm | Ø 125 mm ≈ 19,6 t |
| 30 toneladas | 160 mm (≈ 32 t) | 140 mm (≈ 32 t) | Ø 160 mm ≈ 32,1 t |
| 50 toneladas | 200 mm | 180 mm | Ø 200 mm ≈ 50,2 t |
(Nota: el cálculo teórico no descuenta el 3%–5% de pérdida por fricción de los sellos. Se aconseja dejar un 10% de margen; por ejemplo, para lograr 20 toneladas reales con Ø 125 mm basta tarar la válvula de alivio a 17–18 MPa, ya que los cilindros de 16 MPa suelen soportar hasta 21 MPa.)
3. Paso 2: Dimensionamiento clave del cilindro y velocidad
Una vez definido el diámetro interior (), hay que fijar el diámetro del vástago (), la carrera () y el caudal de la bomba ().
1. ¿Cómo elegir el diámetro del vástago ()?
Ni demasiado fino ni excesivamente grueso:
- Muy fino: bajo carga pesada puede doblarse (pandeo).
- Muy grueso: encarece el cilindro y reduce el área anular de retorno, disminuyendo la fuerza de tracción al subir (aunque aumenta la velocidad de retroceso).
Regla de oro: el diámetro del vástago suele ser de 0,5 a 0,7 veces el diámetro interior , ajustado a medidas estándar:
- Camisa 80 mm vástago 45 mm o 50 mm
- Camisa 100 mm vástago 55 mm, 63 mm o 70 mm
- Camisa 125 mm vástago 70 mm u 80 mm
- Camisa 160 mm vástago 90 mm, 100 mm o 110 mm
2. ¿Cómo elegir la carrera ()?
No sobreestimes la carrera. Cuanto mayor sea la carrera, más caro y largo será el cilindro, más alto deberá ser el bastidor y mayor será el riesgo de pandeo del vástago extendido.
Fórmula de cálculo:
Para prensas de banco o verticales de taller, una carrera de 150 mm – 300 mm es la más práctica. Si trabajas con piezas de alturas muy dispares (ej. rodamientos de 5 cm y estructuras de 40 cm), lo correcto es fabricar una mesa regulable con pasadores, no comprar un cilindro gigante de 500 mm de carrera.
3. Evita una prensa «tortuga» (caudal vs. velocidad)
Un error clásico es acoplar una bomba pequeña a un cilindro grande y obtener una velocidad de apenas 2 mm/s. A mayor diámetro interior, mayor volumen de aceite se necesita por cada milímetro de avance.
Fórmula de velocidad de descenso:
Ejemplo comparativo (cilindro de Ø 125 mm):
- Con bomba pequeña de 4 L/min (motor ~1,5 kW):
. Recorrer 200 mm toma ~37 segundos. - Con bomba de 10 L/min (motor ~3 kW o bomba doble alta/baja):
. Recorrer 200 mm toma solo 15 segundos, un ritmo ágil y cómodo.
Tip
El secreto rápido y económico: si solo dispones de corriente monofásica de 220V (motor limitado a 2,2–3 kW), instala una bomba hidráulica doble de alta/baja presión. En vacío baja rápido con gran caudal a baja presión, y al tocar la pieza conmuta automáticamente a alta presión y bajo caudal para entregar todo el tonelaje.
4. Paso 3: Tipos de montaje en el bastidor y mecánica de cargas
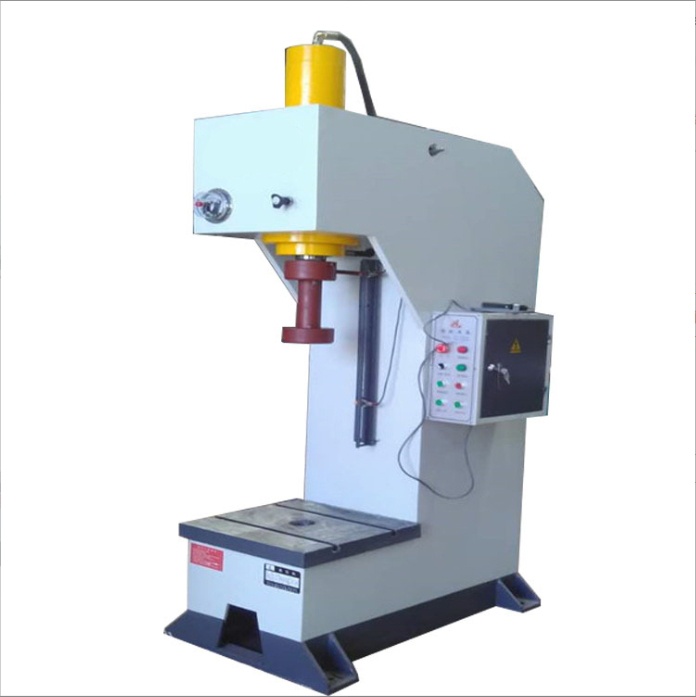
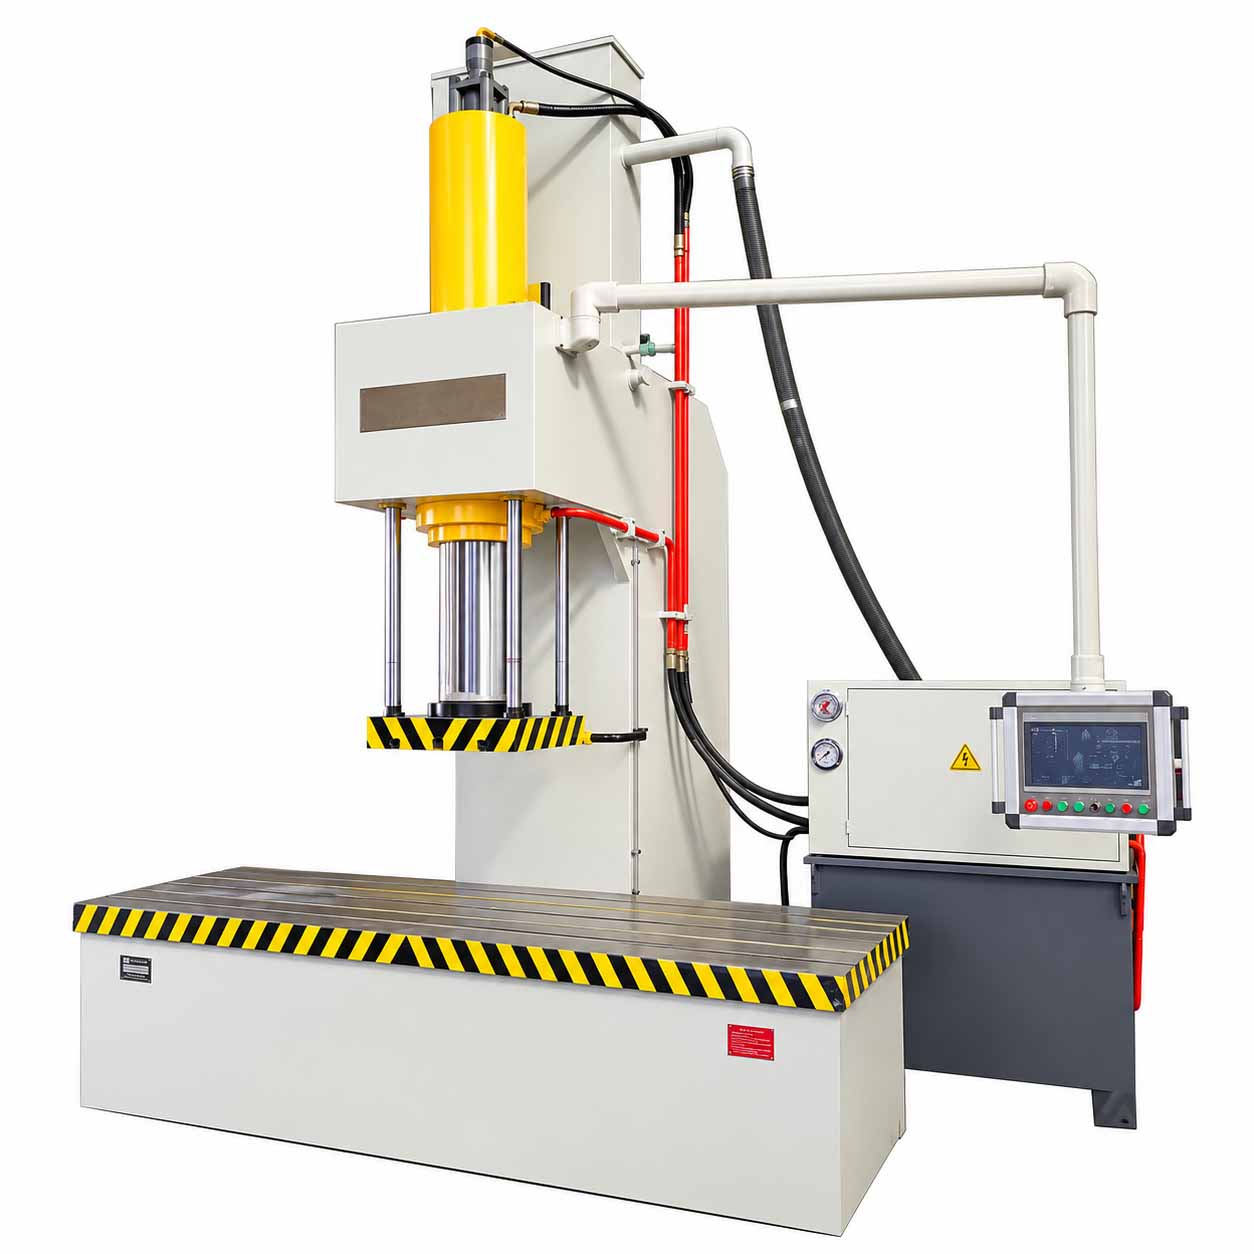
La configuración habitual de una prensa vertical es un bastidor tipo pórtico (H) o tipo C con el cilindro invertido en la viga superior. Un montaje incorrecto puede cizallar los tornillos o proyectar el cilindro.
Comparativa de montajes habituales
| Código | Nombre | Característica | Recomendación para prensa vertical |
|---|---|---|---|
| FA | Brida delantera (en la tapa del lado del vástago) | Brida cuadrada o circular en el extremo frontal | ⭐⭐⭐⭐⭐ La mejor opción (estándar en prensas) |
| FB | Brida trasera (en la tapa posterior) | Brida ubicada en la base trasera del cilindro | ⭐⭐⭐ Válida, pero exige apoyo sólido para no fatigar pernos |
| TC / MT4 | Muñones intermedios | Dos ejes laterales en el centro de la camisa | ⭐⭐ Solo para aplicaciones oscilantes |
| LA / LB | Patas de fijación | Soportes inferiores tipo base | ⭐⭐ Apta para prensas horizontales |
| CA / CB | Horquilla simple / doble | Ojal con pasador en el fondo trasero | ⭐ Para brazos de excavadora; poco usada en prensas |
¿Por qué elegir brida delantera (FA) en prensas verticales?
Observa la diferencia de transmisión de esfuerzos:
[Montaje recomendado A: Brida delantera (FA) apoyada sobre la viga superior]
┌─────────┐
│ Camisa │ <-- El cuerpo atraviesa la viga o queda por encima
──┴─────────┴── <-- La brida delantera «asienta» sobre la viga/placa de acero
═══════════════ <-- Travesaño superior (¡el acero soporta la carga; los pernos solo fijan!)
│
▼ (Al prensar hacia abajo, la reacción empuja la brida contra la viga: ¡cero cizallamiento!)
[Montaje arriesgado B: Brida trasera (FB) colgada bajo la viga]
═══════════════ <-- Travesaño superior
──┬──┬───┬──┬── <-- Todo el cilindro cuelga de 4 tornillos
│ │Camisa │ │
└──┴─────┴──┘
▼ (Con 20 toneladas, la reacción tiende a arrancar o cizallar los pernos si no hay tope!)Regla clave: si instalas un cilindro de brida trasera (FB) debajo de la viga, asegúrate de que la tapa trasera haga contacto firme y directo contra la placa de acero de la viga superior para que la estructura absorba las 20 toneladas de reacción y los pernos solo sujeten el cilindro.
Conexión de punta de vástago y protección contra cargas excéntricas
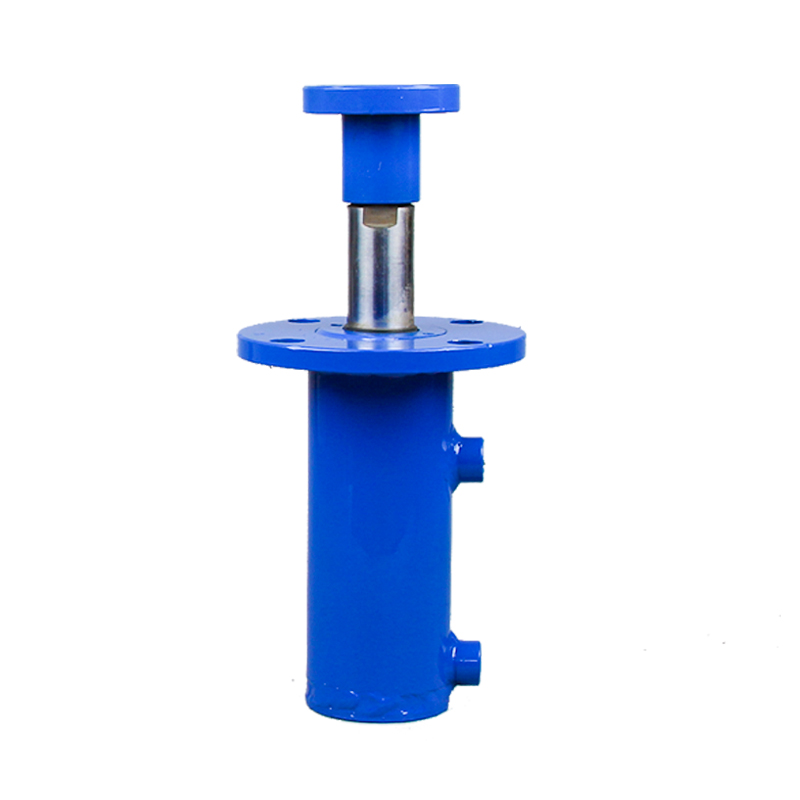
- Punta del vástago: solicita rosca exterior (ej.
M36×2oM42×2) o un plato circular atornillado/soldado para intercambiar troqueles y cabezales. - Regla anti-excentricidad: un cilindro hidráulico solo soporta fuerzas axiales (empuje y tracción), jamás cargas laterales. Prensar piezas desniveladas o descentradas fuerza el vástago contra la camisa, destruye los sellos en días y puede doblar el vástago.
- Solución: para estampado o troquelado de precisión, añade columnas guía con casquillos a ambos lados del cilindro para que absorban todo esfuerzo lateral.
5. Paso 4: ¿Cilindro estándar de stock o fabricación a medida?
- Cilindros estándar de stock (más rápidos y económicos):
- Cilindros de tirantes HOB / MOB (tapas cuadradas unidas por cuatro espárragos): ideales para prensas de taller. Disponen de bridas estándar FA/FB, trabajan entre 14 y 21 MPa y permiten cambiar sellos aflojando 4 tuercas sin herramientas especiales.
- Cilindros soldados HSG (cuerpo cilíndrico soldado de maquinaria agrícola/obra): robustos y económicos, pero suelen venir con horquilla trasera; si necesitas brida debes pedir modificación previa.
- Fabricación a medida en fábrica:
- Si requieres una carrera específica, distancias de perforación especiales o altura cerrada ultracorta, encarga el cilindro a un fabricante especializado. Si mantienes diámetros estándar de camisa y vástago, el costo a medida apenas supera al de catálogo.
6. Paso 5: Hoja de especificaciones para cotizar en fábrica
Nunca preguntes: «¿Cuánto cuesta un cilindro para prensa de 20 toneladas?» — sin datos técnicos nadie puede cotizarte. Envía esta hoja de pedido técnico:
Plantilla lista para copiar y enviar
[Solicitud de Cotización / Fabricación de Cilindro Hidráulico]
1. Cantidad: 1 unidad
2. Tipo de cilindro: Tirantes (HOB) / Soldado (HSG) / A medida (elegir uno)
3. Presión nominal de trabajo: 16 MPa (o 21 MPa — dimensionar pared y sellos acorde)
4. Diámetro interior (camisa D): 125 mm
5. Diámetro del vástago (d): 70 mm (u 80 mm)
6. Carrera útil (S): 250 mm
7. Tipo de montaje: Brida delantera (FA) / Brida trasera (FB) (confirmar diámetro exterior, entre-centros y diámetro de agujeros por plano)
8. Extremo del vástago: Rosca macho (ej. M42×2, longitud 45 mm, con tuerca) / Vástago con plato con brida
9. Puertos de aceite y orientación:
- Rosca: G1/2 (o M22×1.5 — rosca cilíndrica recomendada para arandela combinada anti-fugas)
- Orientación: ambos puertos hacia el mismo lado (0°)
10. Fluido y ambiente: Aceite hidráulico antidesgaste #46, temperatura ambiente de taller
11. Requisitos técnicos:
- Vástago bonificado (templado y revenido) + cromado duro;
- Prueba hidráulica en fábrica a 1,25–1,5× presión nominal antes del envío (cero fugas internas ni externas);
- Purgador / amortiguación: opcional (no suele requerirse en prensas de baja velocidad).Adjunta un croquis simple con 5 cotas clave
Si el fabricante pide confirmación geométrica, envía un dibujo a mano señalando estas 5 medidas:
Puerto B (Retorno) Puerto A (Avance)
│ │
┌──────┴──────────────────────────────┴──┐
│ │ ───
│ [ Diámetro int. D ] │ ▲
────┤ │ Medidas de brida
(Vást.) ═══[ Diám. vástago d ]═══════════════│ (Ancho×Alto, entre-centros, Ø)
────┤ │ ▼
│ │ ───
└────────────────────────────────────────┘
│◄────── Altura cerrada (L_min) ────────►│
│◄─ Saliente ─►│
(Especificación de rosca)7. Paso 6: Control de calidad con la fábrica y recepción
1. Las 4 preguntas técnicas obligatorias
- «¿Qué material y proceso utilizan para la camisa y el vástago?»
- Estándar: camisa en tubo sin costura estirado en frío y bruñido de acero #20 o #45 (interior tipo espejo); vástago en acero #45 bonificado con cromado duro superficial.
- «¿Qué marca de sellos instalan?»
- Estándar: evita retenes genéricos baratos que fugan a los seis meses. Elige NOK (Japón), Hallite (Reino Unido) o sellos de poliuretano DZ (Taiwán) por su excelente relación calidad-precio.
- «¿Qué rosca llevan los puertos y tienen cara plana de sellado?»
- Consejo: opta por rosca cilíndrica G (BSPP, ej. G1/2, G3/8) o métrica (M22×1.5, M18×1.5) con asiento plano para sellar con arandela combinada (bonded seal) o O-ring. Evita roscas cónicas (NPT/ZG), fáciles de trasroscar o rajar al apretar.
- «¿Realizan prueba de presión antes del envío y qué garantía ofrecen?»
- Estándar: toda fábrica seria presuriza el cilindro a 1,25–1,5× la presión nominal durante varios minutos y ofrece 6 meses a 1 año de garantía (por defectos de fabricación, excluyendo rayaduras o carga lateral).
2. Lista de verificación al recibir el cilindro
Antes de montarlo en la prensa, revisa estos 4 puntos:
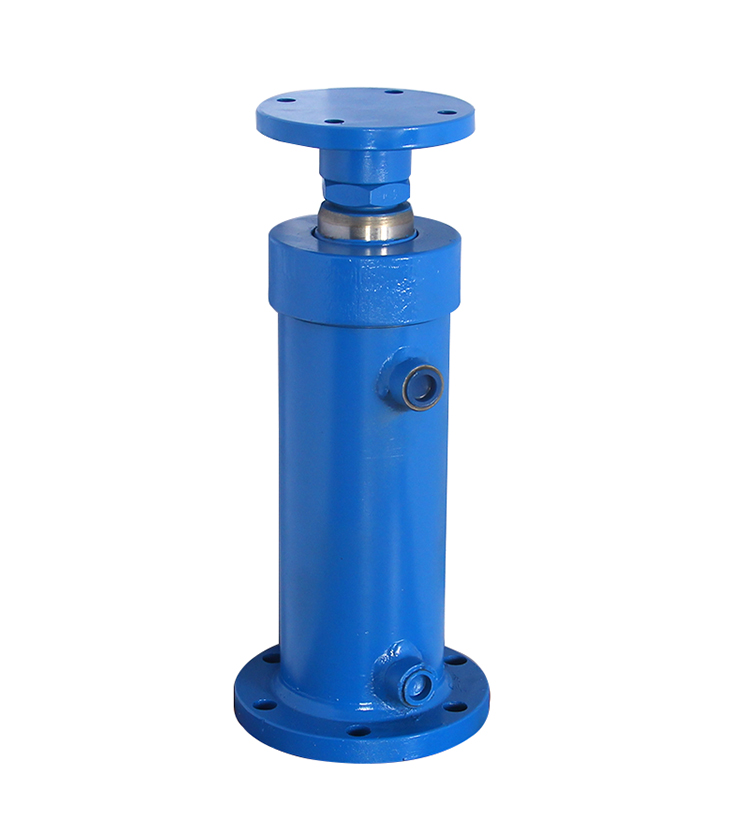
- Superficie del vástago: el cromado debe lucir como un espejo, sin golpes, rayones ni poros. Un mínimo cráter actuará como lima y destruirá el sello.
- Protección y limpieza de puertos: verifica que tenga tapones plásticos antipolvo y que no haya virutas ni escoria de soldadura en el interior (si dudas, enjuaga con aceite hidráulico limpio o queroseno antes de conectar).
- Comprobación dimensional: mide con calibre o cinta la rosca del vástago, el entre-centros de la brida y la orientación de los puertos.
- Cordones de soldadura (en cilindros soldados): deben ser uniformes, continuos y sin porosidad.
8. Reglas de seguridad innegociables antes de probar la prensa
La energía hidráulica acumulada es extrema: 20 toneladas fuera de control equivalen a una pequeña explosión. Antes de encender la central:
- ¡Instala siempre una válvula limitadora de presión (válvula de alivio)!
La salida de la bomba o la válvula direccional debe contar con válvula de alivio tarada a tu presión objetivo (ej. 16 MPa). Sin ella, al llegar al final de carrera, la presión superará instantáneamente los 30–40 MPa hasta reventar mangueras, deformar el cilindro o quemar el motor. - ¡Prohibido usar accesorios de fontanería o tubería galvanizada!
Usa exclusivamente manguera hidráulica trenzada de acero (tipo 1SN / 2SN, ≥25 MPa) y conectores hidráulicos de acero al carbono. Los racores de hierro fundido, latón o fontanería estallarán sin remedio. - Factor de seguridad del bastidor ≥ 2× el empuje del cilindro
Si el cilindro empuja 20 toneladas, las vigas y columnas soportarán 20 toneladas de tracción y flexión. Diseña la estructura con un factor de seguridad mínimo de 2× (calculada para 40+ toneladas en una prensa de 20 toneladas). En la primera prueba, no te sitúes frente al cilindro ni los racores: purga el aire en vacío y sube la presión gradualmente.
Para más información sobre cilindros, proyectos y servicios, contacte con Elephant Machinery.
Contactar con el equipo