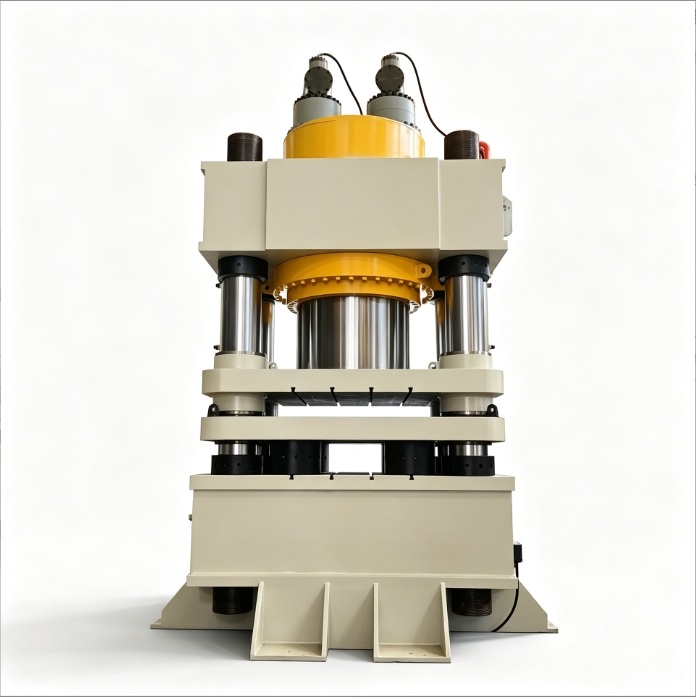
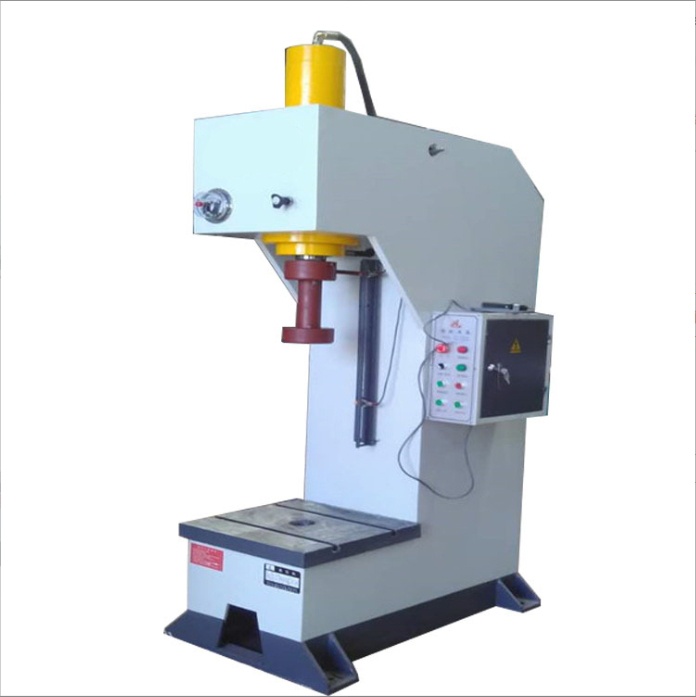
Que vous fabriquiez ou équipiez une presse hydraulique d’établi ou verticale de 10, 20, 30 ou 50 tonnes, le choix du vérin hydraulique pour presse est la décision technique la plus déterminante de votre projet. Une erreur d’alésage, de mode de fixation ou de filetage des orifices peut entraîner un manque de tonnage, un flambage de la tige, des fuites d’huile ou une rupture structurelle.
Ce guide détaille les principes hydrauliques fondamentaux, les formules de calcul exactes, la mécanique de montage ainsi qu’un cahier des charges prêt à envoyer à un fabricant pour obtenir un devis précis.
1. Comprendre les 6 termes clés d’un vérin hydraulique
Imaginez un vérin hydraulique comme une seringue en acier haute résistance :
- La pompe hydraulique pousse l’huile sous pression dans le corps du vérin ;
- Le vérin hydraulique convertit cette pression en force mécanique linéaire — une force de poussée vers le bas et une force de traction au retour vers le haut.
Avant de concevoir ou de consulter un fabricant, maîtrisez ces 6 paramètres essentiels :
| Terme | Symbole | Explication simple | Ce qu’il détermine |
|---|---|---|---|
| Alésage (diamètre intérieur) | Le diamètre interne du fût (et non le diamètre extérieur !) | Détermine le tonnage maximal de poussée de votre presse | |
| Diamètre de tige | Le diamètre de la tige chromée polie qui sort du vérin | Détermine la résistance au flambage et la force de retour | |
| Course | La distance maximale de déplacement entre position rentrée et sortie | Détermine l’amplitude verticale du coulisseau | |
| Pression de service | La pression de l’huile hydraulique, généralement en MPa | Pression × Surface = Force. En atelier, on utilise 16 MPa ou 21 MPa | |
| Hauteur fermée (entraxe de montage) | Longueur totale entre la face d’appui et le bout de tige entièrement rentré | Détermine la hauteur du bâti de votre presse | |
| Orifices d’huile | Les deux orifices filetés pour flexibles (alimentation et retour) | Détermine le type de raccords hydrauliques à commander |
Tip
Erreur fréquente de débutant : l’alésage n’est pas le diamètre extérieur !
Lorsque vous mesurez un vérin ou demandez un devis (« vérin de 100 » ou « vérin de 125 »), il s’agit toujours du diamètre intérieur du fût (), jamais du diamètre externe du tube.
2. Étape 1 : Calculer la force requise (pression et alésage)
Avant de définir l’encombrement du vérin, répondez à deux questions fondamentales :
- Quel tonnage vous faut-il ? (Pour emmancher des roulements ou bagues, 10 à 20 tonnes suffisent ; pour l’emboutissage, le pliage ou le forgeage à chaud, comptez 20 à 50 tonnes.)
- Quelle pression de service utilisera votre centrale hydraulique ?
1. Choisir la pression de service ()
Plus la pression est élevée, plus le vérin est compact à tonnage égal, mais plus les exigences sur la pompe, les flexibles, les joints et les soudures du bâti augmentent :
- 16 MPa (environ 160 kg/cm²) — Idéal pour atelier et DIY : Le palier le plus mature et économique. Pompes, distributeurs et kits de joints sont courants et abordables, avec moins de risques de fuite, moins de bruit et moins d’échauffement.
- 21 MPa (environ 210 kg/cm²) — Pour montages compacts/avancés : Pression moyenne-haute standard (vérins à tirants, pompes à engrenages ou pistons), offrant un vérin plus compact.
- 25 – 31,5 MPa — Déconseillé aux non-spécialistes : Domaine haute pression exigeant des pompes à pistons coûteuses et des tubes sans soudure haute pression. Le moindre raccord mal serré présente un danger grave.
2. Les formules de calcul de référence
Retenez cette règle simple : 1 MPa de pression exerce 10 kg (0,01 tonne) par centimètre carré.
Formule de poussée :
Formule inverse pour trouver l’alésage () :
Exemple concret : presse de 20 tonnes sous 16 MPa
- Application numérique :
- Arrondir à la série normalisée :
- Choisissez impérativement dans la série métrique normalisée :
40, 50, 63, 80, 100, 125, 140, 160, 180, 200 (mm). - L’alésage standard le plus proche de 126,2 mm est 125 mm (poussée réelle ~19,6 tonnes à 16 MPa, suffisant pour la plupart des travaux). Pour garder une marge, passez à 140 mm ou réglez le limiteur de pression à 16,5 MPa.
- Choisissez impérativement dans la série métrique normalisée :
Important
Pourquoi toujours choisir un alésage normalisé ?
Commander un diamètre hors standard (par exemple 130 mm) oblige l’usine à usiner un tube spécial au lieu d’utiliser du tube rodé en stock : le prix double, le délai s’allonge et les joints de rechange deviennent introuvables.
3. Tableau récapitulatif tonnage / alésage
| Poussée visée | Alésage recommandé à 16 MPa | Alésage recommandé à 21 MPa | Poussée réelle à 16 MPa |
|---|---|---|---|
| 10 tonnes | 90 mm ou 100 mm | 80 mm | Ø 100 mm ≈ 12,5 t |
| 20 tonnes | 125 mm | 110 mm ou 125 mm | Ø 125 mm ≈ 19,6 t |
| 30 tonnes | 160 mm (≈ 32 t) | 140 mm (≈ 32 t) | Ø 160 mm ≈ 32,1 t |
| 50 tonnes | 200 mm | 180 mm | Ø 200 mm ≈ 50,2 t |
(Note : le calcul théorique n’inclut pas 3 à 5 % de pertes par frottement des joints. Prévoyez ~10 % de marge : pour obtenir 20 tonnes réelles avec un Ø 125 mm, réglez le limiteur à 17–18 MPa, les vérins 16 MPa supportant généralement jusqu’à 21 MPa.)
3. Étape 2 : Dimensions clés et adéquation débit / vitesse
Une fois l’alésage () validé, déterminez le diamètre de tige (), la course () et le débit de pompe ().
1. Choisir le diamètre de tige ()
Ni trop fin, ni inutilement gros :
- Trop fin : risque de flexion sous charge (flambage).
- Trop gros : surcoût et réduction de la section annulaire, ce qui diminue la force de traction au retour (bien que la remontée soit plus rapide).
Règle d’or : le diamètre de tige vaut généralement 0,5 à 0,7 fois l’alésage , selon les cotes standard :
- Alésage 80 mm tige 45 mm ou 50 mm
- Alésage 100 mm tige 55 mm, 63 mm ou 70 mm
- Alésage 125 mm tige 70 mm ou 80 mm
- Alésage 160 mm tige 90 mm, 100 mm ou 110 mm
2. Choisir la course ()
Ne surdimensionnez pas la course. Une course excessive augmente le coût, la hauteur du bâti et le risque de flambage tige sortie.
Formule pratique :
Pour une presse d’atelier, une course de 150 mm à 300 mm est idéale. Si la hauteur de vos pièces varie fortement (de 5 cm à 40 cm), fabriquez une table réglable par broches plutôt que d’acheter un vérin géant de 500 mm de course.
3. Éviter une presse « escargot » (débit et vitesse)
Associer un gros vérin à une petite pompe donne souvent une descente à 2 mm/s. Plus l’alésage est grand, plus il faut d’huile par millimètre de course.
Formule de vitesse :
Exemple comparatif (alésage 125 mm) :
- Avec une petite pompe de 4 L/min (moteur ~1,5 kW) :
— soit ~37 secondes pour 200 mm de course. - Avec une pompe de 10 L/min (moteur ~3 kW ou pompe double) :
— soit 15 secondes pour 200 mm, un rythme confortable.
Tip
L’astuce rapide et économique : si votre atelier n’a que du 220V monophasé (moteur limité à 2,2–3 kW), utilisez une pompe double haute/basse pression (hi-lo). Elle descend rapidement à grand débit sous basse pression, puis bascule automatiquement en haute pression et faible débit au contact de la pièce.
4. Étape 3 : Fixations sur le bâti et reprise des efforts
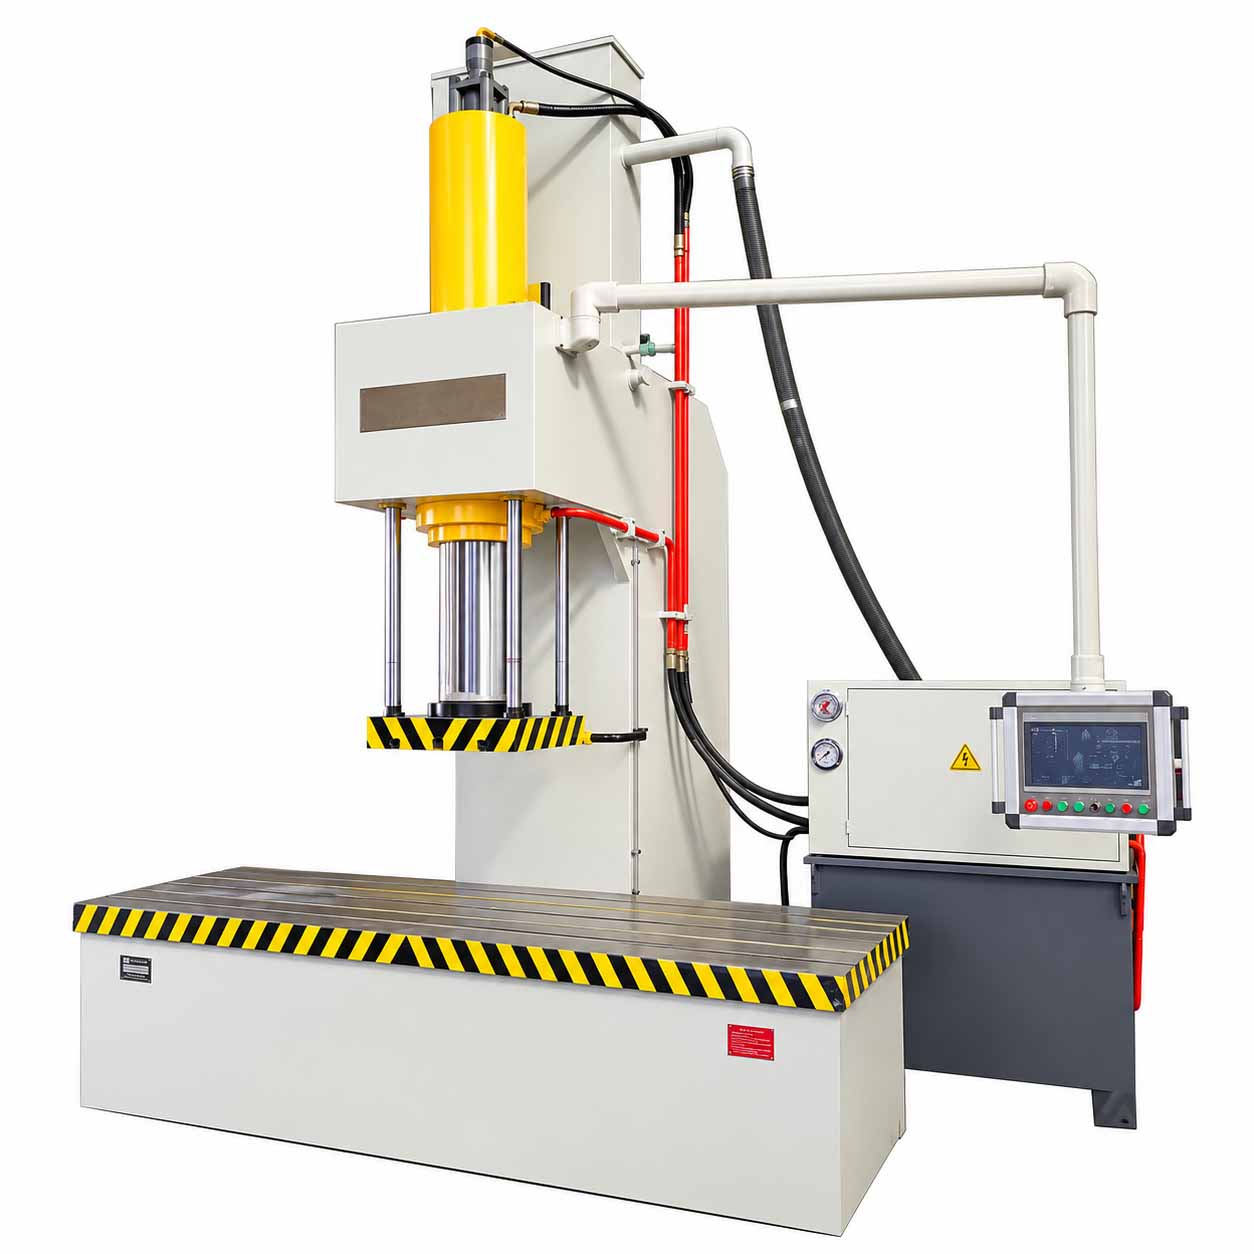
Une presse verticale adopte généralement un bâti portique (en H) ou en C avec le vérin monté tête en bas sur la traverse supérieure. Un mauvais bridage peut cisailler les boulons.
Comparatif des modes de fixation
| Code | Désignation | Particularité | Pertinence pour presse verticale |
|---|---|---|---|
| FA | Bride avant (côté sortie de tige) | Bride carrée ou ronde à l’avant du fût | ⭐⭐⭐⭐⭐ Premier choix (idéal pour presse) |
| FB | Bride arrière (côté fond) | Bride située à l’arrière du vérin | ⭐⭐⭐ Utilisable, mais forte contrainte sur les vis sans appui |
| TC / MT4 | Tourillons intermédiaires | Deux axes latéraux au milieu du fût | ⭐⭐ Uniquement pour mouvements oscillants |
| LA / LB | Pattes de fixation | Fixation par équerres inférieures | ⭐⭐ Adapté aux presses horizontales |
| CA / CB | Chape simple / double | Œil d’articulation arrière à axe | ⭐ Pour bras de pelle, rarement sur presse |
Pourquoi privilégier la bride avant (FA) ?
Comparez le cheminement des efforts :
[Montage recommandé A : Bride avant (FA) posée sur la traverse]
┌─────────┐
│ Fût │ <-- Le corps traverse ou repose au-dessus de la poutre
──┴─────────┴── <-- La bride avant « s'assoit » sur la plaque d'acier
═══════════════ <-- Traverse supérieure (l'acier porte 100 % de l'effort ; les vis maintiennent !)
│
▼ (En poussant vers le bas, la réaction plaque la bride sur la poutre : zéro cisaillement !)
[Montage risqué B : Bride arrière (FB) suspendue sous la traverse]
═══════════════ <-- Traverse supérieure
──┬──┬───┬──┬── <-- Tout le vérin est suspendu à 4 vis
│ │ Fût │ │
└──┴─────┴──┘
▼ (Sous 20 tonnes, la réaction sollicite violemment les vis en traction/cisaillement sans butée !)Règle impérative : si vous montez une bride arrière (FB) sous la traverse, le fond du vérin doit impérativement s’appuyer fermement contre la plaque d’acier supérieure afin que le bâti encaisse les 20 tonnes de réaction.
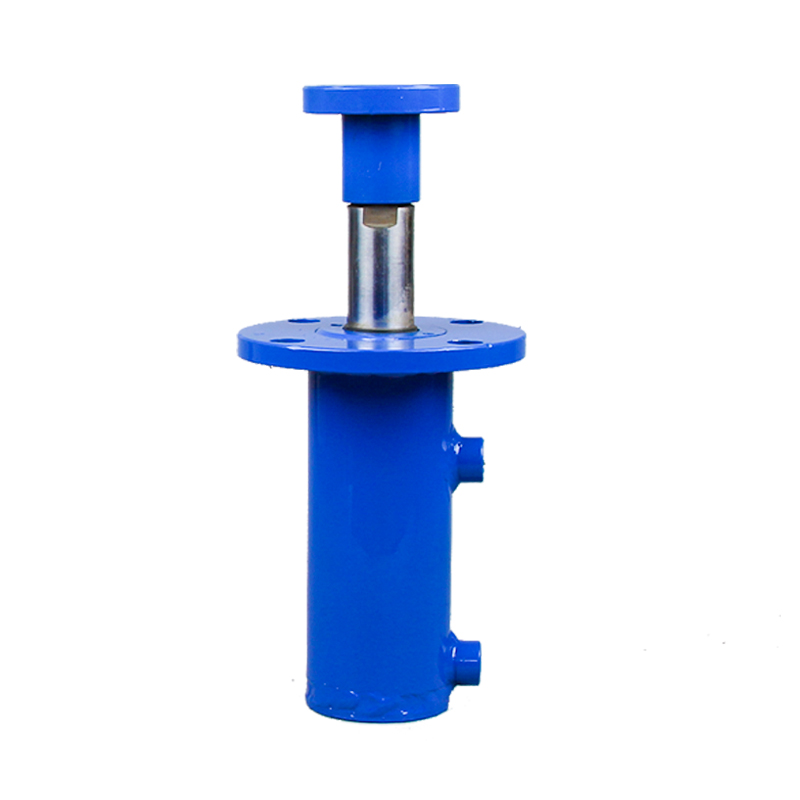
Bout de tige et protection contre les charges latérales
- Bout de tige : demandez un filetage mâle (ex.
M36×2ouM42×2) ou un plateau circulaire percé pour monter vos poinçons et outillages. - Zéro charge latérale : un vérin hydraulique ne supporte que des efforts axiaux. Une pièce décentrée ou de travers use les joints en quelques jours et peut tordre la tige.
- Solution : pour l’emboutissage ou le découpage, ajoutez des colonnes de guidage à bagues de chaque côté du vérin pour absorber les efforts latéraux.
5. Étape 4 : Vérin standard sur stock ou fabrication sur mesure ?
- Vérins standard sur stock (les plus rapides et économiques) :
- Vérins à tirants HOB / MOB (fonds carrés assemblés par 4 tirants) : le choix roi en atelier. Bridages FA/FB standard, plage 14–21 MPa, et remplacement des joints facile en dévissant 4 écrous sans outillage spécial.
- Vérins soudés HSG (fût cylindrique soudé agricole/TP) : robustes et économiques, mais livrés par défaut avec chapes — la bride doit être commandée spécifiquement.
- Fabrication sur mesure en usine :
- Nécessaire pour une course atypique, un entraxe de bride spécial ou une hauteur fermée réduite. En conservant des diamètres d’alésage et de tige normalisés, le surcoût reste modéré.
6. Étape 5 : Cahier des charges type pour demander un devis usine
Ne demandez jamais : « Combien coûte un vérin de presse 20 tonnes ? » Transmettez plutôt cette fiche technique complète :
Modèle de demande de devis (à copier et adapter)
[Demande de Devis / Fabrication Sur Mesure – Vérin Hydraulique]
1. Quantité : 1 pièce
2. Type de vérin : À tirants (HOB) / Soudé (HSG) / Sur mesure (choisir)
3. Pression nominale de service : 16 MPa (ou 21 MPa — adapter épaisseur de fût et joints)
4. Alésage (diamètre intérieur D) : 125 mm
5. Diamètre de tige (d) : 70 mm (ou 80 mm)
6. Course utile (S) : 250 mm
7. Type de fixation : Bride avant (FA) / Bride arrière (FB) (merci de fournir plan avec Ø ext., entraxe et Ø des trous)
8. Extrémité de tige : Filetage mâle (ex. M42×2, long. 45 mm, avec écrou) / Tige lisse avec plateau à bride
9. Orifices d'huile et orientation :
- Filetage : G1/2 (ou M22×1.5 — filetage cylindrique recommandé pour bague BS / joint combiné)
- Orientation : les deux orifices alignés du même côté (0°)
10. Fluide et environnement : Huile hydraulique anti-usure ISO VG 46, température d'atelier
11. Exigences techniques :
- Tige traitée (trempe/revenu) et chromée dur ;
- Épreuve hydraulique usine à 1,25–1,5× la pression nominale avant expédition (zéro fuite interne/externe) ;
- Purgeur d'air / amortissement : optionnel (généralement inutile sur presse lente).Joignez un croquis simple avec 5 cotes clés
Si le fabricant demande une validation géométrique, envoyez un schéma à main levée indiquant ces 5 cotes :
Orifice B (Retour) Orifice A (Poussée)
│ │
┌──────┴──────────────────────────────┴──┐
│ │ ───
│ [ Alésage D ] │ ▲
────┤ │ Cotes de bride
(Tige) ═══[ Diamètre tige d ]════════════════│ (L×l, entraxe, Ø trous)
────┤ │ ▼
│ │ ───
└────────────────────────────────────────┘
│◄────── Hauteur fermée (L_min) ────────►│
│◄─ Dépassement ─►│
(Filetage bout de tige)7. Étape 6 : Auditer le fabricant et réceptionner le vérin
1. Les 4 questions techniques incontournables
- « Quels matériaux et traitements utilisez-vous pour le fût et la tige ? »
- Exigence : fût en tube sans soudure étiré à froid et rodé en acier #20 ou #45 (état de surface miroir) ; tige en acier #45 trempé-revenu et chromé dur.
- « Quelle marque de joints montez-vous ? »
- Exigence : évitez les joints bas de gamme qui fuient en six mois. Privilégiez NOK (Japon), Hallite (Royaume-Uni) ou le polyuréthane DZ (Taïwan).
- « Quel est le filetage des orifices et disposent-ils d’une face d’appui plane ? »
- Conseil : choisissez des filetages cylindriques G (BSPP, ex. G1/2, G3/8) ou métriques (M22×1.5, M18×1.5) avec lamage plat pour bague d’étanchéité BS (joint combiné) ou joint torique. Évitez les filetages coniques (NPT/ZG), risqués au serrage.
- « Effectuez-vous un test sous pression en usine et quelle est la garantie ? »
- Exigence : un fabricant sérieux teste à 1,25–1,5× la pression nominale pendant plusieurs minutes et offre 6 mois à 1 an de garantie (hors rayures ou efforts latéraux).
2. Liste de contrôle à la réception
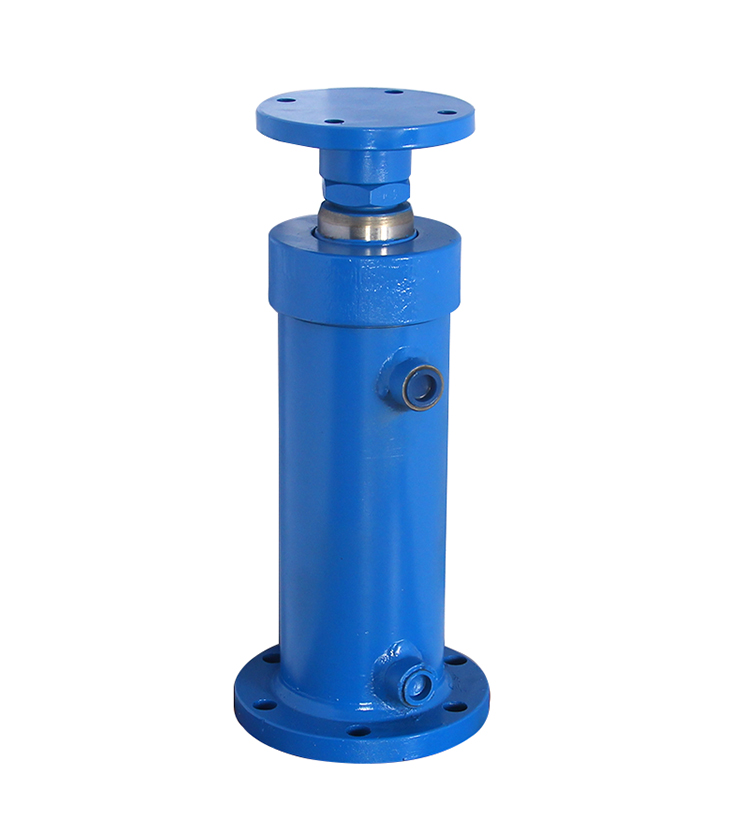
- État de la tige : chromage miroir sans impact, rayure ni piqûre (le moindre défaut déchire le joint racleur).
- Protection et propreté des orifices : présence des bouchons plastiques, absence totale de copeaux ou laitier de soudure (rincer à l’huile hydraulique propre ou au pétrole en cas de doute).
- Contrôle dimensionnel : vérifiez au pied à coulisse ou mètre le filetage de tige, l’entraxe de bride et l’orientation des orifices.
- Cordons de soudure (vérins soudés) : réguliers, continus, sans porosité.
8. Lignes rouges de sécurité avant la mise en service
L’énergie hydraulique est redoutable : 20 tonnes incontrôlées équivalent à une petite charge explosive. Avant tout essai :
- Installez impérativement un limiteur de pression (soupape de sécurité) !
La sortie de pompe ou le distributeur doit intégrer un limiteur taré à votre pression de travail (ex. 16 MPa). Sans lui, en fin de course, la pression grimpera instantanément au-delà de 30–40 MPa jusqu’à éclater un flexible, fissurer le vérin ou griller le moteur. - Interdiction absolue des raccords de plomberie ou galvanisés !
Utilisez uniquement du flexible hydraulique tressé acier (1SN / 2SN, ≥25 MPa) et des raccords hydrauliques en acier au carbone. Les raccords en fonte, laiton ou plomberie éclatent violemment. - Coefficient de sécurité du bâti ≥ 2× la poussée du vérin
Si le vérin pousse 20 tonnes, traverses et colonnes subissent 20 tonnes en traction et flexion. Dimensionnez le bâti avec un facteur de sécurité minimal de 2× (calculé pour 40+ tonnes sur une presse de 20 tonnes). Lors du premier essai, ne restez jamais face au vérin ou aux raccords : purgez l’air à vide puis montez en pression progressivement.
Pour en savoir plus sur nos vérins, projets et services, contactez Elephant Machinery.
Contacter notre équipe