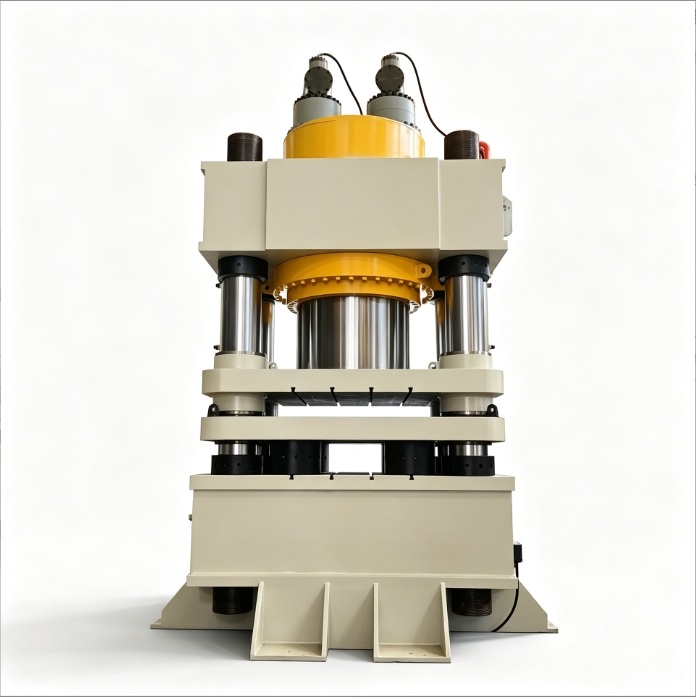
Ob Sie eine 10-, 20-, 30- oder 50-Tonnen-Tisch- oder Ständer-Hydraulikpresse selbst bauen oder modernisieren: Die Wahl des richtigen Hydraulikzylinders für Ihre Hydraulikpresse ist die wichtigste konstruktive Entscheidung. Ein falsch gewählter Kolbendurchmesser, eine ungeeignete Befestigungsart oder das falsche Anschlussgewinde führen schnell zu mangelnder Presskraft, Knicken der Kolbenstange, Ölleckagen oder gefährlichen Rahmenschäden.
Dieser Leitfaden führt Sie Schritt für Schritt durch die hydraulischen Grundlagen, exakten Berechnungsformeln, Montagekräfte und liefert eine fertige technische Anfragevorlage (RFQ) für den direkten Einkauf beim Hydraulikzylinder-Hersteller.
1. Grundbegriffe des Hydraulikzylinders verständlich erklärt
Stellen Sie sich einen Hydraulikzylinder wie eine extrem stabile Stahlspritze vor:
- Die Hydraulikpumpe drückt Hydrauliköl unter hohem Druck in den Zylinder.
- Der Hydraulikzylinder wandelt diesen Öldruck in lineare mechanische Kraft um – eine Druckkraft nach unten (Ausfahren) und eine Zugkraft nach oben (Einfahren).
Merken Sie sich vor der Auslegung diese 6 zentralen Fachbegriffe für die Kommunikation mit dem Hersteller:
| Begriff | Formelzeichen | Verständliche Erklärung | Was er bestimmt |
|---|---|---|---|
| Kolbendurchmesser (Bohrung) | Der Innendurchmesser des Zylinderrohrs (nicht der Außendurchmesser!) | Bestimmt die maximale Presskraft (Tonnage) | |
| Kolbenstangendurchmesser | Der Durchmesser der blanken, verchromten Kolbenstange | Bestimmt die Knickfestigkeit und die Rückzugskraft | |
| Hub | Der maximale Verfahrweg von ganz eingefahren bis ganz ausgefahren | Bestimmt den vertikalen Arbeitsweg des Presskopfes | |
| Betriebsdruck | Druck des Hydrauliköls, meist in MPa angegeben | Druck × Fläche = Kraft. Üblich sind 16 MPa oder 21 MPa | |
| Einbaulänge (eingefahren) | Gesamtlänge von der Befestigungsfläche bis zum Stangenende im eingefahrenen Zustand | Bestimmt die erforderliche Bauhöhe des Pressenrahmens | |
| Ölanschlüsse | Die zwei Gewindeanschlüsse für Hochdruckschläuche (Zulauf / Rücklauf) | Bestimmt die benötigten Hydraulikverschraubungen |
Tip
Häufiger Anfängerfehler: Bohrung ist nicht Außendurchmesser!
Wenn im Handel oder beim Hersteller von einem „100er Zylinder“ oder „125er Zylinder“ gesprochen wird, ist immer der Innendurchmesser () gemeint – niemals der Außendurchmesser des Zylinderrohrs.
2. Schritt 1: Erforderliche Presskraft berechnen (Druck & Bohrung)
Bevor Sie die äußere Bauform festlegen, müssen zwei Grundfragen geklärt sein:
- Wie viele Tonnen Presskraft werden benötigt? (Für Lager und Buchsen reichen meist 10–20 Tonnen; für Blechstanzen, Biegen und Warmumformen sind 20–50 Tonnen erforderlich.)
- Mit welchem Systemdruck soll das Hydraulikaggregat arbeiten?
1. Den richtigen Systemdruck () wählen
Höherer Druck ermöglicht kompaktere Zylinder bei gleicher Tonnage, stellt aber deutlich höhere Anforderungen an Pumpe, Schläuche, Dichtungen und Schweißnähte:
- 16 MPa (ca. 160 kg/cm²) — Empfehlung für Werkstatt & Eigenbau: Ausgereifte, preiswerte Technik. Pumpen, Wegeventile und Dichtsätze sind überall günstig erhältlich, mit geringem Leckagerisiko, weniger Wärmeentwicklung und leiserem Lauf.
- 21 MPa (ca. 210 kg/cm²) — Für kompakte/fortgeschrittene Konstruktionen: Standard-Mittelhochdruck (typisch für Zugstangenzylinder sowie Kolben- oder Zahnradpumpen), der eine schlankere Zylinderbauform erlaubt.
- 25 – 31,5 MPa — Nicht für Einsteiger geeignet: Industrieller Hochdruckbereich, der teure Axialkolbenpumpen und nahtlose Hochdruckrohre erfordert. Schon eine leicht undichte Verschraubung birgt ernste Verletzungsgefahr.
2. Die goldenen Berechnungsformeln
Merken Sie sich eine einfache Faustregel: 1 MPa Druck entspricht 10 kg (0,01 Tonnen) Kraft pro Quadratzentimeter Fläche.
Formel für die Presskraft:
Umkehrformel für den benötigten Innendurchmesser ():
Praxisbeispiel: 20-Tonnen-Hydraulikpresse bei 16 MPa
- Werte einsetzen:
- Auf Norm-Zylinderbohrung runden:
- Wählen Sie immer aus der metrischen Normreihe:
40, 50, 63, 80, 100, 125, 140, 160, 180, 200 (mm). - Am nächsten an 126,2 mm liegt 125 mm (ca. 19,6 t bei 16 MPa – für die meisten 20-Tonnen-Arbeiten völlig ausreichend). Für mehr Reserve wählen Sie 140 mm oder stellen das Druckbegrenzungsventil auf 16,5 MPa ein.
- Wählen Sie immer aus der metrischen Normreihe:
Important
Warum ausschließlich Norm-Durchmesser sinnvoll sind
Ein Sondermaß (z. B. 130 mm) zwingt das Werk zur Einzelanfertigung statt zur Nutzung gehonter Lagerrohre – das verdoppelt den Preis, verlängert die Lieferzeit und erschwert später den Kauf von Ersatzdichtungen.
3. Schnelltabelle: Tonnage & empfohlener Kolbendurchmesser
| Ziel-Presskraft | Empfohlene Bohrung bei 16 MPa | Empfohlene Bohrung bei 21 MPa | Reale Kraft bei 16 MPa |
|---|---|---|---|
| 10 Tonnen | 90 mm oder 100 mm | 80 mm | Ø 100 mm ≈ 12,5 t |
| 20 Tonnen | 125 mm | 110 mm oder 125 mm | Ø 125 mm ≈ 19,6 t |
| 30 Tonnen | 160 mm (≈ 32 t) | 140 mm (≈ 32 t) | Ø 160 mm ≈ 32,1 t |
| 50 Tonnen | 200 mm | 180 mm | Ø 200 mm ≈ 50,2 t |
(Hinweis: Die theoretische Berechnung berücksichtigt nicht ~3–5 % Dichtungsreibung. Planen Sie ca. 10 % Reserve ein – für sichere 20 Tonnen mit Ø 125 mm wird das Überdruckventil meist auf 17–18 MPa eingestellt, da 16-MPa-Zylinder in der Regel bis 21 MPa druckfest sind.)
3. Schritt 2: Stangendurchmesser, Hub und Geschwindigkeit abstimmen
Steht der Kolbendurchmesser () fest, folgen Stangendurchmesser (), Hub () und Pumpenfördermenge ().
1. Kolbenstangendurchmesser () wählen
Weder zu dünn noch unnötig dick:
- Zu dünn: Die Stange kann unter hoher Drucklast ausknicken (Knickung).
- Zu dick: Erhöht die Kosten und verkleinert die Ringfläche beim Einfahren, wodurch die Rückzugskraft sinkt (bei höherer Rücklaufgeschwindigkeit).
Faustregel: Wählen Sie zwischen 0,5 und 0,7 × Bohrung , passend zu Normmaßen:
- 80 mm Bohrung 45 mm oder 50 mm Stange
- 100 mm Bohrung 55 mm, 63 mm oder 70 mm Stange
- 125 mm Bohrung 70 mm oder 80 mm Stange
- 160 mm Bohrung 90 mm, 100 mm oder 110 mm Stange
2. Hub () richtig dimensionieren
Keinen unnötig langen Hub wählen. Mehr Hub bedeutet höhere Kosten, einen höheren Pressenrahmen und größere Knickgefahr bei voll ausgefahrener Stange.
Berechnungsformel:
Für Tisch- und Werkstattpressen ist ein Hub von 150 mm – 300 mm am praxisgerechtesten. Bei stark wechselnden Werkstückhöhen (z. B. 5 cm Lager vs. 40 cm Schweißteil) ist ein höhenverstellbarer Arbeitstisch mit Steckbolzen die bessere Lösung als ein 500-mm-Riesenzylinder.
3. Keine „Schnecken-Presse“ bauen (Fördermenge & Geschwindigkeit)
Wer einen großen Zylinder mit einer winzigen Pumpe kombiniert, erhält oft nur 2 mm/s Vorschub. Je größer die Bohrung, desto mehr Ölvolumen ist pro Millimeter Hub nötig.
Geschwindigkeitsformel:
Praxisvergleich (Ø 125 mm Zylinder):
- Mit 4 L/min Kleinpumpe (~1,5 kW Motor):
— 200 mm Hub dauern ~37 Sekunden. - Mit 10 L/min Pumpe (~3 kW Motor oder Zweistufenpumpe):
— 200 mm Hub dauern nur 15 Sekunden, angenehm zügig.
Tip
Der schnelle Spartipp: Steht nur 230V-Einphasenstrom (max. 2,2–3 kW) zur Verfügung, nutzen Sie eine Hoch-/Niederdruck-Zweistufenpumpe (Eilgangpumpe). Sie fährt im Leerlauf mit großem Volumenstrom schnell zu und schaltet bei Werkstückkontakt automatisch auf Hochdruck mit kleinem Volumenstrom um.
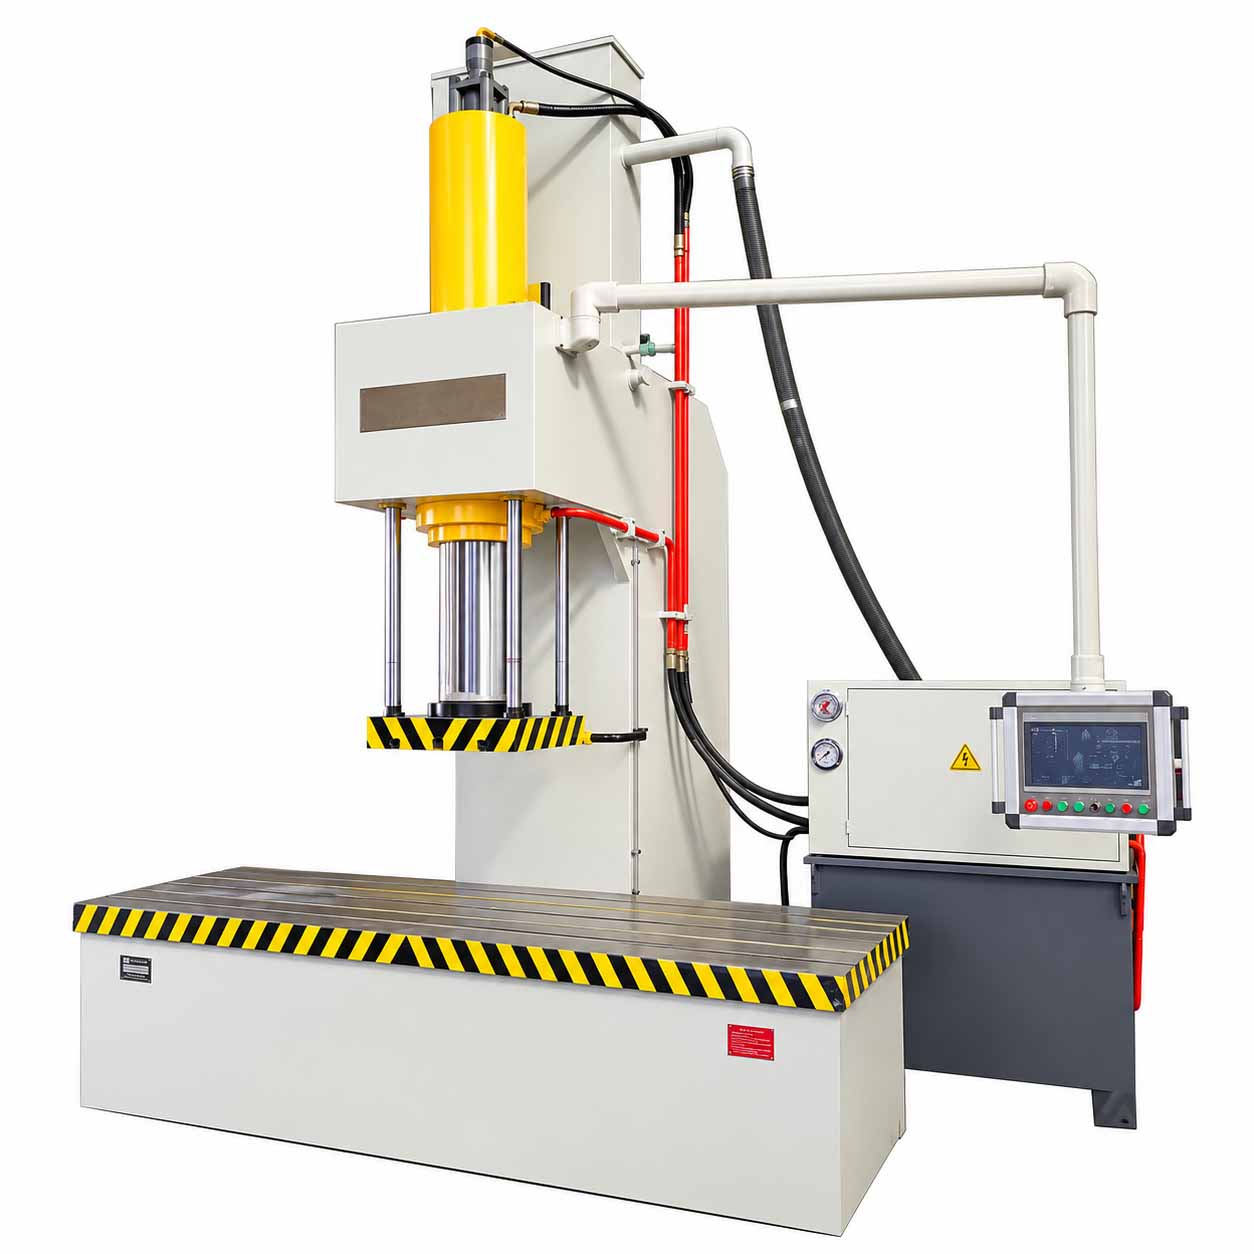
4. Schritt 3: Befestigungsarten & Kraftfluss am Pressenrahmen
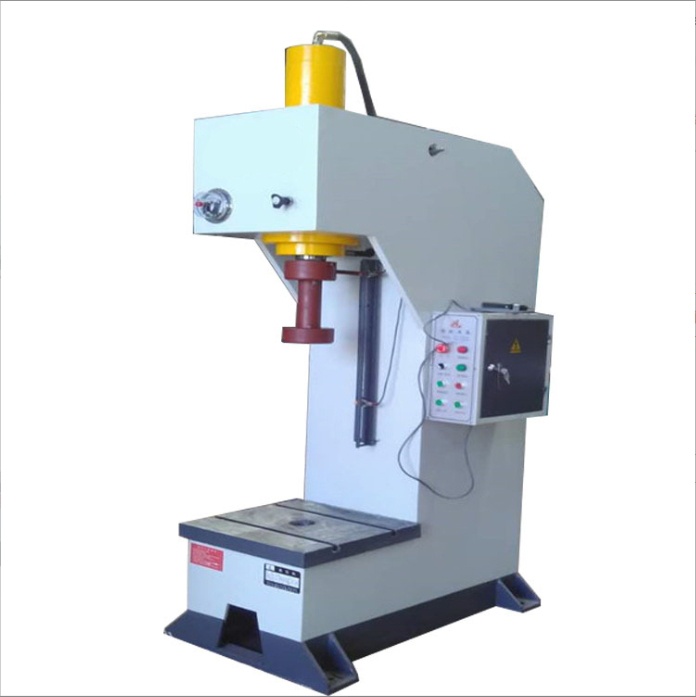
Vertikalpressen bestehen meist aus einem Portal- (H-) oder C-Rahmen mit hängend/stehend am Querhaupt montiertem Zylinder. Falsche Befestigung führt zu abgescherten Schrauben oder gelösten Zylindern.
Vergleich gängiger Befestigungsarten
| Code | Bezeichnung | Merkmal | Eignung für Vertikalpressen |
|---|---|---|---|
| FA | Vorderflansch (am Zylinderkopf/Stangenseite) | Quadratischer oder runder Flansch am vorderen Ende | ⭐⭐⭐⭐⭐ Erste Wahl (optimal für Pressen) |
| FB | Hinterflansch (am Zylinderboden) | Flansch am hinteren Ende des Zylinders | ⭐⭐⭐ Nutzbar, aber hohe Schraubenlast ohne Abstützung |
| TC / MT4 | Mittelzapfen | Zwei seitliche Zapfen in Zylindermitte | ⭐⭐ Nur für schwenkbare Anwendungen |
| LA / LB | Fußbefestigung | Standfüße seitlich am Gehäuse | ⭐⭐ Für Horizontalpressen geeignet |
| CA / CB | Einzel- / Doppelauge | Bolzenauge am Zylinderboden | ⭐ Für Baggerausleger, unüblich bei Pressen |
Warum der Vorderflansch (FA) bei Vertikalpressen dominiert
Vergleichen Sie den Kraftverlauf beider Montagearten:
[Empfohlene Montage A: Vorderflansch (FA) liegt auf dem Querhaupt auf]
┌─────────┐
│Zylinder │ <-- Zylinder ragt durch oder sitzt oberhalb des Trägers
──┴─────────┴── <-- Vorderflansch „sitzt“ direkt auf der Stahlplatte / dem Träger
═══════════════ <-- Oberes Querhaupt (Stahl trägt 100 % der Kraft; Schrauben fixieren nur!)
│
▼ (Beim Pressen drückt die Reaktionskraft den Flansch fest auf den Träger – kein Abscheren!)
[Riskante Montage B: Hinterflansch (FB) hängt unter dem Querhaupt]
═══════════════ <-- Oberes Querhaupt
──┬──┬───┬──┬── <-- Gesamter Zylinder hängt an 4 Schrauben
│ │Zylind.│ │
└──┴─────┴──┘
▼ (Bei 20 t stehen die Schrauben unter extremer Zug-/Scherlast ohne Gegenlager!)Wichtige Regel: Wird ein Hinterflansch (FB) unter dem Querhaupt montiert, muss der Zylinderboden plan und kraftschlüssig an der Stahlplatte des Oberträgers anliegen, damit der Stahlrahmen die 20 Tonnen Gegenkraft aufnimmt.
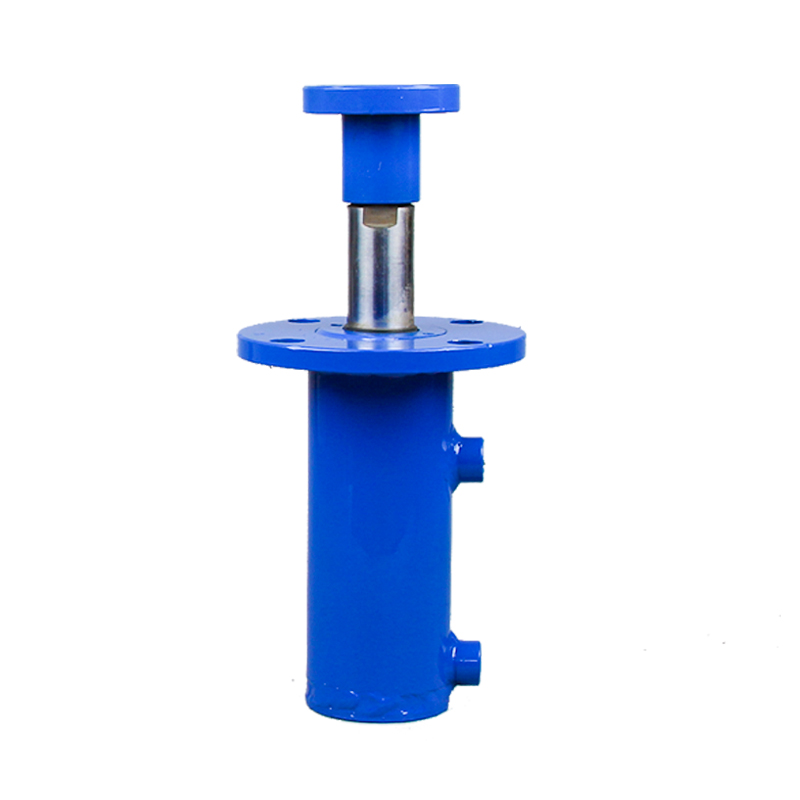
Kolbenstangenende & Schutz vor Querkräften
- Stangenende: Bestellen Sie ein Außengewinde (z. B.
M36×2oderM42×2) oder eine verschraubte/angeschweißte runde Druckplatte für wechselbare Werkzeuge. - Keine Querkräfte: Ein Hydraulikzylinder darf ausschließlich axial belastet werden. Schräg oder außermittig liegende Werkstücke verkanten die Stange, zerstören Dichtungen binnen Tagen und können die Stange verbiegen.
- Lösung: Bei Präzisions- oder Stanzarbeiten seitliche Führungssäulen mit Buchsen neben dem Zylinder montieren, die alle Querkräfte aufnehmen.
5. Schritt 4: Standard-Lagerware oder Sonderanfertigung?
- Standard-Lagerzylinder (schnell & günstig):
- Zugstangenzylinder HOB / MOB (quadratische Deckel mit vier Zugstangen): Der Favorit für Werkstattpressen. Bieten standardisierte FA/FB-Flansche, arbeiten zuverlässig bei 14–21 MPa und lassen sich zum Dichtungswechsel ohne Spezialwerkzeug öffnen.
- Geschweißte Industriezylinder HSG (rundes geschweißtes Rohr aus Land-/Baumaschinen): Robust und preiswert, aber meist mit Gelenkauge – Flanschmontage muss vorab angefragt werden.
- Kundenspezifische Werksanfertigung:
- Bei speziellem Hub, besonderen Flanschlochbildern oder extrem kurzer Einbaulänge lohnt sich die direkte Werksfertigung. Solange Normmaße für Bohrung und Stange beibehalten werden, ist der Aufpreis gering.
6. Schritt 5: Fertige Anfragevorlage (RFQ) für den Hersteller
Fragen Sie niemals pauschal: „Was kostet ein 20-Tonnen-Pressenzylinder?“ Nutzen Sie stattdessen dieses vollständige Datenblatt:
Anfragevorlage zum Kopieren
[Anfrage / Bestellung Hydraulikzylinder]
1. Menge: 1 Stück
2. Bauart: Zugstangenzylinder (HOB) / Geschweißter Zylinder (HSG) / Sonderanfertigung (bitte wählen)
3. Nenndruck: 16 MPa (oder 21 MPa — Wandstärke und Dichtungen entsprechend auslegen)
4. Kolbendurchmesser (Innen-Ø D): 125 mm
5. Kolbenstangendurchmesser (d): 70 mm (oder 80 mm)
6. Nutzhub (S): 250 mm
7. Befestigung: Vorderflansch (FA) / Hinterflansch (FB) (Flansch-Außen-Ø, Lochkreis und Bohrungs-Ø bitte per Zeichnung bestätigen)
8. Stangenende: Außengewinde (z. B. M42×2, Länge 45 mm, mit Mutter) / Glatte Stange mit Flanschplatte
9. Ölanschlüsse & Ausrichtung:
- Gewinde: G1/2 (oder M22×1.5 — zylindrisches Gewinde für USIT-Dichtring bevorzugt)
- Ausrichtung: beide Anschlüsse auf derselben Seite (0°)
10. Medium & Umgebung: Hydrauliköl HLP 46, normale Werkstatttemperatur
11. Qualitätsanforderungen:
- Kolbenstange vergütet und hartverchromt;
- Werksdruckprüfung mit 1,25–1,5× Nenndruck vor Versand (keine innere/äußere Leckage);
- Entlüftung / Endlagendämpfung: optional (bei langsamen Pressen meist nicht erforderlich).Einfache Handskizze mit 5 Maßen beifügen
Falls der Hersteller eine Maßbestätigung wünscht, genügt eine Skizze mit diesen 5 Schlüsselmaßen:
Anschluss B (Rücklauf) Anschluss A (Zulauf)
│ │
┌──────┴──────────────────────────────┴──┐
│ │ ───
│ [ Bohrung Innen-Ø D ] │ ▲
────┤ │ Flanschmaße
(Stange) ══[ Stangen-Ø d ]═══════════════════│ (B×H, Lochkreis, Loch-Ø)
────┤ │ ▼
│ │ ───
└────────────────────────────────────────┘
│◄────── Einbaulänge (eingefahren L_min)►│
│◄─ Überstand ─►│
(Gewindespezifikation)7. Schritt 6: Herstellerprüfung & Wareneingangskontrolle
1. Die 4 wichtigsten technischen Fragen an das Werk
- „Welche Werkstoffe und Verfahren werden für Rohr und Kolbenstange verwendet?“
- Standard: Zylinderrohr aus kaltgezogenem nahtlosem gehontem Stahlrohr (#20 oder #45) mit spiegelglatter Innenfläche; Kolbenstange aus vergütetem #45-Stahl mit Hartverchromung.
- „Welche Dichtungsmarke wird verbaut?“
- Standard: Keine billigen No-Name-Gummiringe. Bewährt sind NOK (Japan), Hallite (Großbritannien) oder hochwertige Polyurethan-Dichtungen von DZ (Taiwan).
- „Welches Anschlussgewinde wird gefertigt und gibt es eine plane Dichtfläche?“
- Tipp: Zylindrische G-Gewinde (BSPP, z. B. G1/2, G3/8) oder metrische Gewinde (M22×1.5, M18×1.5) mit planer Auflage für USIT-Dichtringe oder O-Ringe wählen. Kegelgewinde (NPT/ZG) vermeiden, da sie leicht verkanten oder den Anschluss sprengen.
- „Wird jeder Zylinder abgedrückt und wie lange gilt die Garantie?“
- Standard: Seriöse Werke testen mit 1,25–1,5× Nenndruck über mehrere Minuten auf Dichtheit und gewähren 6 Monate bis 1 Jahr Garantie (bei sachgemäßem Betrieb ohne Querlast).
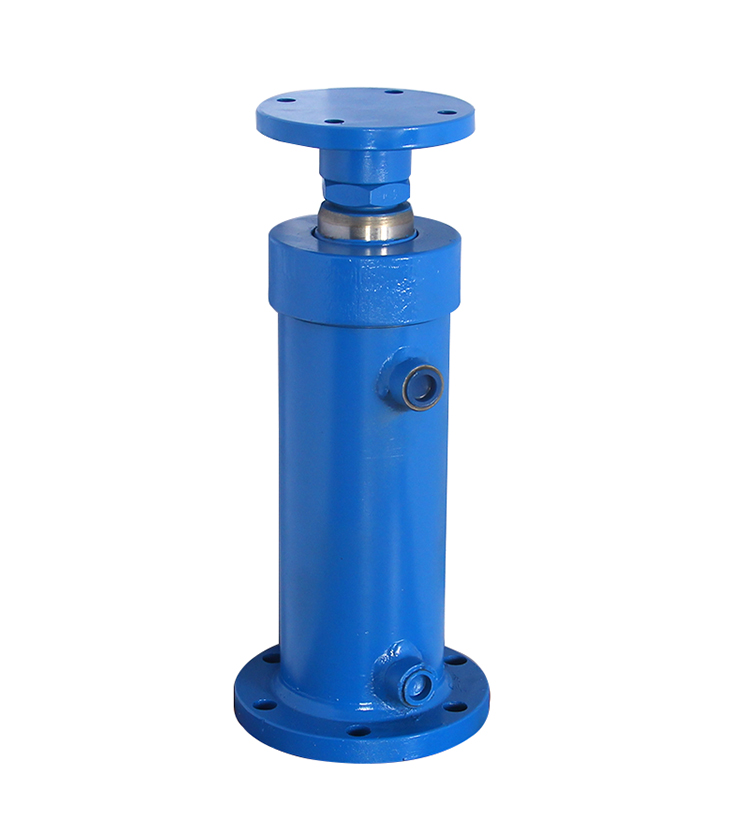
2. 4-Punkte-Checkliste bei Lieferung
- Kolbenstangen-Oberfläche: Spiegelglatte Chromschicht ohne Dellen, Kratzer oder Lunker – schon ein winziger Schlag zerstört die Stangendichtung.
- Anschlussschutz & Sauberkeit: Kunststoff-Schutzstopfen müssen sitzen; innen dürfen keine Metallspäne oder Schweißschlacke sein (im Zweifel mit sauberem Hydrauliköl oder Petroleum spülen).
- Maßprüfung: Stangengewinde, Flansch-Lochabstände und Anschlussausrichtung mit Messschieber oder Maßband gegenprüfen.
- Schweißnähte (bei geschweißten Zylindern): Gleichmäßig und durchgehend, ohne Poren oder Schlackeneinschlüsse.
8. Sicherheitsregeln vor dem ersten Probelauf
Gespeicherte Hydraulikenergie ist extrem gefährlich – unkontrollierte 20 Tonnen wirken wie eine kleine Sprengladung. Beachten Sie vor dem Einschalten unbedingt:
- Immer ein Druckbegrenzungsventil (Sicherheitsventil) einbauen!
Am Pumpenausgang oder Wegeventil muss ein auf Ihren Zielbetriebsdruck (z. B. 16 MPa) eingestelltes Begrenzungsventil sitzen. Ohne Ventil steigt der Druck am Hubende schlagartig über 30–40 MPa, bis Schläuche platzen, der Zylinder reißt oder der Motor durchbrennt. - Niemals Wasserleitungs- oder verzinkte Fittings verwenden!
Ausschließlich stahlgeflechtverstärkte Hochdruck-Hydraulikschläuche (z. B. 1SN / 2SN, ≥25 MPa) und Hydraulikverschraubungen aus Kohlenstoffstahl nutzen. Baumarkt-Fittings aus Gusseisen oder Messing bersten lebensgefährlich. - Rahmenfestigkeit mindestens 2× höher als Zylinderkraft
Bei 20 Tonnen Presskraft wirken 20 Tonnen Zug- und Biegelast auf Träger und Säulen. Konstruieren Sie den Rahmen mit mindestens 2-facher Sicherheit (für 40+ Tonnen bei einer 20-Tonnen-Presse). Beim ersten Test niemals direkt vor Zylinder oder Verschraubungen stehen – erst drucklos entlüften, dann langsam Druck steigern.
Für weitere Informationen zu unserer Zylinderfertigung, unseren Projekten und Leistungen kontaktieren Sie Elephant Machinery.
Unser Team kontaktieren