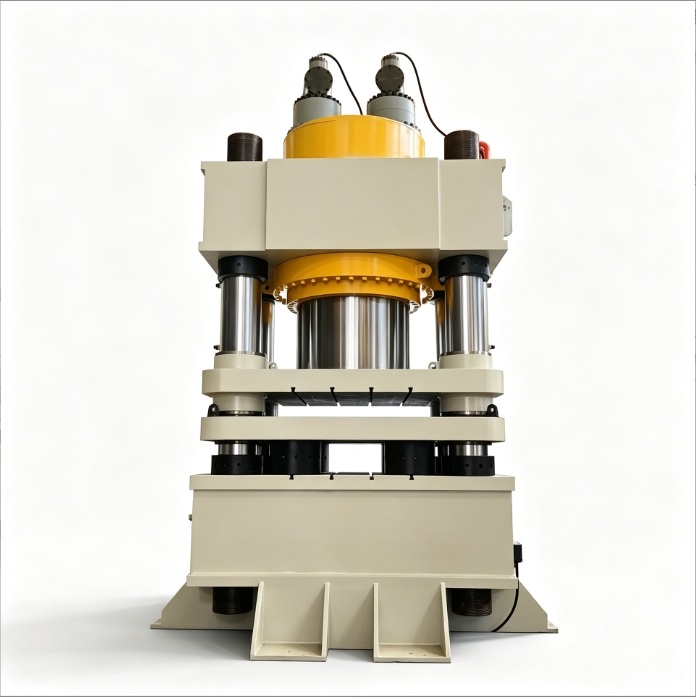
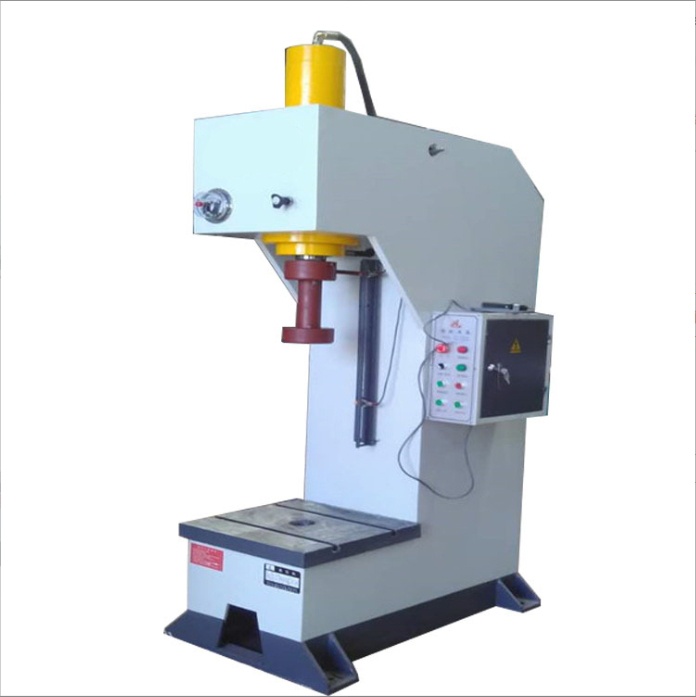
При самостоятельной сборке или модернизации настольного либо вертикального цехового гидравлического пресса усилием 10, 20, 30 или 50 тонн выбор гидроцилиндра для пресса является ключевым инженерным решением. Ошибка в диаметре гильзы, способе крепления или резьбе маслопортов приводит к недобору усилия, потере устойчивости штока, течам масла или разрушению конструкции.
В этом руководстве собраны базовые принципы гидравлики, точные расчётные формулы, механика крепления цилиндра и готовый бланк технического задания (ТЗ), с которым вы сможете напрямую обратиться на завод-изготовитель гидроцилиндров и получить точный расчёт стоимости.
1. Основные термины гидроцилиндра простым языком
Гидравлический цилиндр можно представить как сверхпрочный стальной шприц:
- Гидронасос под высоким давлением подаёт гидравлическое масло в полость цилиндра;
- Гидроцилиндр преобразует давление жидкости в линейное механическое усилие — толкающее усилие вниз (прямой ход) и тянущее усилие вверх (обратный ход).
Перед началом проектирования запомните 6 базовых параметров, на которых строится любое общение с производителем:
| Термин | Обозначение | Пояснение | На что влияет |
|---|---|---|---|
| Диаметр поршня (гильзы) | Внутренний диаметр гильзы цилиндра (не наружный!) | Определяет максимальное усилие пресса (тоннаж) | |
| Диаметр штока | Диаметр полированного хромированного стержня | Определяет устойчивость к продольному изгибу и усилие обратного хода | |
| Ход поршня | Максимальное перемещение штока от полностью втянутого до полностью выдвинутого положения | Определяет рабочий ход траверсы пресса | |
| Рабочее давление | Давление гидравлического масла, обычно в МПа | Давление × Площадь = Усилие. В мастерских обычно применяют 16 МПа или 21 МПа | |
| Монтажная длина (в сложенном виде) | Расстояние от опорной плоскости крепления до торца штока при полном втягивании | Определяет высоту станины пресса | |
| Маслопорты (отверстия) | Резьбовые порты для подключения РВД (подача в поршневую и штоковую полости) | Определяет типоразмер гидравлических фитингов |
Tip
Частая ошибка новичков: диаметр цилиндра — это не наружный диаметр трубы!
При замерах или заказе на заводе обозначения «цилиндр 100» или «цилиндр 125» всегда означают внутренний диаметр гильзы (), а не наружный диаметр корпуса.
2. Шаг 1: Расчёт требуемого усилия (давление системы и диаметр гильзы)
Проектирование пресса начинается не с чертежа цилиндра, а с ответа на два вопроса:
- Какое усилие в тоннах вам необходимо? (Для выпрессовки подшипников и втулок обычно достаточно 10–20 тонн; для штамповки, гибки металла и горячей ковки требуется 20–50 тонн.)
- На какое рабочее давление рассчитана ваша маслостанция?
1. Как выбрать рабочее давление системы ()
Чем выше давление, тем компактнее гидроцилиндр при том же тоннаже, но тем выше требования к насосу, рукавам высокого давления (РВД), уплотнениям и качеству сварки рамы:
- 16 МПа (около 160 кг/см²) — оптимально для самостоятельной сборки: наиболее отработанный и надёжный уровень давления. Насосы, гидрораспределители и манжеты широко доступны и недороги, система меньше греется, тише работает и реже течёт.
- 21 МПа (около 210 кг/см²) — для более компактных решений: стандартное средне-высокое давление (типично для цилиндров на стяжных шпильках, шестерённых и плунжерных насосов), позволяющее уменьшить габариты цилиндра.
- 25 – 31,5 МПа — не рекомендуется для новичков: промышленное высокое давление, требующее дорогих аксиально-поршневых насосов и толстостенных бесшовных труб. Малейшая негерметичность фитинга приводит к опасному выбросу струи масла.
2. Базовые формулы расчёта
Запомните простое правило быстрого счёта: давление 1 МПа создаёт нагрузку 10 кг (0,01 тонны) на каждый квадратный сантиметр площади.
Формула расчёта усилия (тоннажа):
Обратная формула расчёта диаметра гильзы ():
Практический пример: пресс на 20 тонн при давлении 16 МПа
- Подставляем значения в формулу:
- Округляем до стандартного типоразмера:
- Внутренний диаметр гильзы выбирается строго по стандартному ряду:
40, 50, 63, 80, 100, 125, 140, 160, 180, 200 (мм). - Ближайший стандарт к 126,2 мм — 125 мм (фактическое усилие около 19,6 т, чего достаточно для большинства задач). Для гарантированного запаса можно выбрать 140 мм или поднять настройку предохранительного клапана до 16,5 МПа, чтобы получить ровно 20 тонн.
- Внутренний диаметр гильзы выбирается строго по стандартному ряду:
Important
Почему нельзя заказывать нестандартный диаметр гильзы?
Если заказать нестандартный размер (например, 130 мм), заводу придётся растачивать заготовку с нуля вместо использования готовой хонингованной трубы. Цена вырастет вдвое, сроки увеличатся, а в будущем вы не найдёте в продаже стандартных уплотнений.
3. Сводная таблица подбора диаметра гильзы по тоннажу
| Целевое усилие | Рекомендуемый диаметр при 16 МПа | Рекомендуемый диаметр при 21 МПа | Фактическое усилие при 16 МПа |
|---|---|---|---|
| 10 тонн | 90 мм или 100 мм | 80 мм | Ø 100 мм ≈ 12,5 т |
| 20 тонн | 125 мм | 110 мм или 125 мм | Ø 125 мм ≈ 19,6 т |
| 30 тонн | 160 мм (≈ 32 т) | 140 мм (≈ 32 т) | Ø 160 мм ≈ 32,1 т |
| 50 тонн | 200 мм | 180 мм | Ø 200 мм ≈ 50,2 т |
(Примечание: теоретический расчёт не учитывает 3–5% потерь на трение в уплотнениях. Рекомендуется закладывать запас около 10%: например, для уверенных 20 тонн при гильзе 125 мм клапан настраивают на 17–18 МПа — цилиндры класса 16 МПа обычно выдерживают рабочее давление до 21 МПа.)
3. Шаг 2: Ключевые размеры цилиндра и согласование скорости
После выбора диаметра гильзы () определяются диаметр штока (), ход () и производительность насоса ().
1. Как выбрать диаметр штока ()?
Шток не должен быть ни слишком тонким, ни чрезмерно толстым:
- Слишком тонкий: при высокой нагрузке шток может согнуться (потеря продольной устойчивости).
- Слишком толстый: удорожает цилиндр и уменьшает площадь кольцевой полости, снижая тянущее усилие при обратном ходе (хотя скорость возврата возрастает).
Золотое правило: диаметр штока принимают равным 0,5–0,7 от диаметра гильзы с привязкой к стандартному ряду:
- Гильза 80 мм шток 45 мм или 50 мм
- Гильза 100 мм шток 55 мм, 63 мм или 70 мм
- Гильза 125 мм шток 70 мм или 80 мм
- Гильза 160 мм шток 90 мм, 100 мм или 110 мм
2. Как выбрать ход поршня ()?
Не гонитесь за избыточным ходом. Чем длиннее ход, тем дороже цилиндр, выше станина пресса и выше риск изгиба выдвинутого штока.
Формула расчёта:
Для настольных и цеховых вертикальных прессов наиболее практичен ход 150–300 мм. Если высота заготовок сильно меняется (например, от подшипника 5 см до детали 40 см), правильнее сделать регулируемый по высоте стол на штифтах, а не покупать гигантский цилиндр с ходом 500 мм.
3. Как не сделать пресс «черепахой» (подбор подачи насоса и скорости)
Частая ошибка — подключить крупный цилиндр к слабому насосу, из-за чего шток опускается со скоростью 2 мм/с. Чем больше диаметр гильзы, тем больший объём масла требуется на каждый миллиметр хода.
Формула скорости выдвижения штока:
Наглядный пример для гильзы 125 мм:
- При насосе 4 л/мин (электродвигатель около 1,5 кВт):
. Проход 200 мм займёт около 37 секунд. - При насосе 10 л/мин (двигатель около 3 кВт или двухступенчатый насос):
. Ход 200 мм займёт всего 15 секунд — комфортный рабочий темп.
Tip
Экономичный способ ускорить пресс: если в мастерской только однофазная сеть 220 В (мощность двигателя ограничена 2,2–3 кВт), используйте двухступенчатый насос (высокого/низкого давления). На холостом ходу он быстро опускает шток большим потоком, а при касании детали автоматически переключается на высокое давление и малую подачу, обеспечивая и скорость, и полный тоннаж.
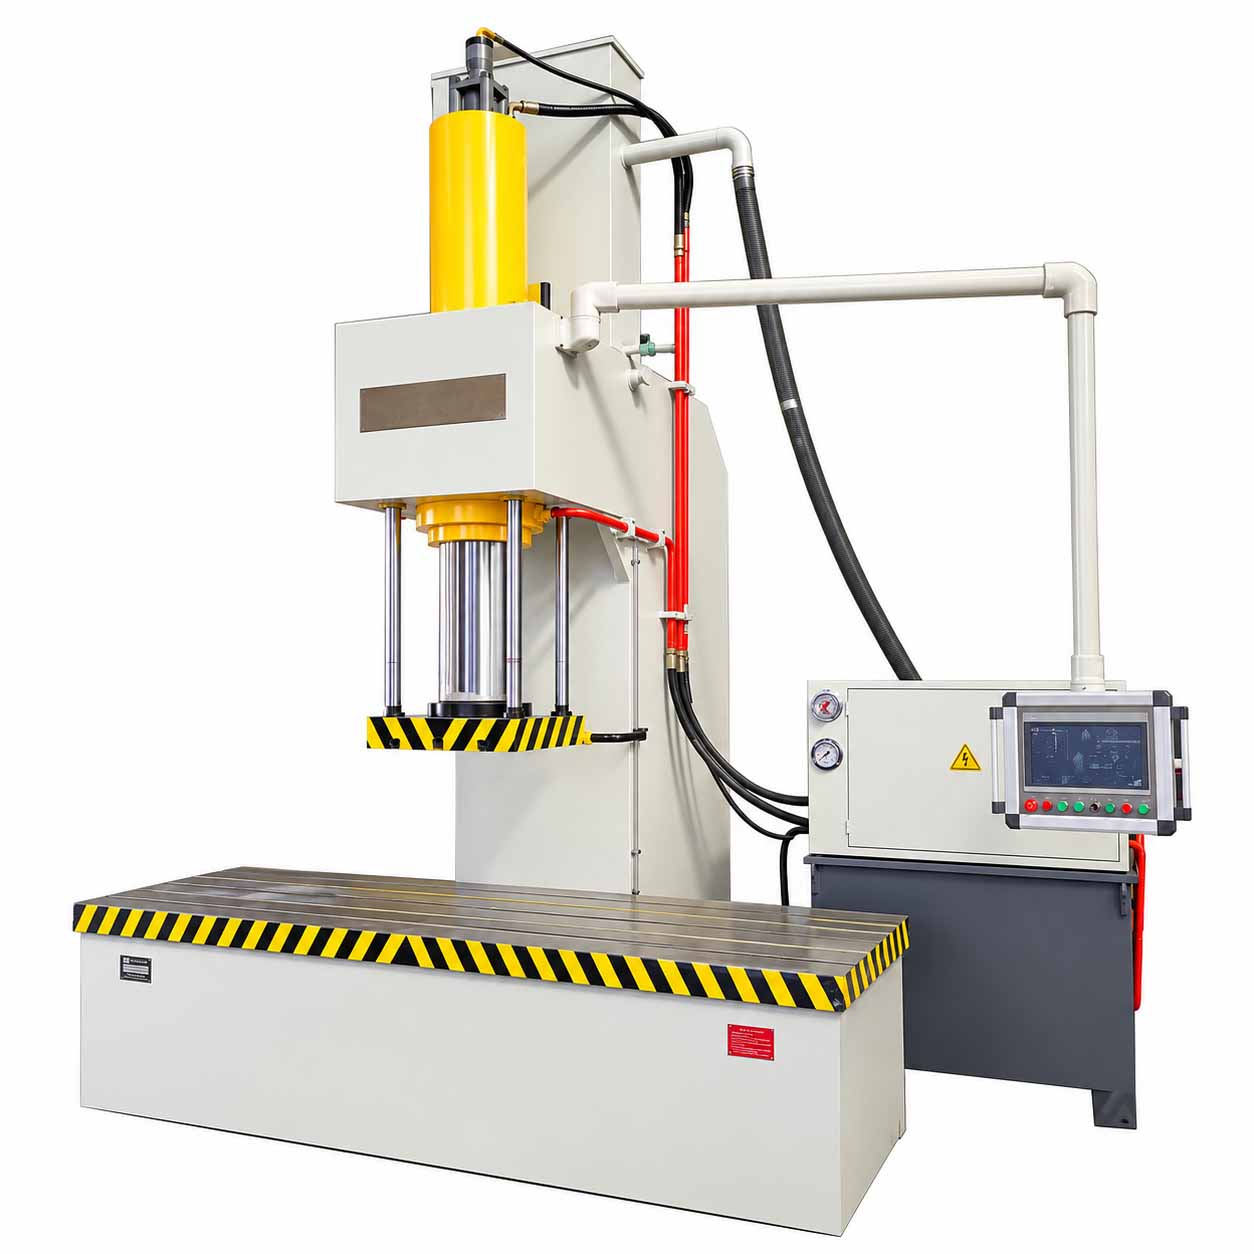
4. Шаг 3: Способы крепления гидроцилиндра на станине
Классическая схема вертикального пресса — портальная (Н-образная) или С-образная рама с верхним перевёрнутым цилиндром, давящим вниз. Неправильный выбор крепления грозит срезом болтов или выбросом цилиндра.
Сравнение основных типов крепления
| Код крепления | Название | Конструкция | Рекомендация для вертикального пресса |
|---|---|---|---|
| FA | Передний фланец (фланец у крышки со стороны штока) | Фланец расположен в передней части корпуса | ⭐⭐⭐⭐⭐ Лучший выбор (оптимально для прессов) |
| FB | Задний фланец (фланец на донной крышке) | Фланец расположен в хвостовой части | ⭐⭐⭐ Допустимо, но болты сильно нагружены без упора |
| TC / MT4 | Средние цапфы | Две цилиндрические оси по бокам середины гильзы | ⭐⭐ Только для качающихся узлов |
| LA / LB | На лапах | Опорные лапы вдоль корпуса | ⭐⭐ Для горизонтальных прессов |
| CA / CB | Одинарная / двойная проушина | Отверстие под палец в задней крышке | ⭐ Для стрел экскаваторов, для прессов не подходит |
Почему для вертикального пресса выбирают передний фланец (FA)?
Сравните распределение усилий при двух вариантах монтажа:
[Рекомендуемая схема A: передний фланец (FA) опирается на верхнюю балку]
┌─────────┐
│ Гильза │ <-- Корпус цилиндра проходит сквозь балку или стоит сверху
──┴─────────┴── <-- Передний фланец «лежит» на двутавре / стальной плите
═══════════════ <-- Верхняя траверса (нагрузку несёт металл балки, болты лишь фиксируют!)
│
▼ (При давлении вниз реакция опоры прижимает фланец к балке — срез болтов исключён!)
[Опасная схема B: задний фланец (FB) подвешен снизу под балкой]
═══════════════ <-- Верхняя траверса
──┬──┬───┬──┬── <-- Весь цилиндр висит на 4 болтах
│ │Гильза │ │
└──┴─────┴──┘
▼ (При усилии 20 т болты работают на разрыв и срез — без жёсткого упора возможна авария!)Важное правило: если вы используете задний фланец (FB) под балкой, обязательно уприте задний торец цилиндра вплотную в стальную плиту верхней балки, чтобы станина воспринимала все 20 тонн реактивной силы, а болты лишь удерживали цилиндр от падения.
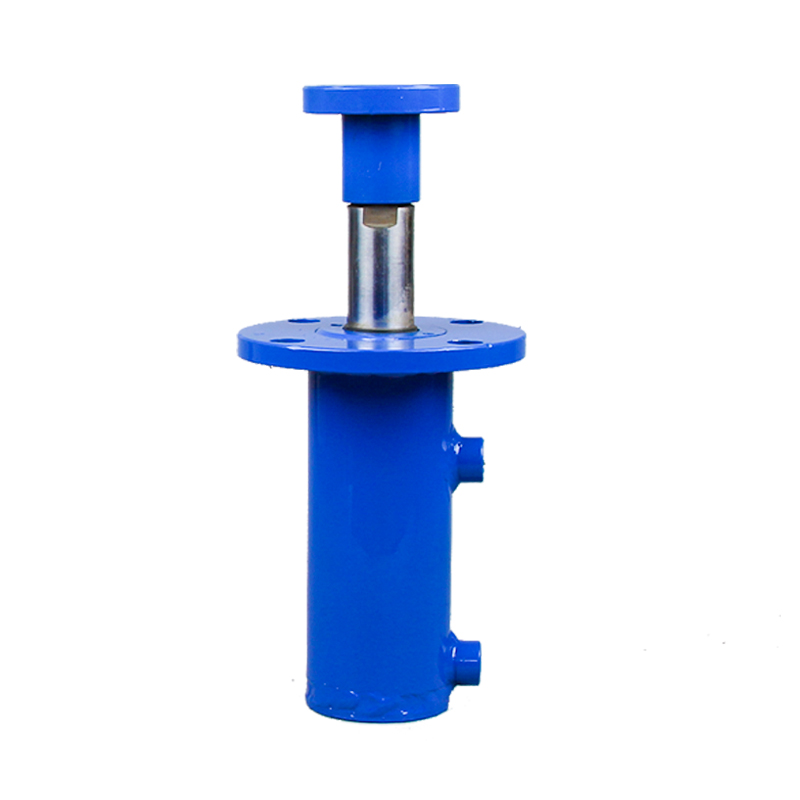
Крепление инструмента на шток и защита от боковых нагрузок
- Наконечник штока: закажите наружную резьбу (например,
M36×2илиM42×2) либо приварную/резьбовую круглую нажимную шайбу с крепёжными отверстиями для быстрой смены пуансонов. - Запрет на боковую нагрузку: гидроцилиндр рассчитан исключительно на осевое усилие (сжатие/растяжение) и не переносит боковой изгиб. Перекос заготовки быстро разрушает направляющую втулку и манжеты, а затем гнёт шток.
- Решение: при штамповке или работе со штампами установите по бокам от цилиндра направляющие колонки со втулками, чтобы они принимали боковые усилия на себя.
5. Шаг 4: Серийный цилиндр или индивидуальный заказ на заводе?
- Готовые серийные цилиндры (быстрее и дешевле):
- Цилиндры на стяжных шпильках HOB / MOB (квадратные крышки, стянутые четырьмя шпильками): идеальный вариант для мастерской. Удобно монтируются на фланцы FA/FB, рассчитаны на 14–21 МПа, а для замены уплотнений достаточно открутить 4 гайки без специнструмента.
- Сварные цилиндры HSG (круглый сварной корпус для сельхоз- и спецтехники): прочные и доступные, но в базе чаще идут с проушинами — установку фланца нужно согласовывать при заказе.
- Изготовление на заказ:
- Если требуется нестандартный ход, особые межцентровые расстояния фланца или уменьшенная монтажная высота, обращайтесь напрямую к производителю гидроцилиндров. При сохранении стандартных диаметров гильзы и штока изготовление по вашим размерам стоит ненамного дороже серийного изделия.
6. Шаг 5: Готовый бланк ТЗ для запроса цены на заводе
Не спрашивайте поставщика: «Сколько стоит цилиндр на 20 тонн?» — без параметров завод не сможет дать точный расчёт. Заполните и отправьте это техническое задание:
Шаблон ТЗ (скопируйте и подставьте свои данные)
[Техническое задание на расчёт / изготовление гидроцилиндра]
1. Количество: 1 шт.
2. Тип цилиндра: на стяжных шпильках (HOB) / сварной (HSG) / нестандартный (выбрать)
3. Номинальное рабочее давление: 16 МПа (или 21 МПа — прошу подобрать толщину стенки и уплотнения)
4. Внутренний диаметр гильзы (D): 125 мм
5. Диаметр штока (d): 70 мм (или 80 мм)
6. Рабочий ход (S): 250 мм
7. Способ крепления: передний фланец (FA) / задний фланец (FB) (прошу согласовать наружный диаметр, межосевое расстояние и диаметр отверстий по чертежу)
8. Исполнение конца штока: наружная резьба (например, M42×2, длина 45 мм, с гайкой) / шток с фланцевой плитой
9. Маслопорты и их расположение:
- Резьба портов: G1/2 (или M22×1.5 — цилиндрическая резьба под уплотнительное кольцо/шайбу USIT)
- Ориентация портов: оба порта направлены в одну сторону (0°)
10. Рабочая среда и температура: гидравлическое масло И-46 / HVLP 46, температура цеха
11. Технические требования:
- Шток: сталь 45 с термообработкой (улучшение) и твёрдым хромированием;
- Обязательная опрессовка на заводе давлением 1,25–1,5× от номинала (отсутствие внешних и внутренних перетечек);
- Воздухоотводчик / демпфирование: по необходимости (для тихоходного пресса обычно не требуется).Приложите простой эскиз с 5 ключевыми размерами
Если завод запросит уточнение габаритов, нарисуйте от руки схему с 5 основными размерами:
Порт B (слив/возврат) Порт A (подача)
│ │
┌──────┴──────────────────────────────┴──┐
│ │ ───
│ [ Внутр. диаметр гильзы D ] │ ▲
────┤ │ Размеры фланца
(Шток) ═══[ Диаметр штока d ]════════════════│ (Д×Ш, межосевое, Ø отв.)
────┤ │ ▼
│ │ ───
└────────────────────────────────────────┘
│◄────── Монтажная длина (L_min) ───────►│
│◄─ Вылет ─►│
(Параметры резьбы)7. Шаг 6: Контроль производителя и приёмка товара
1. 4 обязательных технических вопроса заводу
- «Из какой стали и по какой технологии изготовлены гильза и шток?»
- Норма: гильза — холоднотянутая бесшовная хонингованная труба из стали 20 или 45 (зеркальная внутренняя поверхность); шток — сталь 45 с закалкой/улучшением и твёрдым хромированием.
- «Уплотнения какого бренда используются?»
- Норма: не экономьте на дешёвых безымянных кольцах, которые потекут через полгода. Надёжный выбор — NOK (Япония), Hallite (Великобритания) или качественный полиуретан DZ (Тайвань).
- «Какая резьба в маслопортах и предусмотрена ли торцевая проточка под уплотнение?»
- Совет: выбирайте трубную цилиндрическую резьбу G (G1/2, G3/8) или метрическую M (M22×1.5, M18×1.5) с ровным торцом под комбинированную шайбу (USIT) или O-ring. Избегайте конической резьбы (NPT/ZG) — новичку легко закрутить её с перекосом или расколоть бобышку.
- «Проводится ли заводская опрессовка и какая гарантия?»
- Норма: серьёзный завод испытывает каждый цилиндр под давлением 1,25–1,5× от рабочего с выдержкой времени. Стандартная гарантия — от 6 месяцев до 1 года (при отсутствии задиров штока и боковых перегрузок).
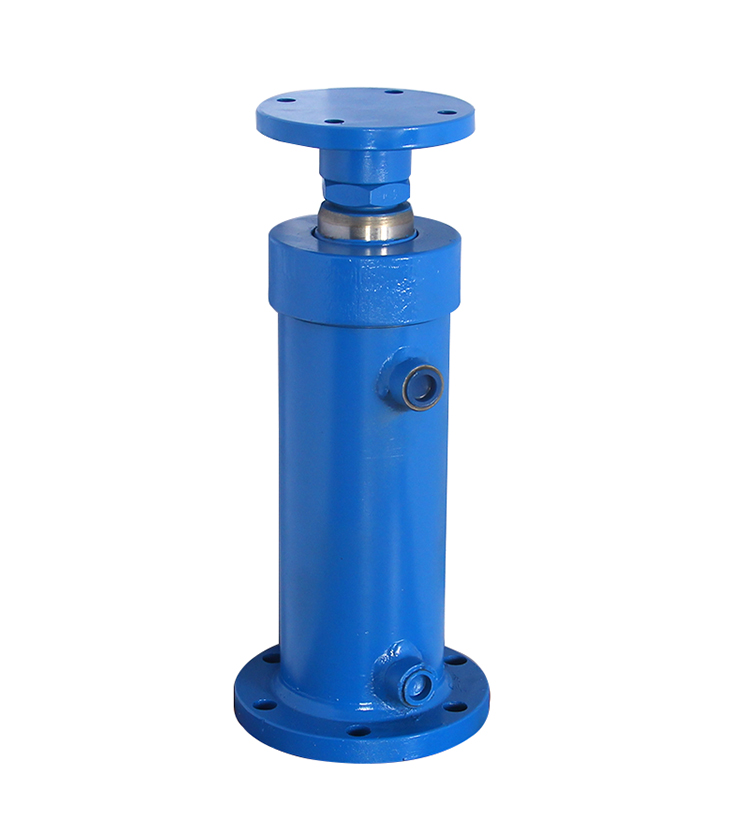
2. Чек-лист приёмки при получении
Перед установкой на станину проверьте 4 пункта:
- Поверхность штока: хром должен быть зеркально гладким, без сколов, царапин и раковин. Даже крошечная вмятина сработает как напильник и мгновенно порвёт манжету.
- Защита и чистота маслопортов: внутри портов должны стоять пластиковые заглушки. Убедитесь, что внутри нет металлической стружки или сварочного шлака (при малейшем сомнении промойте чистым гидравлическим маслом или керосином).
- Контроль размеров: штангенциркулем или рулеткой сверьте резьбу штока, межосевые расстояния фланца и ориентацию портов с вашим чертежом.
- Сварные швы (для сварных моделей): швы должны быть ровными и непрерывными, без пор и шлаковых включений.
8. Финальные правила безопасности (обязательно к прочтению)
Энергия гидравлики огромна — неконтролируемое усилие в 20 тонн по разрушительной силе сравнимо с небольшим взрывом. Перед первым запуском убедитесь, что выполнены 3 условия:
- Обязательно установите предохранительный (переливной) клапан!
На выходе насоса или в гидрораспределителе должен быть настроен переливной клапан на ваше рабочее давление (например, 16 МПа). Иначе при достижении крайнего положения штока давление мгновенно взлетит выше 30–40 МПа, что приведёт к разрыву РВД, раздутию гильзы или сгоранию двигателя. - Категорически запрещено использовать водопроводные и оцинкованные фитинги!
Применяйте только рукава высокого давления со стальной оплёткой (типа 1SN / 2SN на давление от 25 МПа) и специализированные гидравлические фитинги из углеродистой стали. Бытовые чугунные, латунные или оцинкованные переходники гарантированно разорвёт. - Запас прочности станины — минимум 2× от усилия цилиндра
Если цилиндр давит с силой 20 тонн, балки и стойки рамы должны выдерживать 20 тонн на изгиб и растяжение. Закладывайте минимум двукратный запас прочности (рассчитывайте раму под 40+ тонн для 20-тонного пресса). При первом испытании не стойте напротив цилиндра и фитингов: сначала прокачайте систему на холостом ходу для удаления воздуха и лишь затем плавно повышайте давление.
Для получения информации о производстве гидроцилиндров, проектах и услугах свяжитесь с командой Elephant Machinery.
Связаться с командой